كيفية معالجة مجموعات الأسلاك المختلطة للسيارات بكفاءة باستخدام آلات التقطيع
كيفية معالجة مجموعات الأسلاك المختلطة للسيارات بكفاءة باستخدام آلات التقطيع
نُشر في «الأخبار والرؤى» · «حلول إعادة التدوير»
بقلم Henan Jiacui Intelligent Equipment Co., Ltd.
تُعد حزم الأسلاك المستخدمة في السيارات أكثر أنواع الكابلات منخفضة الجودة قيمةً التي يتعامل معها معظم شركات إعادة التدوير على الإطلاق، وهي التي تُشكل التحدي الأكبر للخطوط التي تم تكوينها بشكل سيئ. فحزمة أسلاك الخردة عبارة عن شبكة كثيفة ومتشابكة من الموصلات الرفيعة متعددة الخيوط، ملفوفة بشريط لاصق ومغلفة بعدة أنواع مختلفة من البوليمرات، وتتخللها موصلات وأطراف توصيل ومشابك فولاذية. من حيث الوزن، تبدو كالكابلات المختلطة العادية. لكن سلوكها في آلة التقطيع يختلف تمامًا عن ذلك.
يشرح هذا المقال ما يحتويه فعليًّا نفايات الأسلاك الكهربائية، ولماذا تتكبد عملية التحبيب التقليدية خسائر مالية عند معالجتها، وكيفية تجهيز المادة قبل وصولها إلى غرفة التقطيع، وكيفية تهيئة مراحل الفصل بحيث يتم استرداد الجزء النحاسي الدقيق بدلاً من طرده مع البلاستيك. الأرقام مأخوذة من JIACUI أعمال التشغيل التجريبي لخطوط التحبيب الجاف التي تعالج خردة السيارات والإلكترونيات المختلطة، واستنادًا إلى نطاقات كفاءة الفصل المنشورة الخاصة بالأنظمة الهوائية والكهروستاتيكية.
ما الذي يحتويه في الواقع حزام الأسلاك الكهربائية في السيارة؟
حزمة الأسلاك ليست مجرد كابل. إنها مجموعة مكونة من: موصلات، وعزل، وغطاء واقي، ولفافة لاصقة، وموصلات، وغالبًا ما تحتوي على نسبة من المعادن غير النحاسية. وهذا التكوين هو ما يجعل هذه المادة جذابة وصعبة التعامل معها في آن واحد.
الكسر | النسبة المعتادة لوزن مجموعة الأسلاك | السلوك داخل جهاز التحبيب |
|---|---|---|
موصل نحاسي (متعدد الخيوط، بمساحة تقترب عادةً من 0.2–2.5 مم²) | 35–55% | ينفصل بسهولة، لكنه ينتج حبيبات دقيقة جدًّا وخفيفة، والتي غالبًا ما تنقلها عملية الفصل الهوائي إلى تيار البلاستيك. |
العزل من مادة PVC وXLPE | 25–35% | يقطع بشكل نظيف عندما يكون باردًا؛ أما إذا ارتفعت درجة حرارة الحجرة، فإنه يلين ويتلطخ، مما يؤدي إلى تعتم الشاشات. |
أغلفة قماشية ومموجة، شريط لاصق | 5–15% | السبب الرئيسي للتكتل. تؤدي بقايا المادة اللاصقة إلى التصاق الجسيمات ببعضها البعض وإعاقة عمل الغربال الاهتزازي. |
الموصلات، والأطراف، والمقابس (من البلاستيك مع النحاس أو الفولاذ) | 3–10% | صلب وكثيف، وغالبًا ما يكون خاليًا من النحاس. يؤدي إلى تبلد الشفرات وتلوث الجزء النحاسي. |
مشابك فولاذية، دعامات، براغي | 1–5% | يجب إزالته مغناطيسياً قبل عملية المعالجة، وإلا فسوف ينتهي به المطاف في النحاس ويؤدي إلى انخفاض جودة الدفعة. |
أنماط الفشل الأربعة التي تكبد شركات إعادة تدوير أسلاك التوصيل خسائر مالية
1. الغرامات التي تُدرج في مسار معالجة البلاستيك
يؤدي طحن موصل مساحته 0.3 مم² إلى إنتاج جسيمات ذات نسبة كتلة إلى مقاومة هوائية منخفضة جدًّا. وفي جهاز الفصل الهوائي بالجاذبية المُعدّ لحبيبات الأسلاك المنزلية مقاس 4 مم، تتصرف تلك الجسيمات من الناحية الديناميكية الهوائية كالبلاستيك وتخرج معه. تشير نطاقات الأداء المنشورة إلى أن كفاءة الفصل الهوائي تبلغ حوالي 95–97% عند استخدام مدخلات مختلطة، مع تركيز النقص بشكل شبه كامل في الجزء الدقيق. وفي حالة خردة الأسلاك الكهربائية، لا يُعد هذا النقص مجرد خطأ تقريبي — بل هو الهامش.
الحل لا يكمن في زيادة قوة النفخ. فزيادة سرعة الهواء تؤدي ببساطة إلى دفع المزيد من النحاس مع البلاستيك. الحل هو التوقف عن الاعتماد على الهواء وحده في فصل الجسيمات الدقيقة: يجب فصلها وإرسالها إلى مرحلة فصل ثانية.
2. الشريط اللاصق والغلاف البلاستيكي الذي يحجب الشاشة
تصبح بقايا المادة اللاصقة لزجة مع ارتفاع درجة حرارة الحجرة. تتكتل الجسيمات لتشكل كرات لينة إما تتجاوز الغربال أو تسد فتحاته. وبمجرد انسداد الغربال، يتم تغذية كل ما يليه بتيار لم يتم تصنيفه بشكل صحيح، وعادةً ما يعوض المشغل ذلك عن طريق إبطاء التغذية — وهو ما يبدو وكأنه مشكلة في السعة ولكنه في الواقع مشكلة في تحضير المواد.
التدابير العملية الفعالة: إزالة أكبر قدر ممكن من الشريط اللاصق بطريقة اقتصادية على منضدة إزالة التلوث، والحفاظ على التوتر الصحيح للشاشة، وفي الحالات التي تشكل فيها بقايا الأسلاك اللاصقة جزءًا دائمًا من العملية، مناقشة استخدام مادة مساعدة في المعالجة مع مورد المواد والالتزام بصحيفة بيانات السلامة الخاصة بها وإجراءات التحكم في الغبار المعمول بها في موقع العمل. تعد الكمية الصغيرة والمحددة من عامل مضاد للالتصاق الخامل أداة إنتاج مشروعة؛ أما المغرفة غير المقاسة التي تُستخدم لإخفاء مادة خام سيئة التحضير فهي ليست كذلك.
3. المكونات الصلبة التي تتسبب في تلف مجموعة الشفرات
الطرف النحاسي أو المشبك الفولاذي المقوى لا يقطع — بل يتكسر. في الدوار المضغوط ذي الست شفرات، تؤدي حافة واحدة متكسرة إلى تدهور جودة القطع في الدوار بأكمله، لأن الشفرات المتبقية تتحمل الآن حملًا غير متساوٍ. وتتمثل الأعراض في انخفاض مفاجئ في تجانس الحبيبات وارتفاع في محتوى البلاستيك في الناتج النحاسي، وذلك قبل أسبوعين أو ثلاثة أسابيع من ملاحظة المشغل للتكسر نفسه.
الحل يكمن في مرحلة ما قبل المعالجة: إزالة الملوثات. قم بإزالة الموصلات والمقابس الكبيرة، وضع فاصلًا مغناطيسيًّا قبل حجرة التقطيع. في خط تجميع الأسلاك المصمم بشكل صحيح، يوضع المغناطيس بعد مرحلة التقطيع الأولي، حيث تكون المواد مفتوحة بما يكفي لكي تظهر الأجزاء الحديدية بدلاً من أن تكون مدفونة داخل الحزمة.
4. الحرارة، وليس الصلابة، هي التي تقصر من عمر الشفرة
يتكون عازل الكابلات من مزيج من مادة PVC وXLPE والمطاط ذات نقاط تليين مختلفة. ويؤدي التغذية بمعدل لا تستطيع الغرفة معالجته إلى زيادة وقت البقاء، وارتفاع درجة حرارة الغرفة، وتلطخ العازل بدلاً من قصه. ويؤدي التلطخ إلى أمرين: أولاً، يغطي الشفرات فيمنعها من القطع بدقة، وثانياً، ينتج عنه تكتل البلاستيك الذي يصعب فصله عن النحاس. وتبين أن كل حالة تقريباً من حالات «تآكل هذه الشفرات في غضون ستة أسابيع» التي نحقق فيها تعود إلى مشكلة في معدل التغذية، وليست مشكلة متعلقة بعلم المعادن.
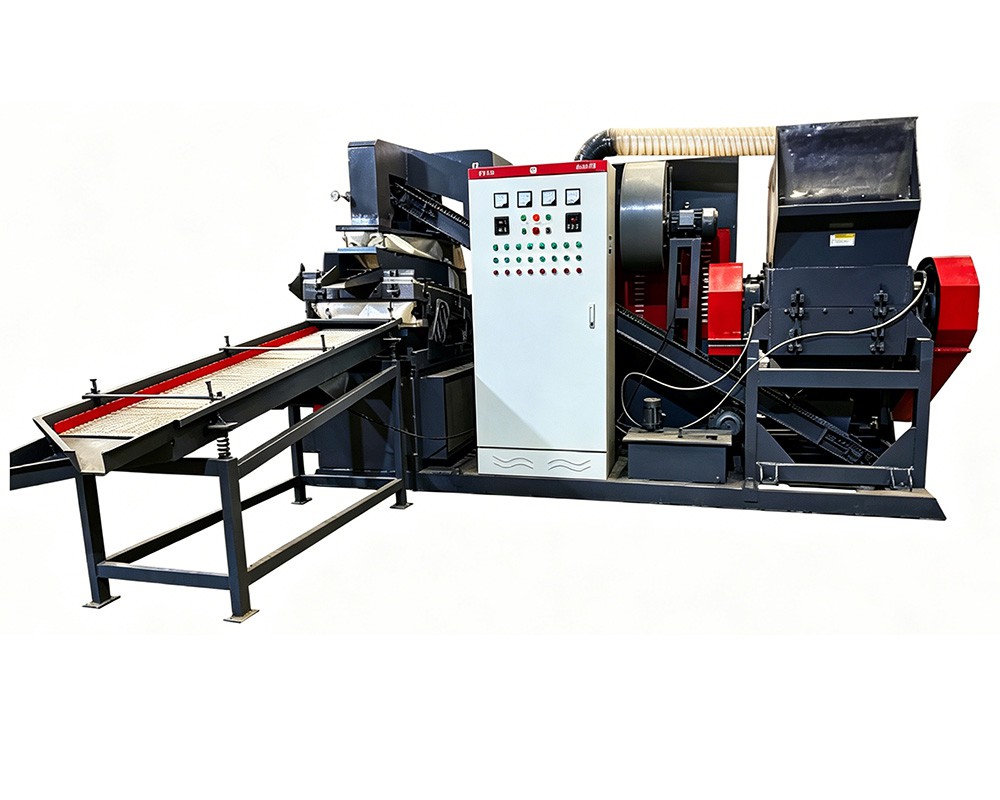
خط تحبيب جاف مصمم لمعالجة خليط من بقايا الكابلات الكهربائية والكابلات المنزلية.
كيفية تجهيز بقايا الحزام قبل عملية التحبيب
تعتبر خطوات التحضير أكثر أهمية في حالة بقايا أسلاك التوصيل مقارنة بأي نوع آخر من الكابلات. فكل خطوة تزيل نمط عطل محدد من الخط.
الخطوة | ماذا تفعل | لماذا هذا مهم؟ | المعدات |
|---|---|---|---|
1. فحص إزالة التلوث | تأكد من أن البطاريات والسوائل والأجهزة النارية قد أُزيلت بالفعل من مجموعة الكابلات، وذلك وفقًا لإجراءات إزالة التلوث الخاصة بمركبتك | متطلب قانوني في معظم الولايات القضائية ومتطلب أمني في جميعها | إجراءات الموقع، وليس الآلات |
2. الفرز اليدوي | اقطع المقابس الكبيرة وصناديق المصاهر والموصلات الثقيلة؛ وانزع الدعامات الفولاذية الظاهرة | يحمي الشفرات ويمنع دخول المعادن غير النحاسية إلى الجزء النحاسي | مقعد، مقصات براغي |
3. التقطيع المسبق | قسّم الحزم المتشابكة إلى أجزاء يبلغ طول كل منها حوالي 30–50 ملم | يمنع التكتلات من الالتفاف حول دوار آلة التقطيع ويضمن تغذية منتظمة | آلة تقطيع ثنائية المحور، منخفضة السرعة / عالية العزم |
4. الفصل المغناطيسي | مغناطيس علوي أو أسطواني على مسار المواد المقطعة مسبقًا | تقوم بإزالة المشابك والمسامير والمطاريف الفولاذية قبل وصولها إلى مجموعة الشفرات | مغناطيس علوي |
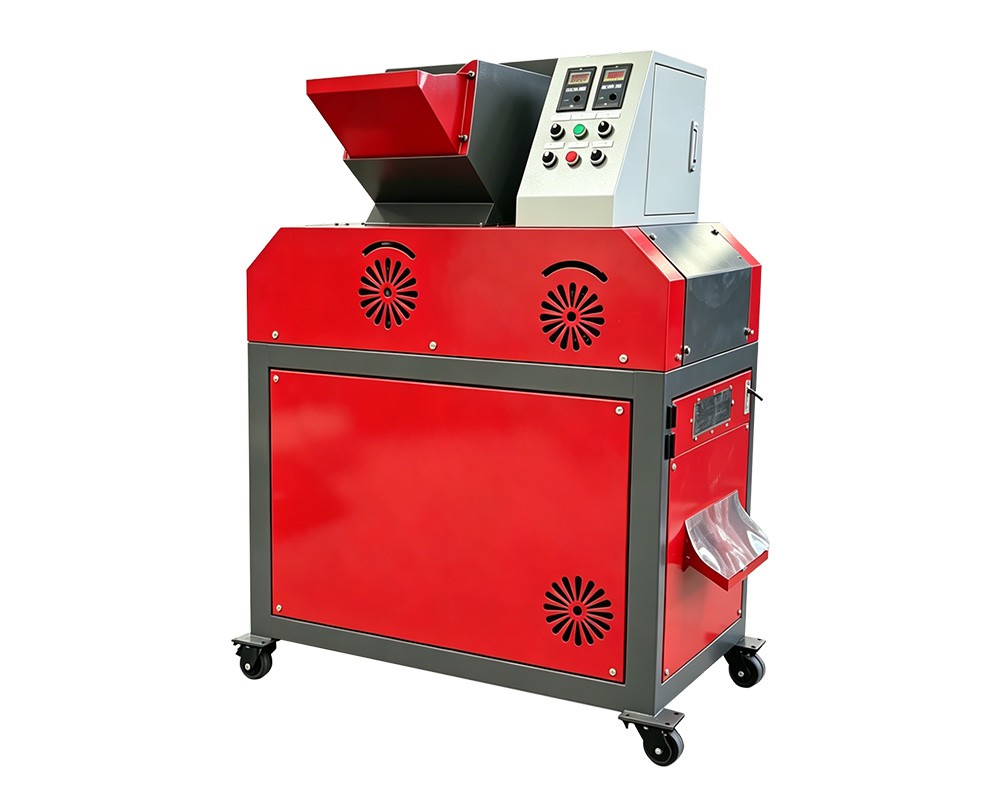
5. التحبيب | قم بقص الشعر إلى 2–5 مم باستخدام شفرات حادة ذات فجوة مناسبة | جودة عملية التحرير تحدد كل ما يليها | آلة تحبيب الأسلاك النحاسية |
6. فصل الغازات | التقسيم بالجملة حسب الكثافة باستخدام جهاز الفصل بالجاذبية | يزيل معظم البلاستيك بتكلفة منخفضة وبسرعة | فاصل بالجاذبية مزود بنظام هواء قابل للتعديل |
7. التصنيف الدقيق | فصل الجزء الأصغر من المليمتر | يمنع دخول الغرامات إلى مسار معالجة البلاستيك | المنخل الاهتزازي |
8. التلميع الكهروستاتيكي | استخلاص النحاس المتبقي من المخلفات البلاستيكية الدقيقة | يعزز الانتعاش من منتصف التسعينيات إلى أواخر التسعينيات فيما يتعلق بالمواد الدقيقة | فاصل كهروستاتيكي |
تحديد مراحل الفصل لمواد التغذية ذات الألياف الدقيقة
يعتمد الفصل الهوائي على الكثافة ومقاومة الهواء. أما الفصل الكهروستاتيكي فيعتمد على التوصيلية. وفي حالة بقايا أسلاك التوصيل، تحتاج إلى كلا الأسلوبين، بهذا الترتيب، ونقطة الانتقال بينهما هي المكان الذي عادةً ما تكون فيه الأسلاك غير مرتبة بشكل جيد.
قم بتشغيل جهاز الفصل بالجاذبية لإجراء فصل نظيف للجزء الخشن، مع الأخذ في الاعتبار أن الذيل الناعم الذي يخرج مع البلاستيك لا يزال يحتوي على نحاس قابل للاسترداد. ثم قم بغربلة ذلك الذيل البلاستيكي، وقم بتغذية الجزء الناعم إلى مرحلة كهروستاتيكية. المرحلة الكهروستاتيكية هي المرحلة الوحيدة القادرة على تمييز جسيم نحاس بحجم 0.4 مم عن جسيم PVC بحجم 0.4 مم وذات كتلة مماثلة، لأنها لا تقيس الكتلة على الإطلاق — بل تقيس مدى سرعة فقدان كل جسيم لشحنته.
ظروف التشغيل التي تحدد فعليًّا الأداء الكهروستاتيكي:
- الرطوبة النسبية. يعتبر الفصل القائم على الموصلية حساسًا للرطوبة. وتحدد الإرشادات المنشورة الخاصة بالفواصل الكهروستاتيكية النطاق العملي بنسبة رطوبة نسبية تتراوح بين 30 و50٪ تقريبًا. وفي المناخ الرطب، أو في سقيفة تحتوي على مياه مكشوفة، ستتغير النتائج يوميًا حتى يتم تجفيف المواد الواردة أو إزالة الرطوبة من المكان.
- اتساق حجم الجسيمات. يؤدي التوزيع الحجمي الواسع إلى فصل غير متساوٍ لأن نسبة الشحنة إلى الكتلة تتغير مع تغير الحجم. ولا يُعد الفرز قبل المرحلة الكهروستاتيكية أمراً اختيارياً.
- شدة المجال. تتراوح جهدات التشغيل النموذجية بين 20 و40 كيلوفولت، وفقًا للمادة التي يتم معالجتها فعليًّا. يجب التعامل مع نقطة الضبط على أنها قيمة مؤقتة أثناء التشغيل التجريبي، وليست قيمة دائمة.
- استقرار معدل التغذية. يتدهور أداء الفصل الكهروستاتيكي بشكل تدريجي دون إصدار أي صوت عند تحميل الحزام فوق طاقته. ولا يحدث انحشار؛ بل يتدهور الأداء فحسب.
ما هو مستوى التعافي والنقاء الذي ينبغي أن تتوقعه بشكل واقعي
يجب قراءة الادعاءات التي تشير إلى نسبة 99.9% بعناية. نقاء منتج نحاسي واستخلاص النحاس من المدخلات هما رقمان مختلفان، ويمكن أن يكون الأداء ممتازًا في أحدهما ومتوسطًا في الآخر.
النظام المتري | النطاق الواقعي لخردة الأسلاك الكهربائية | ما الذي يحركه |
|---|---|---|
محتوى النحاس في المنتج النحاسي | 98–99.5% | حالة الشفرة، سلامة الغربال، الإعدادات الكهروستاتيكية |
استخلاص النحاس من المواد الأولية | 95–98% | استخلاص الجزء الناعم؛ وما إذا كانت هناك مرحلة تلميع |
محتوى النحاس في الذيل البلاستيكي | 2–6% | الرقم الذي يجب متابعته شهريًّا — فهو يمثل خسارتك المالية المباشرة |
نسبة البلاستيك في المنتج النحاسي | 0.5–2% | تحرير غير كامل، وعادةً ما يحدث بسبب الشفرات غير الحادة أو التغذية بسرعة مفرطة |
إذا قدم أحد الموردين رقمًا رئيسيًّا واحدًا للنقاء دون أن يوضح أيًّا من هذه العناصر الأربعة يشير إليه، فاسأل عنه. فهذا التمييز ليس مجرد تفصيل دقيق — بل إنه يحدد ما إذا كانت عملية مطابقة العائد الشهري الخاصة بك منطقية أم لا.
ملاءمة الآلة مع حجم الحزام
تستغرق معالجة نفايات الكابلات أبطأ من معالجة الكابلات المنزلية لكل كيلوغرام، وذلك بسبب العبء الذي يفرضه التحضير. يجب تحديد حجم الخط بناءً على الكمية المُعدة للتغذية، وليس على إجمالي الكمية المستلمة، مع مراعاة مرحلتي التقطيع المسبق والفرز المغناطيسي في تخطيط العملية.
الطراز | السعة النموذجية | الطاقة الرئيسية | الأكثر ملاءمة لـ | عرض الحزام |
|---|---|---|---|---|
الطراز 46-A (RC46A) | 60–80 كجم/ساعة | وحدة واحدة مدمجة | ورش صغيرة، أسلاك كهربائية منزلية متنوعة | كابل يصل قطره إلى 12 ملم |
الطراز 300 (RC300) | 100–150 كجم/ساعة | وحدة واحدة مدمجة | شركات إعادة التدوير الناشئة، أسلاك رفيعة متنوعة | كابل يصل قطره إلى 20 ملم |
الطراز 350 (RC350) | 200–220 كجم/ساعة | الوحدة الرئيسية بقدرة 5.5 كيلوواط | مزارع التبغ تتحول من عملية التقشير اليدوي إلى طرق أكثر تطوراً | كابل يصل قطره إلى 30 ملم |
الطراز 400 (RC400) | 300–400 كجم/ساعة | خط المنتجات متوسطة السعر | ساحات تجارية تعمل بنظام الورديات المتعددة | كابل يصل قطره إلى 40 ملم |
الطراز 660 (RC-CWG660) | 600–650 كجم/ساعة | 40.24 كيلوواط من الطاقة المركبة | مرافق التصنيع، شركات معالجة نفايات الأجهزة الكهربائية والإلكترونية (WEEE) | كابل يصل قطره إلى 60 ملم |
الطراز 800 (RC-CWG800) | 700–900 كجم/ساعة | الوحدة الرئيسية بقدرة 45 كيلوواط | الساحات الكبيرة، بقايا إنتاج شركات تصنيع الكابلات | كابل يصل طوله إلى 80 ملم |
الطراز 1000 (RC-CWG1000) | 900–1,000 كجم/ساعة | 77.48 كيلوواط من القدرة المركبة | المصانع، مصدرو الخردة | كابل يصل طوله إلى 100 ملم |
كقاعدة عامة: عندما يقل حجم المواد المُعدة للتوصيلات الكهربائية عن 500 كجم/يوم تقريبًا، فإن آلة التقطيع المدمجة المكونة من وحدة واحدة والمزودة بفاصل بالجاذبية هي الحل الاقتصادي الأمثل. أما عندما يتراوح الحجم بين 1 و5 أطنان/يوم، فإن خط الإنتاج الذي يشتمل على التقطيع المسبق، والفصل المغناطيسي، والغربلة، والتلميع الكهروستاتيكي، يُبرر التكلفة الرأسمالية اللازمة له. أما عند تجاوز 10 أطنان في اليوم، فإن العائق لا يعود يتمثل في آلة التحبيب، بل يصبح التزويد بالمواد والعمليات اللوجستية.
قائمة مراجعة للتشغيل الأولي لخط التوصيلات الكهربائية
- قم بتشغيل الدفعة الأولى مع وجود المغناطيس في مكانه و وزن ما يتم التقاطه. إذا تجاوزت نسبته 2–3% من العلف، فهذا يعني أن خطوة الفرز اليدوي التي تتبعها لا تعمل بشكل صحيح.
- يجب أخذ عينات من المنتج النحاسي في ثلاث نقاط خلال الوردية، وليس في نقطة واحدة فقط. فالنقاء يتغير مع ارتفاع درجة حرارة الغرفة.
- خذ عينة من الجزء البلاستيكي الخلفي وقم بتحليلها مرة واحدة. هذه هي الطريقة الوحيدة لمعرفة مقدار الفقد الحقيقي للنحاس.
- سجل إعدادات جهاز الفصل الهوائي التي أسفرت عن أفضل عينة حصلت عليها، واعتبرها المعيار الأساسي لهذا النوع من المواد.
- افحص شد الشبكة أسبوعيًا. فالشبكة المترهلة لا تؤدي إلى الفصل الكافي، مما يبدو وكأنه خلل في عملية الفصل.
- قم بقياس درجة حرارة الحجرة بشكل غير مباشر من خلال مراقبة وجود أي آثار تلطخ على الشفرات في نهاية كل نوبة عمل.
- قم بتسجيل ساعات تشغيل الشفرات ومستوى نقاء المنتج معًا، بحيث يتم تغيير الشفرات بناءً على الأدلة وليس وفقًا للتقويم.
الأسئلة الشائعة
هل يمكن لآلة تحبيب الأسلاك النحاسية القياسية معالجة أسلاك التوصيلات الكهربائية للسيارات؟
نعم، شريطة أن يتم أولاً إزالة الملوثات من المواد، وفرزها، وتقطيعها مسبقًا، وتنظيفها مغناطيسيًّا، وشريطة أن يتضمن قسم الفصل مرحلة صقل للجزيئات الدقيقة. ويمكن لآلة التقطيع المصممة والمعدة خصيصًا للكابلات المنزلية أن تعالج خردة أسلاك التوصيل، لكنها ستفقد نسبة كبيرة من النحاس الدقيق مع البلاستيك.
لماذا تنتج مخلفات الكابلات كمية كبيرة جدًا من النحاس الناعم؟
لأن الموصلات عبارة عن أسلاك رفيعة متعددة الخيوط. يؤدي قطع خيط يبلغ قطره 0.3–0.5 مم إلى إنتاج جسيمات تكون كتلتها صغيرة مقارنة بمساحة سطحها، لذا فإن عملية الفصل بالهواء — التي تعتمد على الكثافة والمقاومة الهوائية — لا تستطيع احتجازها في الفئة الثقيلة. وهذه خاصية من خصائص المواد، وليست عيبًا في الآلة، ولهذا السبب يوجد التلميع الكهروستاتيكي.
هل جهاز التقطيع الأولي ضروري حقًّا؟
بالنسبة لخردة الحزم المتشابكة والمجمعة، نعم. تلتف الحزم الطويلة حول دوار آلة التقطيع، مما يتسبب في ارتفاعات مفاجئة في عزم الدوران ويجبر المشغلين على التغذية ببطء وبشكل غير منتظم. تعمل آلة التقطيع الأولي ثنائية المحور ذات السرعة المنخفضة والعزم العالي، والتي تنتج شرائح بطول 30–50 مم، على استقرار الخط بأكمله. أما بالنسبة للمواد القصيرة بالفعل والمقطعة مسبقًا، فهي اختيارية.
كيف يمكنني منع الشريط اللاصق من انسداد الشاشة؟
ثلاثة أمور، مرتبة حسب الأهمية: إزالة أكبر قدر ممكن من الشريط اللاصق في المرحلة الأولية بطريقة اقتصادية، والحفاظ على معدل التغذية في حدود قدرة الغرفة على التخلص من المواد حتى لا ترتفع درجة حرارة المادة، والحفاظ على الشد الصحيح للشاشة. وعندما تكون المواد اللاصقة أمرًا لا مفر منه، يمكن أن تساعد مادة مساعدة في المعالجة مضادة للالتصاق يتم التحكم فيها؛ ويجب تطبيقها بمعدل محدد مع التحكم المناسب في الغبار، ولا يجب استخدامها كبديل عن عملية التحضير.
ما هي درجة النقاء التي يمكنني توقعها في خردة الأسلاك؟
عادةً ما يتراوح محتوى النحاس في المنتج النحاسي بين 98 و99.5٪، مع معدل استرداد للنحاس يتراوح بين 95 و98٪ من المواد الأولية، اعتمادًا على ما إذا كان خط الإنتاج يتضمن مرحلة صقل للجزيئات الدقيقة أم لا. وينبغي التحقق من طلبات عروض الأسعار التي تعد بنسبة 99.9٪ دون أي شروط، ومقارنتها بالتعريف المستخدم.
هل أحتاج إلى فاصل كهروستاتيكي لمعالجة مجموعات الأسلاك؟
لا تُستخدم مع الكابلات المنزلية السميكة. أما بالنسبة لخردة الأسلاك، والأسلاك الإلكترونية المختلطة، وكابلات الاتصالات، فهذه هي المرحلة التي ترفع معدل الاسترداد من منتصف التسعينيات إلى أواخر التسعينيات. وإذا أظهرت تحاليل الذيل البلاستيكي نسبة نحاس تزيد عن 5٪ تقريبًا، فإن تكلفة مرحلة التلميع ستُعوَّض عادةً من العائدات.
تحديد خط تحبيب مجهز بنظام التوصيلات الكهربائية
إذا كانت حزم الأسلاك الخاصة بالسيارات جزءًا من مزيج المواد التي تقوم بتوريدها، فيرجى إرسال وصف للعينة إلينا — بما في ذلك أحجام الموصلات، والكمية التقريبية للشريط والغلاف، ونسبة الموصلات التي لا تزال متصلة — إلى جانب الكمية اليومية المستهدفة بالطن. وسنحدد تسلسل التحضير وتكوين الفصل الذي يناسب تلك المادة على وجه التحديد، بدلاً من تقديم عرض سعر لآلة مصممة للكابلات المنزلية.
أرسل إلينا وصف المواد، والحمولة اليومية، والإنتاج المستهدف، وسيقوم فريقنا الهندسي بالرد عليك بتوصية بشأن الطراز المناسب، وحساب السعة، وعرض الأسعار. كما نرحب بك لحجز جولة فيديو مباشرة لمصنع Henan Jiacui Intelligent Equipment Co., Ltd. في مدينة تشنغتشو، بمقاطعة خنان، الصين، أو طلب قائمة مرجعية بالمنشآت التي تعمل بتدفقات كابلات أو نفايات مماثلة.
نبذة عن المؤلف والشركة المصنعة
أعد هذا المقال فريق المبيعات الفنية والهندسة التابع لـ Henan Jiacui Intelligent Equipment Co., Ltd. (اسم العلامة التجارية JIACUI). تأسست شركة JIACUI في عام 2015 في مدينة تشنغتشو، بمقاطعة خنان، الصين، وتقوم بتصميم وتصنيع معدات إعادة تدوير النفايات الصلبة وأنظمة تحبيب الأسلاك النحاسية في مصنع تبلغ مساحته 5,000 متر مربع ويعمل به أكثر من 100 موظف. تحمل معداتنا شهادات CE وISO وCSA، وتستخدم مكونات تحكم من ABB وSiemens مصنعة وفقًا لمعايير التصميم الأوروبية، وقد تم تسليمها إلى أكثر من 400 عميل في أكثر من 100 دولة. وقد تم إتمام عمليات تدقيق المصنع من قبل SGS وBV وTÜV. ونحن نحمل 27 براءة اختراع تغطي تقنيات التقطيع والتحبيب والفصل. وحيثما يورد هذا المقال أرقامًا تتعلق بالأداء، فإن هذه الأرقام مستمدة من المواصفات المنشورة لنماذجنا ومن اختبارات التشغيل التجريبي على منشآت حقيقية؛ وتعتمد النتائج الفعلية على تركيبة الكابلات، وإعداد المواد المدخلة، وممارسات التشغيل.