El auge de la clasificación automatizada de cables de desecho: innovaciones tecnológicas a tener en cuenta
El auge de la clasificación automatizada de cables de desecho: innovaciones tecnológicas a tener en cuenta
Publicado en Noticias y análisis · Noticias del sector
Por Henan Jiacui Intelligent Equipment Co., Ltd.
Durante dos décadas, la vanguardia de la innovación en el reciclaje de cables fue la reducción de tamaño: rotores más rápidos, cuchillas más resistentes y tamices más finos. Esa vanguardia se ha agotado en gran medida: cualquier granuladora bien construida de cualquier fabricante de prestigio separa el cobre del aislamiento de forma eficaz. La diferencia competitiva se ha desplazado hacia las fases posteriores del proceso, es decir, hacia la separación y la clasificación, donde se decide el último porcentaje de pureza y recuperación.
Este artículo analiza la tecnología que está transformando realmente la clasificación de cables en 2026, distingue lo que ya funciona en la producción de lo que aún no pasa de ser retórica de ferias comerciales, y expone lo que esto supone para una empresa de reciclaje pequeña o mediana que no va a invertir una cifra de siete cifras en una planta de clasificación.
Por qué la clasificación, y no la trituración, es lo que ahora da dinero
Los rangos de rendimiento publicados lo dicen todo. La separación por aire —el pilar fundamental de toda línea de secado— suele alcanzar una eficiencia de entre el 95 % y el 97 % aproximadamente con una alimentación mixta, y el déficit se concentra en la fracción fina, ya que una partícula de cobre de 0,3 mm y una partícula de PVC de 0,3 mm se comportan de manera similar en una corriente de aire. La separación electrostática recupera gran parte de esa diferencia al aprovechar la conductividad en lugar de la densidad, lo que eleva la recuperación alcanzable hasta valores cercanos al 99 % con materiales adecuados.
Más allá de eso, la impureza restante es un problema de clasificación, no de separación: partículas que tienen el tamaño y la conductividad adecuados, pero que son del material equivocado —cobre aleado con otro material, terminales de latón, hilos de aluminio, conductores chapados y el plástico que se adhiere al cobre parcialmente liberado—. Eso es precisamente lo que se pretende resolver con la clasificación óptica y basada en sensores.
Área temática 1: Clasificación óptica mediante NIR y MWIR con aprendizaje profundo
Este es el enfoque más maduro desde el punto de vista comercial de entre los nuevos enfoques, y el más extendido en la fracción de granulado de cable de 3 a 20 mm, que es donde realmente operan las granuladoras.
El principio es sencillo: la detección por infrarrojos de banda ancha —infrarrojo cercano e infrarrojo de onda media— identifica los materiales por su firma molecular en lugar de por su color, y un modelo de aprendizaje profundo clasifica cada objeto a medida que pasa a gran velocidad. A continuación, unos chorros de aire expulsan la fracción objetivo. Dado que la identificación se basa en la composición, puede distinguir polímeros de metales y separar el cobre del aluminio o del latón en un flujo mixto de metales no ferrosos.
El ejemplo industrial más claro del que se ha informado este año es la colaboración entre Eldan Sorting y PICVISA, que ha integrado la clasificación óptica basada en inteligencia artificial en las líneas mecánicas de reciclaje de cables y metales. Se han anunciado dos líneas de productos: una SPS (Small Purpose Sorter, clasificadora de uso específico) destinada específicamente al granulado de cables en el rango de 3 a 20 mm, que separa el granulado de cobre del de aluminio, los residuos de aislamiento y las partículas finas mixtas; y una MPS (Multi Purpose Sorter, clasificadora multiuso) para flujos mixtos de mayor volumen, incluidos los residuos de aparatos eléctricos y electrónicos (RAEE) triturados y la chatarra no ferrosa mixta.
Por otra parte, TOMRA ha utilizado ReMA2026 para lanzar la última generación de su plataforma Finder, que combina un sensor electromagnético, NIR y una cámara RGB de alta definición opcional con procesamiento de objetos mediante IA. La empresa describe la combinación de RGB e IA como una solución que permite separar cables aislados y objetos delgados, adyacentes o superpuestos —precisamente los casos en los que falla la lógica de clasificación convencional—.
En la práctica, esto significa lo siguiente: La clasificación óptica ya no es una técnica experimental en el caso del granulado de cable. Se trata de una opción integrada que se puede adquirir. Para la mayoría de las empresas de reciclaje, la cuestión es económica, no técnica.
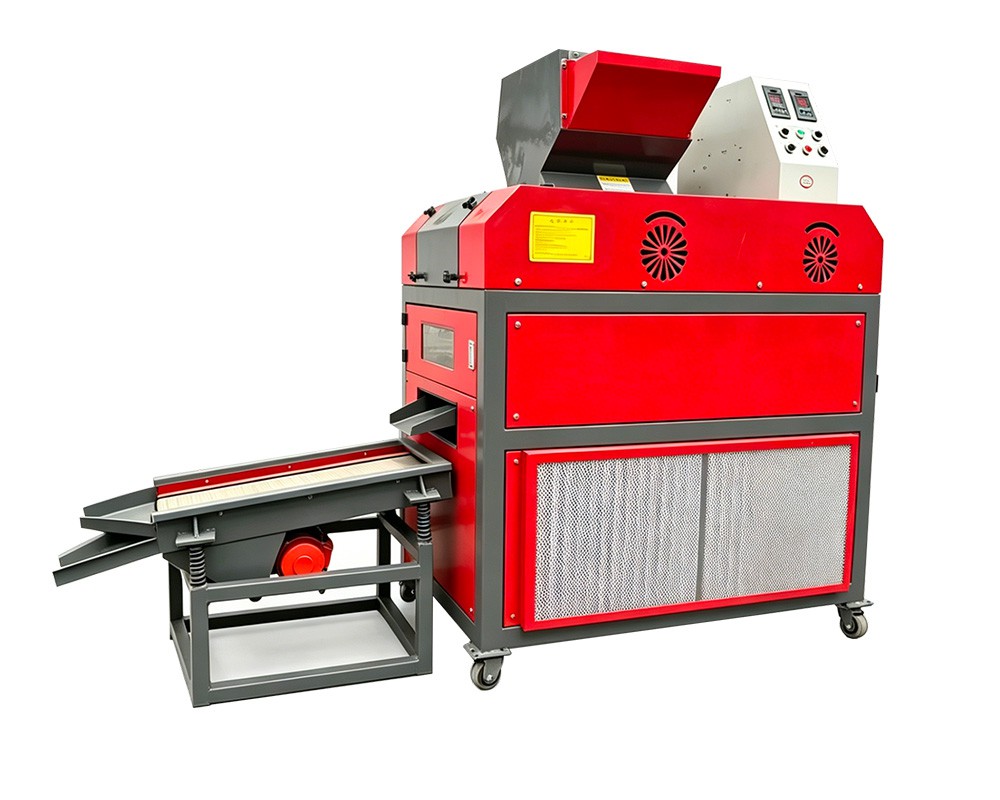
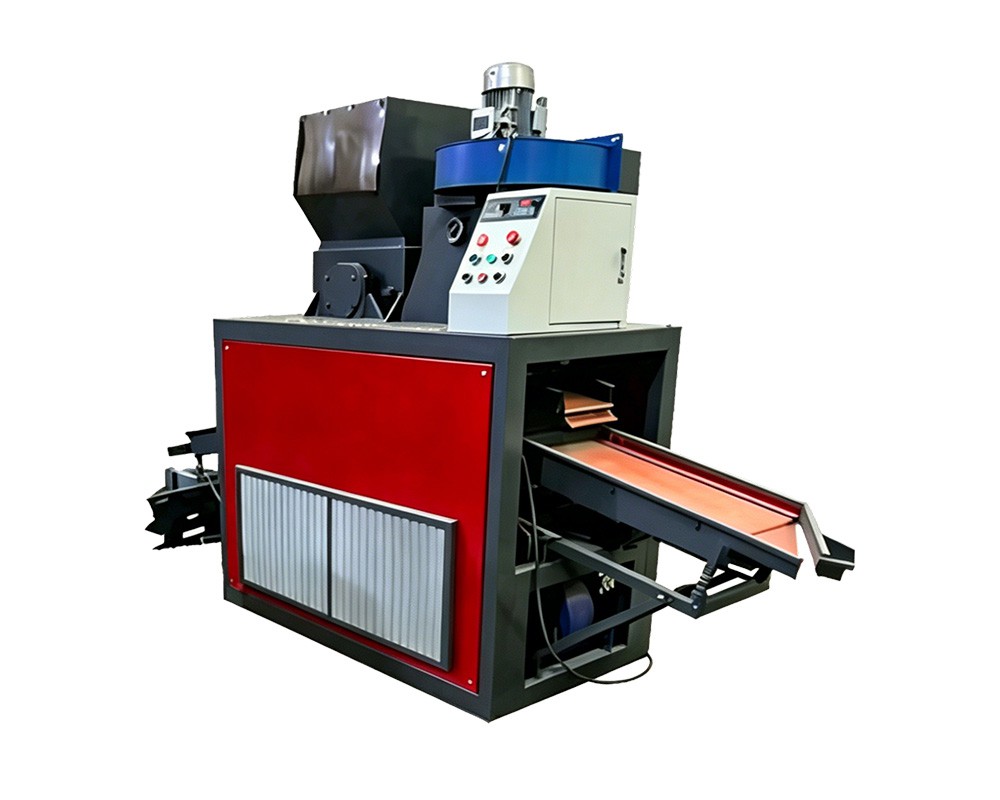
Las etapas de separación mecánica son las que determinan ese último porcentaje de pureza.
Línea tecnológica 2: modelos adaptativos en lugar de reglas fijas
Lo más interesante no es el sensor, sino el modelo de software que hay detrás. Las clasificadoras ópticas convencionales funcionan con reglas de decisión fijas: cada característica del material se corresponde con una decisión de expulsión. Esas reglas pierden eficacia cuando cambia la composición del material de entrada, algo que ocurre constantemente en el reciclaje de cables.
Los módulos de aprendizaje profundo adaptativo —el APT Learner de PICVISA es el ejemplo citado en la colaboración con Eldan— crean modelos de reconocimiento que evolucionan a partir de los datos operativos. Esto resulta especialmente importante en flujos con una elevada variabilidad de firmas, como las placas de circuito impreso presentes en los residuos electrónicos, donde un conjunto fijo de reglas no detecta patrones que, en cambio, un modelo entrenado sí es capaz de identificar.
Para una empresa de reciclaje, la pregunta práctica que debe plantearse a cualquier proveedor de sistemas de clasificación es: ¿Cómo se adapta el modelo cuando cambia mi fuente de datos y quién se encarga de ese proceso? Un modelo que exige una visita a la fábrica y un contrato de servicio cada vez que cambia la composición de los materiales es muy distinto de uno en el que la formación se imparte in situ.
Área temática 3: robótica y visión artificial
La clasificación robótica de tipo «pick-and-place» ha suscitado un gran interés y se utiliza de forma efectiva en algunas aplicaciones: residuos de construcción y demolición, clasificación de artículos voluminosos y estaciones de control de calidad. En el caso del granulado de cable, resulta mucho menos atractivo, por una sencilla razón física: las partículas son pequeñas, se mueven rápido y un brazo robótico que recoge gránulos individuales no puede competir con un sistema de chorros de aire en cuanto a rendimiento por euro.
El ámbito en el que la robótica tiene sentido en este sector es el de las fases iniciales del proceso: la clasificación previa del material mixto entrante, la retirada de baterías y contaminantes en el desmontaje de RAEE, y la manipulación de artículos pesados o peligrosos. Esas son tareas en las que un manipulador aporta un valor añadido real. La clasificación robótica a escala de gránulos es, por ahora, principalmente una demostración.
Área tecnológica 4: fusión de sensores y «clasificación negativa»
La capacidad más útil a corto plazo no es identificar lo que se quiere, sino descartar de forma fiable lo que no se quiere. A esto se le denomina a veces «clasificación negativa»: en lugar de intentar detectar el cobre y descartarlo, se detectan los materiales que no son de cobre —plásticos negros, fragmentos de placas de circuito impreso, acero inoxidable, cable aislado— y se descartan, dejando así un flujo de cobre más limpio.
La descripción que hace TOMRA de una opción de láser de profundidad combinada con procesamiento de objetos mediante RGB e inteligencia artificial encaja en este patrón, al igual que la tendencia general del sector hacia la combinación de sensores electromagnéticos, NIR, láser y de color en una única plataforma. La fusión de sensores resulta valiosa precisamente porque ningún sensor por sí solo es capaz de gestionar todos los casos problemáticos: el NIR tiene dificultades con los plásticos negros, la detección por color tiene problemas con la contaminación de la superficie y la detección electromagnética no puede distinguir un metal de otro.
¿Qué es lo que funciona y qué sigue siendo marketing?
Capacidad | Situación en 2026 | Pruebas |
|---|---|---|
Clasificación por NIR/MWIR de granulado de cable de 3 a 20 mm | En producción | Líneas de productos integradas que ofrecen los principales proveedores de reciclaje mecánico |
Clasificación mediante IA con reentrenamiento adaptativo del modelo | Primeros pasos en la producción | Módulos adaptativos documentados por los fabricantes; los datos independientes sobre su rendimiento siguen siendo limitados |
Clasificación por exclusión para eliminar los contaminantes de un flujo de cobre | En producción | Plataformas multisensor con opciones de láser y RGB |
Separación de cobre y aluminio en mezclas de metales no ferrosos | En producción | Clasificadores ópticos aplicados a fracciones de metales no ferrosos triturados |
Recogida robótica a escala de gránulos | Principalmente a modo de demostración | La rentabilidad en términos de rendimiento aún no puede competir con la eyección de aire |
Planta totalmente autónoma sin necesidad de muestreo por parte del operador | Todavía no | La variabilidad de los materiales sigue exigiendo una verificación humana de los análisis |
La situación económica de una empresa de reciclaje pequeña o mediana
La clasificación óptica requiere una gran inversión de capital y solo resulta rentable a partir de un determinado volumen de material. La realidad es la siguiente: una clasificadora no crea valor de la nada. Lo que hace es recuperar el valor que ya existe en tu flujo de producción, en forma de cobre que actualmente estás perdiendo o de pureza que actualmente estás menospreciando.
Así pues, la pregunta que hay que plantearse antes de plantearse adquirir una no es «¿puedo permitirme una clasificadora?», sino «¿cuánto cobre estoy perdiendo y en qué fracción?». Si tu cola de plástico da un resultado del 3 % de cobre, una clasificadora que recupere la mitad de esa cantidad tiene una amortización calculable. Si el residuo da un resultado del 12 %, la primera medida que hay que tomar no es instalar una clasificadora, sino solucionar los problemas de liberación y clasificación en las fases previas del proceso, lo cual cuesta una fracción de lo que costaría la clasificadora.
Para la mayoría de las plantas con una producción inferior a unas 1.000 toneladas al mes, la secuencia que resulta más rentable es la siguiente: establecer un sistema de cuchillas y cribas, añadir un pulido electrostático para la fracción fina y, solo entonces, valorar la clasificación óptica como mejora final. Los compradores que invierten ese orden gastan mucho dinero en pulir un flujo que debería haber estado más limpio antes de llegar a la planta.
Qué hacer ahora, independientemente de la envergadura
- Empieza a medir las fracciones, no solo los totales. No se puede evaluar ninguna tecnología de clasificación sin conocer la composición de cada flujo de salida. Basta con un análisis por trimestre por cada flujo.
- Mantén abierta la posibilidad de actualizar. Si está diseñando una línea de producción en este momento, pregúntese si será posible integrar una clasificadora en el futuro en el sistema de descarga sin tener que reconstruir la línea.
- Guardar los ajustes como datos. Las máquinas que se adaptan al material necesitan un punto de referencia a partir del cual realizar dicha adaptación. Un simple registro de los ajustes frente a los resultados de los análisis es la medida más económica disponible para preparar el sistema para la inteligencia artificial.
- Desconfía de las afirmaciones que se basan en una sola cifra. La «precisión de clasificación del 99,9 %» carece de sentido si no se especifican el material, el tamaño de las fracciones, el rendimiento y la definición de «precisión».
Preguntas frecuentes
¿Se ha convertido la clasificación óptica en una práctica habitual en el reciclaje de cables?
No. Aunque se comercializa y se integra cada vez más en las líneas de alta gama, su uso se concentra en las grandes instalaciones. La separación de aire, junto con el pulido electrostático, sigue siendo la configuración estándar para la mayoría de las líneas de reciclaje de cables en seco.
¿Puede la clasificación óptica sustituir a la separación electrostática?
Por el momento no, y ambas realizan funciones diferentes. La separación electrostática se encarga de la fracción fina, de menos de un milímetro, de forma eficaz y económica. La clasificación óptica se aplica a las partículas más grandes (el rango de granulado de 3 a 20 mm) y aporta una identificación del material que la conductividad no puede proporcionar. En una línea bien diseñada, se trata de etapas complementarias.
¿Cuál es el rendimiento mínimo para que una clasificadora resulte rentable?
No existe una cifra universal, ya que depende del valor de lo que se recupere. El factor determinante es la masa de material recuperable al mes, no el tonelaje por hora. Una planta que procesa 500 toneladas al mes con un contenido residual de cobre del 6 % presenta un caso mucho más sólido que otra que procesa 1.500 toneladas con un contenido residual del 1,5 %.
¿Hasta qué punto son fiables las afirmaciones de los proveedores sobre la precisión de sus productos?
Considéralas como declaraciones de capacidad en condiciones definidas y pregunta cuáles son esas condiciones. Las cifras de precisión suelen indicarse para un tamaño de fracción concreto, un rendimiento específico y una definición concreta de lo que se considera una decisión correcta. Pide que prueben tu propio material: la mayoría de los proveedores de clasificadores ofrecen pruebas con material real, y una prueba vale más que una ficha técnica.
Evalúa tu plan de actualización del sistema de clasificación
Si estás valorando la posibilidad de mejorar tu proceso de clasificación, envíanos el análisis de tu producto de cobre actual y de los residuos plásticos, junto con tu volumen mensual en toneladas. Te indicaremos si la pérdida se produce en la fracción fina, en la fracción gruesa o en la etapa de liberación, y qué medida es la más adecuada para solucionarla.
Envíanos la descripción de tu material, el tonelaje diario y la producción prevista, y nuestro equipo de ingeniería te responderá con una recomendación de modelo, un cálculo de capacidad y un presupuesto. También puede reservar una visita guiada en directo por vídeo a la fábrica Henan Jiacui Intelligent Equipment Co., Ltd. de Zhengzhou, Henan (China), o solicitar una lista de referencias de instalaciones que procesan flujos de cable o residuos similares.
Acerca del autor y del fabricante
Este artículo ha sido elaborado por el equipo técnico de ventas e ingeniería de Henan Jiacui Intelligent Equipment Co., Ltd. (nombre de marca JIACUI). Fundada en 2015 en Zhengzhou, provincia de Henan (China), JIACUI diseña y fabrica equipos de reciclaje de residuos sólidos y sistemas de granulación de alambre de cobre en una fábrica de 5.000 m² que cuenta con más de 100 empleados. Nuestros equipos cuentan con las certificaciones CE, ISO y CSA, utilizan componentes de control de ABB y Siemens fabricados según las normas de diseño europeas y se han suministrado a más de 400 clientes en más de 100 países. Se han llevado a cabo auditorías de fábrica con SGS, BV y TÜV. Contamos con 27 patentes que abarcan tecnologías de trituración, granulación y separación. Cuando en este artículo se citan cifras de rendimiento, dichas cifras proceden de las especificaciones publicadas de nuestros modelos y de pruebas de puesta en marcha en instalaciones reales; los resultados reales dependen de la composición del cable, la preparación de la materia prima y las prácticas operativas.