خط إعادة تدوير الكابلات والأسلاك الخردة: من الكابلات الملفوفة إلى «حبيبات النحاس» القابلة للبيع دون حرق
خط إعادة تدوير الكابلات والأسلاك الخردة: من الكابلات الملفوفة إلى «حبيبات النحاس» القابلة للبيع دون حرق
نُشر في «الأخبار والرؤى» · «حلول إعادة التدوير»
بقلم Henan Jiacui Intelligent Equipment Co., Ltd.
تُعد كابلات الخردة إحدى فئات النفايات القليلة التي تُباع فيها المواد المسترجعة بسعر قريب من سعر المعدن الأولي. والنحاس المسترجع ميكانيكيًا على شكل حبيبات نظيفة — "الأرز النحاسي" — يُباع بسعر أعلى بكثير من سعر الأسلاك التي تم حرقها أو تقشيرها يدويًّا، وفي عدد متزايد من الولايات، يُعد الحرق المكشوف للكابلات أمرًا غير قانوني بكل بساطة. وهذا المزيج هو ما يجعل خط إعادة تدوير الكابلات آليًّا أحد الاستثمارات الأسرع عائدًا في قطاع إعادة التدوير.
هذه العملية تتم بالكامل جاف وجسدي: يتم تحويلها إلى حبيبات، ثم فصلها حسب الكثافة، ثم صقلها عن طريق الغربلة، واختياريًا عن طريق الطريقة الكهروستاتيكية. بدون ماء، وبدون مواد كيميائية، وبدون مياه صرف.
لماذا حل الفصل الجاف محل الحرق
يُعد حرق العازل عن الكابلات طريقة رخيصة وفعالة لاستخراج النحاس، ولهذا السبب استمرت هذه الممارسة لعقود. كما أنها تؤدي إلى انبعاث الديوكسينات والفورانات من مادة البولي فينيل كلوريد (PVC)، وتدمر قيمة البوليمر تمامًا، وتترك النحاس متأكسدًا على السطح، مما يجعل مصاهر النحاس ترفضه. وقد تم تشديد إجراءات الإنفاذ بشكل مطرد. تتجنب عملية التحبيب الميكانيكي هذه المشاكل الثلاث جميعها: يتم استرداد البوليمر كمنتج ثانوي قابل للبيع، ويخرج النحاس لامعًا وخاليًا من التلوث، ولا يوجد أي مصدر للانبعاثات باستثناء الغبار الذي يتم جمعه.
المرحلة 1 — التقطيع المسبق للكابلات الضخمة
آلة التحبيب هي آلة دقيقة، ولا ينبغي أن تُستخدم لابتلاع بكرات الكابلات الكاملة أو الكابلات المصفحة أو حزم الأسلاك المجمعة. وفي الحالات التي تكون فيها المواد المُغذية ضخمة الحجم — مثل كابلات الطاقة، أو الموصلات المصفحة، أو لفات المحركات، أو لفات المحولات — فإن آلة التقطيع ذات المحورين يتم تركيبه قبل آلة التحبيب لتقليص حجمه إلى حجم مناسب لآلة التحبيب.
الـ الطراز 600 يُستخدم غالبًا في دور التقطيع المسبق هذا: أ 600 × 430 ملم غرفة، بسريرين منفصلين 15 كيلوواط المحركات، Ø216 مم الشفرات في 55SiCr بسماكة 20 ملم، Ø107 مم تركيب العمود 22219 المحامل. بالنسبة للكابلات المصفحة أو المصنوعة من الأسلاك الفولاذية، فإن الطراز 800 (قطر 400) تُعد النسخة المزودة بشفرات قطرها 40 ملم هي الأكثر أمانًا.
لا تحتاج كابلات الاتصالات الرفيعة، والأسلاك المنزلية، وأسلاك التوصيلات الكهربائية عمومًا إلى أي عملية تقطيع مسبقة على الإطلاق، ويمكن إدخالها مباشرةً إلى آلة التقطيع.
المرحلة الثانية — التحبيب
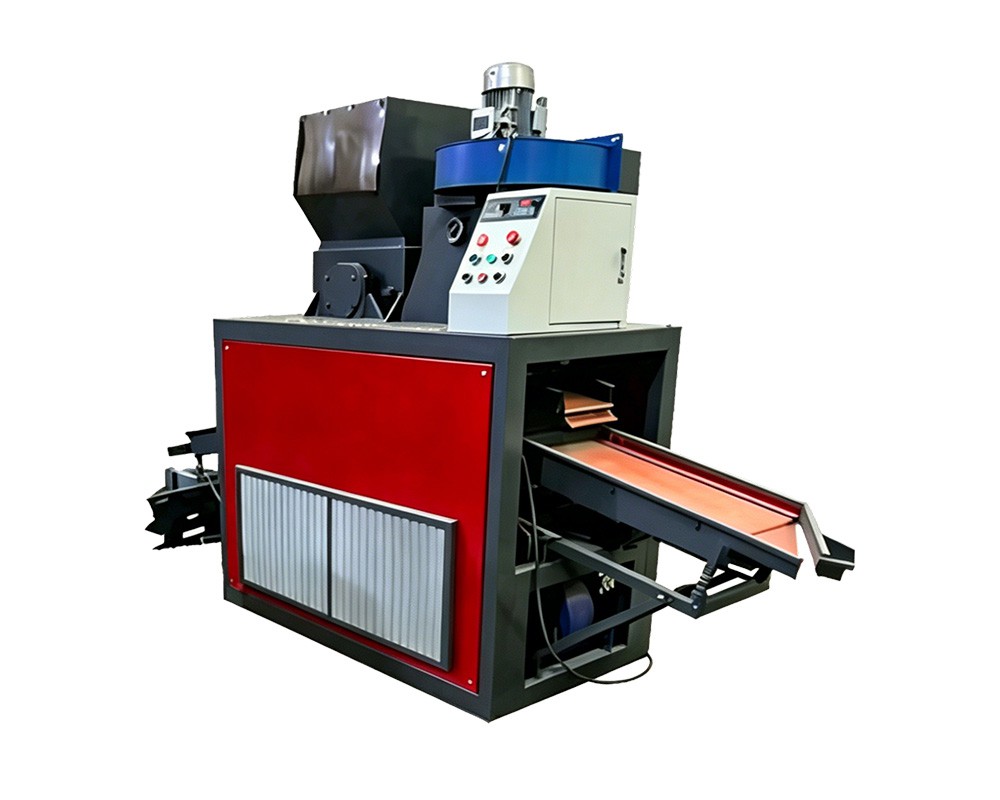
تُعد آلة التحبيب قلب خط الإنتاج. يدخل الكابل إلى حجرة القطع حيث يوجد دوار مزود بـ SKD-11 تقوم الشفرات المصنوعة من فولاذ الأدوات بقصه مقابل سكين الثابت، مما يؤدي إلى تحويله إلى جزيئات في 2–5 ملم النطاق. والهدف هو نفسه كما في إعادة تدوير لوحات الدوائر المطبوعة (PCB): التحرير. يجب فصل النحاس والبوليمر عن بعضهما قبل أن يتمكن أي فاصل من العمل عليهما.
تم اختيار الفولاذ SKD-11 لهذا الغرض لأنه يحافظ على حدة حافة القطع خلال عمليات القطع الطويلة للمواد الكاشطة المملوءة بالنحاس — فالنحاس مادة لينة، على عكس مركبات البولي فينيل كلوريد (PVC) والمواد المالئة. ويتناسب عدد الشفرات مع حجم الماكينة، حيث يبدأ من 6 شفرات في أصغر وحدة وصولاً إلى 18 شفرة في أكبرها.
المرحلة الثالثة — الفصل عن طريق تدفق الهواء والجاذبية
يتم نقل المواد الحبيبية إلى فاصل بالجاذبية، حيث يعمل تيار هوائي صاعد مُعاير على تجسيد الطبقة. وينفصل النحاس، الذي تبلغ كثافته حوالي 8.9 غ/سم³، عن البوليمر، الذي تبلغ كثافته حوالي 1.2–1.4 غ/سم³، بشكل واضح: فالنحاس الثقيل يسقط إلى مخرج المعادن، بينما يُنقل البلاستيك الخفيف بواسطة تيار الهواء. ويقوم هذا الاختلاف في الكثافة وحده بمعظم العمل في الخط بأكمله.
أ المنخل الاهتزازي ويلي ذلك عملية تنقية ثانوية، لإزالة الجسيمات المختلطة المتبقية وتحسين درجة النقاء النهائية. أ مروحة لجمع الغبار يقوم بجمع المخلفات الدقيقة في جميع أجزاء الجهاز — وهو جزء لا يتجزأ من الجهاز، وليس ملحقًا إضافيًا.
المرحلة الرابعة — التلميع الكهروستاتيكي (اختياري)
بالنسبة للأسلاك الرفيعة جدًّا، والأسلاك المغناطيسية المطلية بالمينا، والموصلات المجدولة شديدة النحافة، فإن الفصل بالجاذبية وحده يترك جزءًا صغيرًا من النحاس في البلاستيك والعكس صحيح. أ فاصل كهروستاتيكي يضيف مرحلة دقة نهائية: حيث ينجذب النحاس الموصّل إلى القطب الكهربائي، بينما يُرفض البوليمر غير الموصّل بفعل القصور الذاتي. وهذا هو ما ينتج عن 99.5% تتراوح بين 99.8%+، ومن الجدير بالذكر أنه كلما احتوى الخيط على أسلاك رفيعة أو مطلية بالمينا.
تحديد حجم آلة الطحن: ثلاث نقاط مرجعية فعلية
السؤال الصحيح ليس «ما حجم الجهاز» بل «ما هي مجموعة الكابلات التي أستخدمها وكم ساعة سأشغله يوميًا». وتغطي الطرز الثلاثة أدناه النطاق الذي يحتاجه معظم المشغلين.
المعلمة | RC300 | RC-CWG660 | RC-CWG1000 |
|---|---|---|---|
الطاقة الإنتاجية | 100–120 كجم/ساعة | 600–650 كجم/ساعة | 900–1,000 كجم/ساعة |
الطاقة الإجمالية | 11,65 كيلوواط | 40,24 كيلوواط | 77.48 كيلوواط |
مادة الشفرة | SKD-11 | SKD-11 | SKD-11 |
عدد الشفرات | 6 قطع | 14 قطعة | 18 قطعة |
نقاء النحاس | ≥99.5% | ≥99.5% (99.8%+ باستخدام التقنية الكهروستاتيكية) | ≥99.5% (99.8%+ باستخدام التقنية الكهروستاتيكية) |
الأبعاد (الطول × العرض × الارتفاع) | 2,300 × 950 × 2,000 ملم | 4,000 × 5,600 × 2,400 ملم | 10,000 × 8,500 × 3,000 ملم |
الوزن | 680 كجم | 3,000 كجم | 5,000 كجم |
الـ RC300 مناسب للورش والمساحات الصغيرة — يعمل على تيار ثنائي الطور بقدرة إجمالية تبلغ 11.65 كيلوواط، ولا يحتاج سوى إلى مساحة أقل من 5 أمتار مربعة، ويمكن نقله. الجهاز RC-CWG660 هي وحدة صناعية متوسطة الحجم مخصصة لمستودعات الكابلات. إن RC-CWG1000 وهي آلة تعمل على نطاق المصنع بالكامل، وينبغي أن يتم تحديد مواصفاتها بحيث تشمل أنظمة النقل والتغذية وإزالة الغبار كجزء لا يتجزأ من التركيب، بدلاً من إضافتها لاحقًا.
تتسم السلكات بقدرة واسعة على استيعاب أقطار مختلفة — بشكل عام 0.2–30 ملم على نطاق واسع — لكن القيد العملي يكمن في معدل الإنتاجية، وليس في القطر. فالأسلاك الرفيعة جدًّا تتميز بكثافة حجمية منخفضة، وتُغذى ببطء بغض النظر عن حجم الآلة.
ما الذي يحدد العائد الفعلي؟
قد يحصل مشغلان يستخدمان آلات متطابقة على نتائج مختلفة تمامًا. العوامل المهمة من الناحية العملية هي:
- تركيب الكابل. يختلف محتوى النحاس من حيث الكتلة اختلافًا كبيرًا بين كابلات الطاقة وكابلات الاتصالات وأسلاك التوصيل في السيارات. ويكون العائد متناسبًا مع المدخلات، وليس مع الآلة.
- اتساق التغذية. تؤدي الطفرة التي تسبب تحميلًا زائدًا على حجرة القطع إلى إنتاج جسيمات لم يتم تحريرها بالكامل، وتنتهي حالات الفشل في التحرير بالوصول إلى تيار البلاستيك على شكل نحاس مفقود.
- معايرة تدفق الهواء. يجب ضبط الفاصل بالجاذبية وفقًا للحجم الفعلي للجسيمات وكثافة المادة التي يتم معالجتها. فالأسلاك الرفيعة تتطلب تدفق هواء مختلفًا عن كابلات الطاقة الثقيلة.
- حالة الشفرة. الشفرات غير الحادة تسحق بدلاً من أن تقطع، مما ينتج عنه بقايا دقيقة يصعب فصلها. وتعد صيانة الشفرات مسألة تتعلق بالإنتاجية، وليست مجرد مسألة تكلفة.
كما أن قطاع البوليمرات يمثل مصدرًا للإيرادات أيضًا
من السهل التركيز على النحاس واعتبار البلاستيك مجرد بقايا. لكن في الواقع، فإن الجزء البوليمري — حبيبات البولي فينيل كلوريد (PVC) أو البولي إيثيلين (PE) أو البولي إيثيلين عالي الكثافة (XLPE) النقية — يُعد مادة خام ثانوية قابلة للبيع، ويُشكل مساهمة ملموسة في الجدوى الاقتصادية للخطوط ذات الحجم الإنتاجي الكبير. ولذلك، فإن الحفاظ على نظافته هو الدافع وراء الحفاظ على كفاءة الفصل حتى عندما تكون أسعار النحاس مرتفعة.
الأسئلة الشائعة
هل يمكنني تمرير كابل مدرع أو كابل من الأسلاك الفولاذية مباشرةً؟
لا يُنصح بذلك دون التقطيع المسبق. فالدروع الفولاذية والأسلاك الفولاذية ستتسبب في تلف شفرات آلة التكوير وتلوث النحاس. قم بتركيب آلة تقطيع ثنائية المحور قبل آلة التكوير، وقم بإزالة المواد الحديدية مغناطيسياً قبل مرحلة التكوير.
ما هي درجة نقاء النحاس التي سأحصل عليها فعليًّا؟
عادةً ما يحقق الفصل بالجاذبية وحده نسبة نقاء تبلغ 99.5% أو أكثر. وتؤدي إضافة فاصل كهروستاتيكي إلى رفع هذه النسبة إلى 99.8% أو أكثر، وهو أمر يستحق الذكر إذا كانت المواد الواردة تتضمن أسلاكًا خيطية دقيقة، أو أسلاكًا مغناطيسية مطلية بالمينا، أو أسلاكًا رفيعة جدًّا، حيث يواجه الفصل بالجاذبية صعوبات في معالجتها.
هل أحتاج إلى ماء أم مواد كيميائية؟
لا. فهذه العملية جافة وفيزيائية بالكامل — وتشمل القطع، وتدفق الهواء، والغربلة بالاهتزاز، واختياريًّا الفصل الكهروستاتيكي. ولا تنتج عنها أي مياه صرف، وهو ما يمثل سببًا رئيسيًّا في أن عملية التحبيب الجاف قد حلت محل كل من الحرق والفصل الرطب في المنشآت الجديدة.
كيف أختار بين طرازات RC300 وRC660 وRC1000؟
قم بمطابقة السعة مع الحمولة اليومية الفعلية وساعات العمل المتاحة، ثم تحقق من مصدر الطاقة. تعمل آلة RC300 بتيار ثنائي الطور بقدرة 11.65 كيلوواط وهي مناسبة لورش العمل؛ أما آلات RC660 وRC1000 فهي آلات صناعية ثلاثية الطور تتطلب 40 كيلوواط و77 كيلوواط على التوالي. إن اختيار سعة أكبر من اللازم يؤدي إلى تجميد رأس المال ومساحة الأرضية؛ بينما يؤدي اختيار سعة أقل من اللازم إلى خلق عنق زجاجة يحد من كل العمليات السابقة.
الخطوة التالية
أرسل إلينا وصفًا لمزيج الكابلات لديك — الأنواع، والمحتوى التقريبي للنحاس، وعدد الأطنان التي تحتاج إلى معالجتها يوميًا — بالإضافة إلى مصدر الطاقة المتاح لديك. سنقوم بتحديد حجم آلة التقطيع، ونخبرك ما إذا كان التقطيع المسبق ضروريًا، ونقدم لك متطلبات التخطيط والمرافق. اتصل بنا للحصول على عرض لخط إعادة تدوير الكابلات.