خط إعادة تدوير البلاستيك وتحويله إلى حبيبات: تحويل البلاستيك المستهلك والصناعي إلى مادة معاد طحنها قابلة للبيع
خط إعادة تدوير البلاستيك وتحويله إلى حبيبات: تحويل البلاستيك المستهلك والصناعي إلى مادة معاد طحنها قابلة للبيع
نُشر في «الأخبار والرؤى» · «حلول إعادة التدوير»
بقلم Henan Jiacui Intelligent Equipment Co., Ltd.
تعد إعادة تدوير البلاستيك مشكلة تتعلق بتقليل الحجم قبل أن تكون أي شيء آخر. وسواء كانت المواد الواردة عبارة عن زجاجات مستعملة، أو كتل تصريف صناعية، أو أغشية ملفوفة على لفات، أو أنابيب، أو صناديق، أو مصدات سيارات، فإنه يتعين تقليص حجمها إلى جسيمات متجانسة قبل أن يتم غسلها وفصلها وتجفيفها وتحويلها إلى حبيبات. وإذا أخطأت في عملية تقليل الحجم، فستتأثر كل المراحل اللاحقة سلبًا.
يركز هذا المقال على الجزء الأمامي من الخط — التقطيع الأولي والتحبيب الثانوي — وهو المجال الذي نوفر فيه المعدات، والذي تحدث فيه معظم أخطاء الاختيار.
الخط في المخطط التفصيلي
يعمل خط إعادة تدوير البلاستيك الميكانيكي الكامل بشكل عام على النحو التالي:
- التقطيع الأولي — يتم تقطيع المواد الضخمة إلى قطع يتراوح حجمها بين 40 و100 ملم باستخدام آلة تمزيق ثنائية المحور تعمل بسرعة منخفضة.
- الغسل المسبق / إزالة المعادن — الفصل المغناطيسي وفصل التيارات الدوامة لحماية المعدات الموجودة في المراحل اللاحقة.
- التحبيب الثانوي — آلة تمزيق ذات عمود واحد مزودة بغربال تعمل على تقطيع المواد إلى حجم موحد يتراوح بين 10 و20 ملم من أجل غسلها.
- الغسل والفصل — الغسل بالاحتكاك، والفصل بالغطس والطفو لفصل البولي أوليفينات عن البولي إيثيلين تيريفثالات (PET) والبولي فينيل كلوريد (PVC)، ثم الشطف.
- التجفيف — التجفيف بالطرد المركزي والتجفيف الحراري حتى الوصول إلى مستويات الرطوبة التي يمكن أن تتحملها عملية التكوير.
- التكوير — البثق، والترشيح (مبدل شبكات الصهر)، والقطع إلى خيوط أو على سطح القالب، والتبريد، والتعبئة في أكياس.
اختيار سماكة الشفرة حسب شكل البوليمر
يُعد سمك الشفرة أهم قرار على الإطلاق فيما يتعلق بآلة تقطيع البلاستيك، لأنه يحدد حجم الجسيمات الناتجة ومدى تحمل الآلة للتلوث. وتصنف الممارسات الصناعية سمك الشفرة بشكل تقريبي على النحو التالي:
سماكة الشفرة | عرض المخرجات النموذجي | المواد المناسبة |
|---|---|---|
10–20 ملم | 10–20 ملم | الأغشية البلاستيكية، والأكياس المنسوجة، والورق، والألياف الكيميائية |
20–30 ملم | 20–30 ملم | زجاجات بلاستيكية صلبة، نفايات إلكترونية صغيرة، شريط مطاطي |
40–50 ملم | 40–50 ملم | المنصات الخشبية، والنفايات البلدية المختلطة، والأنابيب ذات الجدران السميكة، ومخلفات التصريف |
60–75 ملم | 60–75 ملم | هياكل السيارات الخردة، هياكل المحركات، الفولاذ الثقيل |
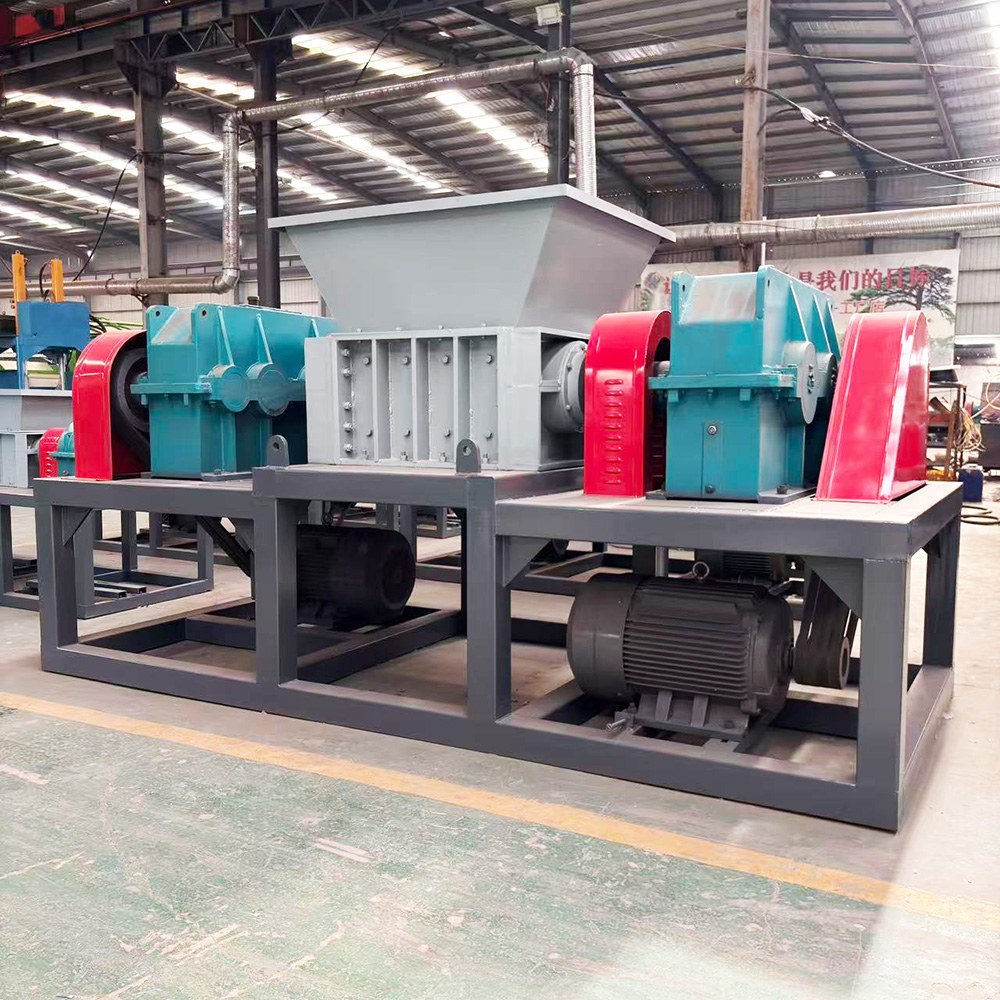
تغطي مجموعتنا من الآلات ذات المحورين هذا النطاق بشكل مباشر. إن الطراز 400 يستخدم شفرات قطرها 19 ملم و الطراز 600 يبلغ سمكها 20 ملم — وكلاهما مناسب للأغشية البلاستيكية والحاويات ذات الجدران الرقيقة والتغليف الخفيف. إن الطراز 800 (قطر 316) يستخدم شفرات قطرها 30 ملم، و الطراز 800 (قطر 400) و الطراز 1000 (قطر 400) يُستخدم مقاس 40–50 مم، و الطراز 1500 يبلغ قطرها 50 مم عند قطر 550 — وهي مصممة خصيصًا لأثقل أنواع البلاستيك الصناعي المختلط والمخلفات.
الطراز | الغرفة | قطر الشفرة | سمك الشفرة. | قوة المحرك |
|---|---|---|---|---|
الطراز 400 | 400 × 430 ملم | Ø216 مم | 19 ملم | 7.5 كيلوواط × 2 |
الطراز 600 | 600 × 430 ملم | Ø216 مم | 20 ملم | 15 كيلوواط × 2 |
الطراز 800 (قطر 316) | 800 × 630 ملم | Ø316 مم | 30 ملم | 22 كيلوواط × 2 |
الطراز 800 (قطر 400) | 800 × 800 ملم | قطر 400 مم | 40 ملم | 30 كيلوواط × 2 |
الطراز 1000 (قطر 316) | 1,000 × 630 ملم | Ø316 مم | 30 ملم | 30 كيلوواط × 2 |
الطراز 1000 (قطر 400) | 1,000 × 800 ملم | قطر 400 مم | 50 ملم | 37 كيلوواط × 2 |
الطراز 1200 | 1,200 × 800 ملم | قطر 400 مم | 50 ملم | 45 كيلوواط × 2 |
الطراز 1500 | 1,500 × 1,050 ملم | قطر 550 مم | 50 ملم | 75 كيلوواط × 2 |
الأغلفة البلاستيكية والمرنة: التحدي الصعب
تُعد الأغشية الرقيقة صعبة حقًّا. فهي تلتف حول الأعمدة، وتقاوم قوة العض التي تمارسها الخطافات، وتتميز بكثافة حجمية منخفضة جدًّا، لذا فإن الآلة التي تم تحديد حجمها بناءً على الوزن قد لا تستوعب الحجم الكافي. وهناك ثلاثة إجراءات تساعد في ذلك:
- شفرات أرق (10–20 ملم) مع وجود عدد أكبر من الخطافات في كل عمود، مما يوفر عددًا أكبر من نقاط القطع في كل دورة.
- تنظيف الأصابع / الأمشاط داخل حجرة القطع لمنع المواد من الالتفاف حول العمود والتراكم بين الشفرات.
- التغذية المنظمة — مغذي بكرة أو أسطواني يعمل على تزويد الدوار بالفيلم بشكل مستمر بدلاً من تركه يطفو.
البلاستيك الصلب: الزجاجات، الصناديق، الأنابيب
تتميز المواد الصلبة بقدرة أكبر على تحمل عملية التقطيع. فالزجاجات المصنوعة من البولي إيثيلين تيريفثالات (PET)، والصناديق المصنوعة من البولي إيثيلين عالي الكثافة (HDPE)، وعلب البطاريات المصنوعة من البولي بروبيلين (PP)، والأنابيب المصنوعة من البولي فينيل كلوريد (PVC) — كلها تُقطع بشكل نظيف، والعامل المحدد المعتاد هو معدل الإنتاج وليس عملية القطع نفسها. أما الاحتياطات العملية فتتمثل في التلوث — مثل الحبيبات الرملية في الصناديق التي تلامس الأرض، والإدخالات المعدنية في قطع غيار السيارات — والحرارة. يؤدي التقطيع الجاف للبلاستيك الصلب إلى توليد حرارة احتكاك بسرعة؛ فإذا ارتفعت درجة حرارة حجرة القطع، يلين البوليمر ويلتصق بالشفرات بدلاً من أن يتم قطعه، وهو ما يظهر في شكل ارتفاع تيار المحرك وانخفاض معدل الإنتاجية.
الغسل، والفصل، والتجفيف
لا تزال الحبيبات المعاد طحنها عند خروجها من آلة التقطيع الثانوية تحمل ملصقات ومواد لاصقة وبقايا منتج وأوساخًا. تعمل غسالات الاحتكاك على إزالة التلوث السطحي؛ أ خزان الغطس والطفو ثم يتم الفصل حسب الكثافة، وهذه هي الطريقة التي يتم بها فصل البولي أوليفينات (PP، PE، التي تطفو على سطح الماء) عن PET وPVC (التي تغرق). ويُعد إجراء هذا الفصل بشكل صحيح أمرًا مهمًا من الناحية التجارية — حيث يؤدي تلوث PVC في تيار PET إلى تدهور جودة المادة المنصهرة وقد يؤدي إلى إتلاف الدفعة بأكملها.
ويلي ذلك عملية التجفيف، لأن معظم آلات البثق المستخدمة في تصنيع الحبيبات لا تتحمل وجود رطوبة كبيرة. يعمل التجفيف بالطرد المركزي على إزالة الماء السائب؛ بينما يتولى التجفيف الحراري إزالة ما تبقى منه. وتُحدد مواصفات الرطوبة في مرحلة البثق، وتشكل هذه المواصفات مصدرًا شائعًا للمشاكل عندما يتم شراء خط الغسيل وآلة تصنيع الحبيبات من موردين مختلفين دون وجود مواصفات مشتركة بينهما.
التكوير: الترشيح هو العامل المميز
تعمل عملية البثق على تحويل الرقائق المجففة إلى كريات. والعنصر الأساسي في هذه العملية هو الترشيح بالذوبان — جهاز تغيير الشاشة الذي يزيل الشوائب المتبقية قبل الوصول إلى القالب. تحتوي المواد الخام المستعملة على الورق والألمنيوم والمطاط والبوليمر المتشابك، وهي مواد لا تذوب؛ وبدون ترشيح كافٍ، تظهر هذه المواد على شكل عيوب في الحبيبات، مما يؤدي إلى رفض الدفعة بأكملها.
هناك طريقتان رئيسيتان للقطع: تكوين الحبيبات من الخيوط، حيث يتم تبريد الخيوط المبثوقة في حمام مائي ثم تقطيعها، و القطع بقالب (بالسخونة)، حيث يتم قطع المادة المنصهرة عند القالب وتبريدها بالماء أو الهواء. ويُعد قطع الخيوط أكثر مرونة في التعامل مع التغذية المتغيرة؛ أما القطع على سطح القالب فيعطي شكلًا أكثر اتساقًا للكريات، وهو مناسب لخطوط الإنتاج عالية السعة التي تتميز بمدخلات ثابتة.
مطابقة الآلة مع المادة: دليل مرجعي سريع
المواد | آلة التقطيع الأولية الموصى بها | سماكة الشفرة |
|---|---|---|
أغشية LDPE / LLDPE، غلاف مطاطي | الطراز 400 أو 600 | 19–20 ملم |
أكياس PP المنسوجة، الأكياس الكبيرة | الطراز 600 | 20 ملم |
زجاجات البولي إيثيلين تيريفثالات (PET)، حاويات البولي إيثيلين عالي الكثافة (HDPE) | الطراز 600 أو 800 (قطر 316) | 20–30 ملم |
صناديق من البولي بروبلين، علب بطاريات، براميل | الطراز 800 (قطر 316) | 30 ملم |
أنابيب PVC / HDPE ذات الجدران السميكة | الطراز 800 أو 1000 (قطر 400) | 40–50 ملم |
المخلفات، الكتل، المخلفات الصناعية المختلطة | الطراز 1200 أو 1500 | 50 ملم |
الأسئلة الشائعة
هل يجب أن أستخدم آلة تقطيع ذات عمودين أم ذات عمود واحد للبلاستيك؟
تؤدي هذه الآلات وظائف مختلفة، وتستخدم معظم خطوط الإنتاج كلا النوعين. تُعد الآلة ذات المحورين هي جهاز التخفيض الأولي — حيث تتميز بسرعة منخفضة وعزم دوران عالٍ، وتتحمل المواد المدخلة الضخمة والملوثة، وتنتج مخرجات بحجم يتراوح بين 40 و100 مم تقريبًا. أما الآلة ذات المحور الواحد المزودة بغربال فهي آلة التحبيب الثانوية، وتنتج حبيبات مُعايرة بحجم 10–20 مم يتم غسلها وبثقها بشكل متسق.
إلى أي درجة يمكن أن تكون جودة المخرجات عالية؟
يتم تحديد حجم الناتج من آلة التقطيع ذات المحورين بشكل أساسي من خلال سماكة الشفرات وهندسة الخطافات، ويصل عادةً إلى حوالي 10 ملم في الحد الأدنى من النطاق. إذا كنت بحاجة إلى حجم أصغر من ذلك، فاستخدم آلة تحبيب مصنفة بالغربال في المرحلة التالية بدلاً من محاولة إجبار آلة التقطيع الأولية على إنتاج هذا الحجم.
لماذا ينخفض معدل إنتاج آلة التقطيع الخاصة بي وتستهلك تيارًا كهربائيًّا أكبر؟
السبب المعتاد هو الحرارة. فإذا ارتفعت درجة حرارة حجرة القطع، يلين البوليمر وينتشر بدلاً من أن يتم قصه، مما يؤدي إلى ارتفاع التيار وانخفاض الإنتاج. تحقق أولاً من حدة الشفرات، ثم من معدل التغذية، ثم من التبريد. وتؤدي الشفرات غير الحادة إلى ظهور نفس الأعراض، حيث تقوم بسحق المادة بدلاً من قصها.
هل يمكنني معالجة مواد مبللة أو غير مغسولة؟
من الناحية الميكانيكية، نعم — فآلات التقطيع ذات المحورين تتحمل المواد الرطبة بشكل جيد. لكن عملية الغسل تتم عادةً بعد التقطيع، وليس قبله، لأن عملية تقليل الحجم تؤدي إلى تحرير الشوائب التي يتم إزالتها بعد ذلك عن طريق الغسل. ويُعد التقطيع أولاً أرخص وأكثر فعالية.
الخطوة التالية
أخبرنا بنوع البوليمر الذي تستخدمه، وشكله المادي (غشاء، صلب، بقايا، أنابيب)، والإنتاجية المستهدفة، وما إذا كان الناتج سيُوجه إلى عملية الغسيل أم مباشرةً إلى عملية البثق. وبناءً على ذلك، يمكننا تحديد طراز آلة التقطيع الأولية، وسماكة الشفرات، وتكوين نظام الدفع. اتصل بنا للحصول على عرض لخط إعادة تدوير البلاستيك.