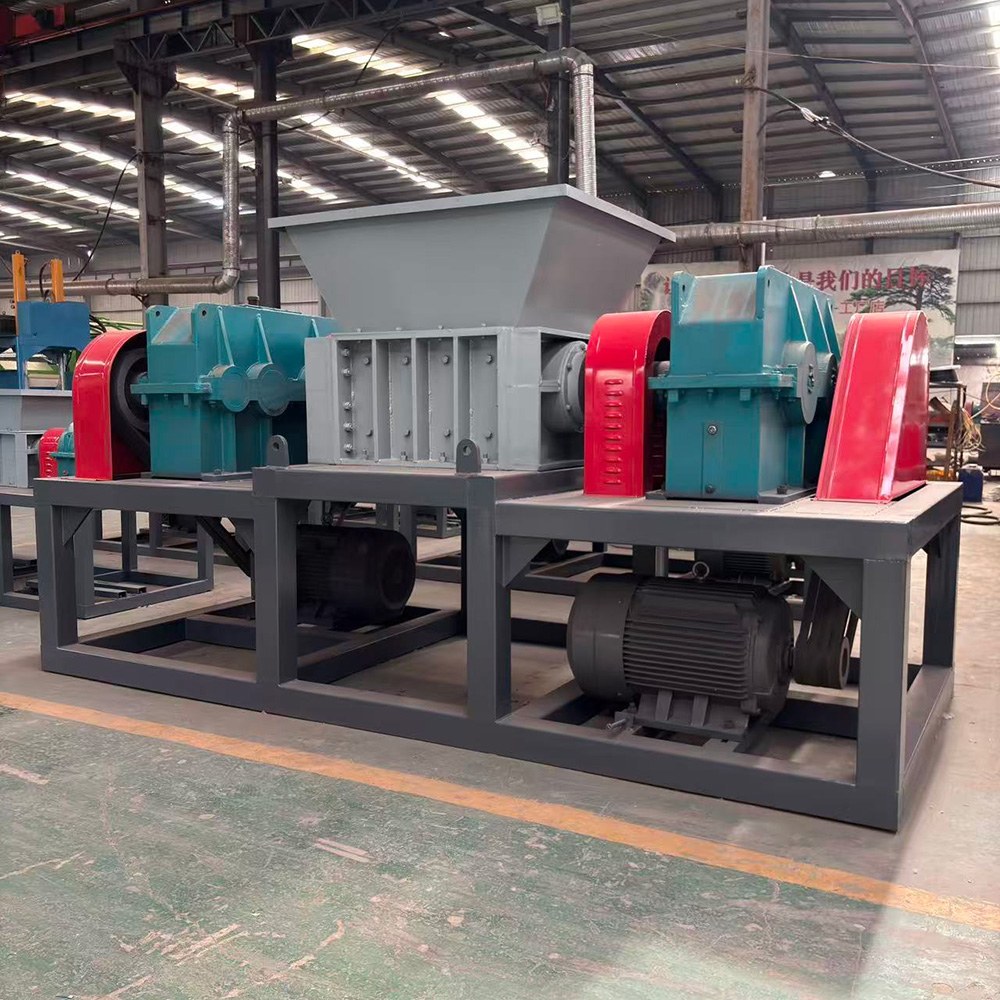
Manutenção das lâminas de trituradores de eixo duplo: intervalos de inspeção, padrões de afiação e critérios de substituição
Manutenção das lâminas de trituradores de eixo duplo: intervalos de inspeção, padrões de afiação e critérios de substituição
Publicado em Notícias e Análises · Tecnologia e Manutenção
Por Henan Jiacui Intelligent Equipment Co., Ltd.
As lâminas são o consumível que define a economia de um triturador. Elas determinam a capacidade de processamento, a consistência do tamanho das partículas e o nível de esforço exigido do sistema de transmissão. Um conjunto de lâminas afiadas e com espaçamento correto corta com baixo consumo de energia; um conjunto cego esmaga o material, consome mais corrente, produz partículas finas que se separam mal na fase posterior do processo e transfere carga para os eixos, rolamentos e caixa de engrenagens.
Este artigo apresenta as normas de manutenção que recomendamos para nossa linha de trituradores de eixo duplo, juntamente com as orientações específicas para cada material, que se aplicam de maneira geral no setor. Quando um valor depende do que você está realmente triturando, nós indicamos isso.
Comece pelo material, não pelo calendário
Qualquer intervalo de manutenção indicado sem fazer referência ao material de alimentação é praticamente sem sentido. A variável que determina o desgaste das lâminas é a abrasividade e a contaminação, e não as horas de funcionamento em si. As orientações do setor ilustram claramente essa variação:
- Plásticos limpos: As lâminas podem funcionar por 1.000 a 2.000 horas antes que seja necessário afiá-las.
- Material abrasivo ou contaminado — polímero reforçado com fibra de vidro, entulho de construção, resíduos urbanos com areia — podem exigir manutenção a cada 500 horas.
- Alimento pesado ou que contenha metais: os intervalos de inspeção se reduzem ainda mais, e os danos às pás, em vez do desgaste gradual, passam a ser o fator limitante.
Considere os intervalos publicados como uma calibração inicial. Siga-os uma vez, registre o que você realmente observar e, em seguida, ajuste de acordo com o seu próprio material e ciclo de operação.
Intervalos de inspeção que recomendamos
Atividade | Intervalo | O que você está procurando |
|---|---|---|
Inspeção visual da lâmina | A cada 40–60 horas de operação | Lasca, rachadura, desgaste irregular, deformação |
Avaliação detalhada da lâmina | A cada 200–300 horas de operação | Medição do desgaste das arestas, padrão de desgaste, perfil do gancho |
Verificação do torque dos parafusos das lâminas | Semanalmente e antes de cada inicialização | Parafusos soltos, arruelas de segurança faltando |
Medição da folga entre as lâminas | A cada 200–300 horas e após qualquer intervenção nas lâminas | Desvio da folga fora do intervalo de 0,3 a 0,8 mm |
Afiamento | Conforme indicado pelo desgaste | Desgaste nas arestas superior a aproximadamente 0,5 mm ou lascas localizadas |
Substituição completa do conjunto de lâminas | A cada 300–500 horas em condições abrasivas; por mais tempo com material limpo | Perda de perfil além dos limites de recuperação |
Vale a pena manter um registro escrito das lâminas. Anote as horas, a data, o que foi constatado, o que foi feito e em qual posição no eixo. Ao longo de alguns ciclos, isso revela padrões de desgaste que uma única inspeção nunca conseguiria identificar — e o desgaste anormal e localizado é quase sempre um sintoma de um problema de alimentação ou contaminação, e não de um problema na lâmina.
Afiação: ângulos, profundidade e temperatura
O afiamento restaura o fio da lâmina; se feito de maneira inadequada, destrói o tratamento térmico que confere valor à lâmina. Três parâmetros são importantes:
Parâmetro | Padrão |
|---|---|
Ângulo da aresta primária | 30° ± 2°, mantido conforme projetado originalmente |
Ângulo da aresta secundária | 45° ± 2° |
Profundidade máxima de retificação em uma única passagem | 1,5 mm (medido da borda até o dorso da lâmina) |
Temperatura máxima durante a retificação | Abaixo de 200 °C |
Tratamento pós-afiamento | Lixe a borda até atingir um raio de 0,05–0,1 mm para remover rebarbas |
A temperatura é o fator que acaba sendo ignorado, e é o mais prejudicial. O afiamento a seco pode elevar a temperatura da lâmina para mais de 250 °C. Nesse ponto, o aço sofre um recoagulamento: a dureza pode cair para menos de 40 HRC e a vida útil diminuir em mais de 70%. A lâmina parece afiada, mas falha em uma fração do tempo esperado. Utilize resfriamento a água ou um rebolo de CBN e mantenha a temperatura sob controle durante todo o processo.
Nossas lâminas são fornecidas em 55SiCr — um aço para molas de silício-cromo conforme a norma GB/T 1222, amplamente equivalente às normas JIS SUP12 e EN 54SiCr6 — submetido a tratamento térmico a aproximadamente 52–54 HRC. Essa dureza é um equilíbrio deliberado. O aço mais duro mantém o fio por mais tempo em cortes limpos, mas lasca quando encontra contaminação oculta de metal ou minerais; o aço mais macio se deforma. O nível de 52–54 HRC mantém tenacidade suficiente para resistir ao material contaminado que sempre está presente na trituração na prática.
Preveja aproximadamente 4–5 moagens de uma lâmina dessa classe antes que o perfil se desgaste. Depois disso, a geometria do gancho perde a eficácia e o rendimento diminui, mesmo com uma lâmina afiada — momento em que a substituição se torna mais econômica do que afiá-la repetidamente.
Quando uma lâmina precisa ser descartada
Estes são os critérios de descarte aceitos. Qualquer um deles significa que a lâmina não deve ser recolocada no eixo:
- Perda de espessura superior a 15% da dimensão original.
- Fissuras penetrantes de qualquer comprimento.
- Profundidade de corte superior a 5 mm.
- O perfil do gancho está desgastado a ponto de não ser mais possível restaurar a geometria de corte original.
Folga da lâmina: o ajuste que costuma ser esquecido
A folga das lâminas é o ajuste mais frequentemente negligenciado em um triturador de eixo duplo e um dos que mais afetam o desempenho. O padrão aceito é 0,3–0,8 mm, medido com um calibrador de folga.
- Folga inferior a 0,2 mm: as lâminas se chocam. Isso produz as pequenas lascas repetidas e características ao longo do fio — muitas vezes erroneamente interpretadas como um problema metalúrgico.
- Folga superior a 1,0 mm: o material passa sem ser cortado, a produtividade despenca e a máquina recircula o material em vez de cortá-lo.
Uma folga crescente que você não definiu é um sinal de diagnóstico, não um incômodo. As causas mais comuns são rolamentos dos eixos desgastados, o que permite que os eixos se afastem, ou um assento da lâmina desgastado/junta de vedação ausente. Verifique a folga dos rolamentos antes de presumir que as lâminas estejam com defeito.
Após qualquer trabalho nas lâminas, aperte os parafusos de fixação de acordo com as especificações — normalmente 200–280 N·m — utilizando uma chave dinamométrica, substitua os parafusos deformados em vez de reutilizá-los e aplique um composto antiengripante nas superfícies de contato. Em seguida, opere a máquina sem carga por dois minutos, prestando atenção a ruídos anormais, e depois por cinco minutos em baixa velocidade com material.
Diagnóstico de falhas nas pás
Sintoma | Causa provável | Ação corretiva |
|---|---|---|
Pequenas lascas frequentes ao longo da borda | Presença de metal duro na alimentação; ou folga inferior a 0,2 mm | Adicionar separação magnética/detecção de metais; redefinir a folga para 0,3–0,8 mm |
Quebra da lâmina ou rachaduras penetrantes | Defeito de forjamento, têmpera inadequada ou sobrecarga prolongada | Solicitar certificação metalúrgica para peças de reposição; reduzir o tamanho do material de alimentação; considerar a pré-trituração |
A produção está caindo, enquanto a corrente está aumentando | Lâminas cegas que mancham em vez de cortar; ou superaquecimento da câmara | Afie ou substitua; verifique a velocidade de avanço e o resfriamento |
A diferença vai aumentando com o tempo | Desgaste do rolamento ou assento da lâmina desgastado | Medir a folga dos rolamentos; substituir os rolamentos; verificar os assentos e as juntas |
Peças de reposição a serem mantidas em estoque
Item | Sugestões de ações | Frequência de substituição |
|---|---|---|
Conjunto completo de lâminas | 1–2 séries | A cada 3 a 6 meses, dependendo do uso |
Rolamentos | 2 a 4 unidades | Substituição preventiva anual |
Vedações de óleo e juntas | Estoque básico | Conforme necessário, a cada troca de lâmina |
Parafusos de lâmina e arruelas de segurança | Conjunto completo | Renove a cada troca de lâmina |
Ter um conjunto de lâminas sobressalentes é o item de maior valor nessa lista. A troca de lâminas é a tarefa de manutenção mais frequente, e esperar pela entrega de um pedido é a causa mais comum de tempo de inatividade prolongado.
Segurança
O trabalho com lâminas é a tarefa de manutenção mais perigosa da máquina. Antes de abrir a câmara: isole e bloqueie a fonte de alimentação (lockout/tagout), libere e trave qualquer sistema hidráulico e coloque placas de aviso no local. Use luvas resistentes a cortes, proteção para os olhos e roupas adequadas. Ao soltar uma lâmina presa, bata nela com uma haste de cobre ou de metal macio — nunca use um martelo de aço, pois isso pode fraturar o aço de ferramenta endurecido.
Perguntas frequentes
Com que frequência devo afiar, afinal?
Leve em conta o tipo de material: plásticos limpos geralmente duram de 1.000 a 2.000 horas entre afiações, enquanto materiais abrasivos ou contaminados com areia podem precisar de atenção por volta das 500 horas. Inspecione a cada 40 a 60 horas e afie quando o desgaste da lâmina ultrapassar aproximadamente 0,5 mm ou quando houver lascas localizadas. Deixe que seja o estado da lâmina, e não o calendário, a determinar a decisão.
Posso afiar as lâminas a seco?
Não recomendamos essa prática. A retificação a seco atinge facilmente mais de 250 °C na borda, o que faz com que o aço volte a ficar com dureza inferior a 40 HRC e pode reduzir a vida útil em mais de 70%. Utilize resfriamento a água ou um disco de CBN e mantenha a temperatura abaixo de 200 °C.
Por que minhas lâminas lascam, mesmo sendo de aço duro?
Na maioria das vezes, o problema é a folga entre as lâminas. Abaixo de cerca de 0,2 mm, as lâminas se chocam e lascam repetidamente ao longo da borda. Reajuste a folga para 0,3–0,8 mm. Se a folga estiver correta, verifique se há contaminação por metal duro na matéria-prima e adote a separação magnética.
Devo trocar as lâminas individualmente ou em conjunto?
Como um conjunto. Misturar lâminas gastas e novas no mesmo eixo desequilibra a carga de corte e causa desgaste irregular, o que, por sua vez, também reduz a vida útil das lâminas novas. Substitua o conjunto e reajuste a folga em uma única operação.
Precisa de lâminas ou de suporte técnico?
A Jiacui fornece conjuntos de lâminas de reposição para toda a linha de eixos duplos — do modelo 400 ao modelo 1500 — no material e na dureza adequados para cada aplicação, além de espaçadores, parafusos, rolamentos e vedações. Entre em contato conosco informando o modelo e o número de série, e faremos um orçamento para o conjunto correto.