Пошаговое руководство: как заменить и откалибровать ножи гранулятора для медной проволоки
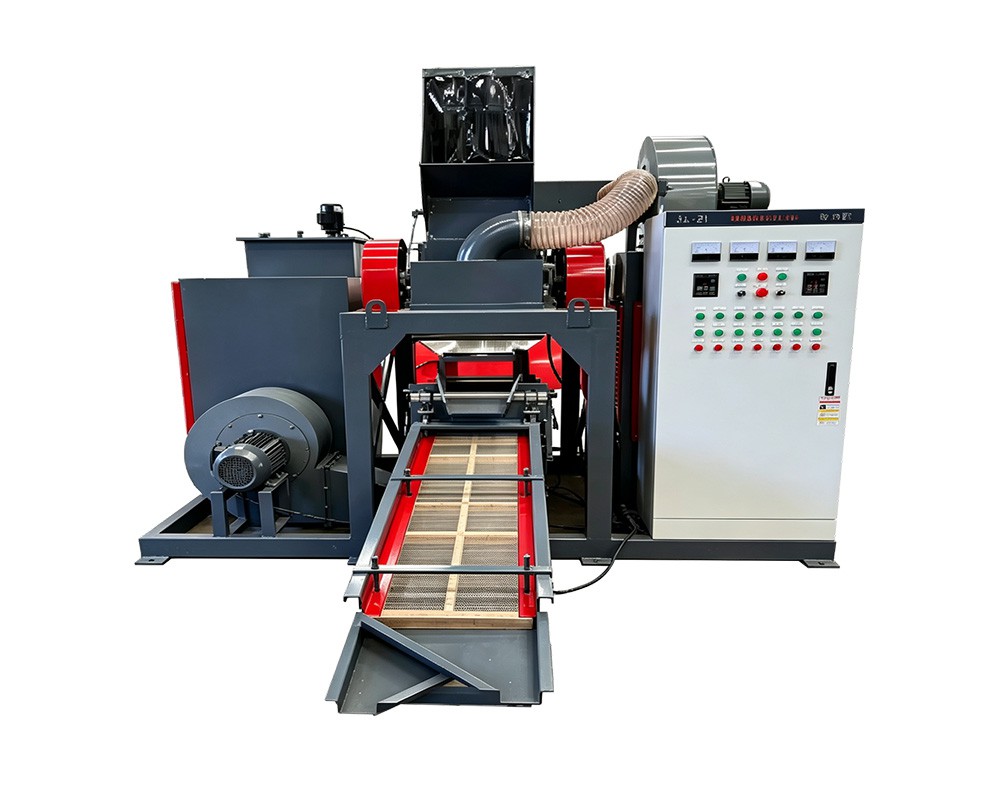
Пошаговое руководство: как заменить и откалибровать ножи гранулятора для медной проволоки
Опубликовано в разделе «Новости и аналитика» · «Техника и техническое обслуживание»
Автор: Henan Jiacui Intelligent Equipment Co., Ltd.
Замена ножей — это самая важная операция по техническому обслуживанию гранулятора медной проволоки. При правильном выполнении она позволяет восстановить однородность гранулята, его чистоту и снизить энергопотребление уже за одну смену. При неправильном выполнении эта операция приводит к тому, что оборудование начинает работать с сильным шумом, режет неравномерно и обеспечивает худшую степень сепарации, чем изношенный комплект, который он заменил — при этом оператор приходит к выводу, что новые ножи изготовлены из «плохой стали».
В данном руководстве описана полная процедура обслуживания гранулятора сухого типа: подготовка и отключение оборудования, демонтаж, осмотр неисправных деталей вместе с ножами, монтаж, регулировка зазора и проверка при первом запуске. Приведенные ниже сведения относятся к линейке JIACUI, в которой компактные модели оснащены 6 ножами SKD-11, модель RC-CWG660 — 14, а модель RC-CWG800 — 16; все они обеспечивают измельчение до гранул размером 2–5 мм. Данная последовательность применима к любой аналогичной гранулятору сухого типа.
Прежде всего: самоизоляция — это не дело выбора
В камере гранулятора находится ротор, на котором закреплены несколько килограммов закаленной инструментальной стали, способной накапливать энергию в течение удивительно длительного времени после остановки привода. Ниже перечислены обязательные условия, а не рекомендации:
- Отключите главный привод на разъединителе, заблокируйте его и сохраните ключ у себя. На разъединителе разместите бирку с именем лица, выполняющего работы на оборудовании.
- Отключите и заблокируйте все вспомогательные устройства — вентиляторы, сепараторы, решетки и конвейеры. Запуск вентилятора сепаратора, когда ваши руки находятся в камере, может привести к летальному исходу, и подобные случаи уже имели место.
- Дождитесь полной остановки ротора. Не полагайтесь исключительно на тормоз, если он установлен.
- Проверьте изоляцию, попытавшись запустить систему в местной точке управления перед входом в камеру.
- Надевайте перчатки, защищающие от порезов, средства защиты глаз и защитную обувь. Лезвия острые как по режущей кромке, так и по монтажным поверхностям.
- Ни в коем случае не суйте руки в рабочую камеру, чтобы «на ощупь» определить положение лопастей. Вращайте ротор с помощью стержня или вручную, находясь за пределами зоны опасности, следуя инструкциям, приведенным в руководстве по эксплуатации.
Прежде чем вскрывать ротор, ознакомьтесь с его конструкцией
Конфигурация лезвий определяет, какая часть работы приходится на проверку, а какая — на регулировку. Запишите показатели перед разборкой, так как они послужат ориентиром для всех последующих действий.
Модель | Количество лезвий | Материал лезвия | Размер гранул | Примечания |
|---|---|---|---|---|
Модель 300 | 6 | Инструментальная сталь SKD-11 | 2–5 мм | гравитационный сепаратор и вибрационное решето |
Модель 350 | 6 | Инструментальная сталь SKD-11 | 2–5 мм | Основной агрегат мощностью 5,5 кВт, гравитационный сепаратор мощностью 2,2 кВт |
RC-CWG660 | 14 | Инструментальная сталь SKD-11 | 2–5 мм | Установленная мощность 40,24 кВт, производительность 5–15 т/сутки |
RC-CWG800 | 16 | Инструментальная сталь SKD-11 | 2–5 мм | Мощность основного двигателя — 45 кВт, масса шасси — 3 800 кг, габаритные размеры — 5 м × 6 м |
RC-CWG1000 | — | Сплав SKD-11 / D2 | 2–5 мм | Дробилка мощностью 55 кВт, двухконтурная, шасси грузоподъемностью 5 000 кг |
Обратите внимание на материал лезвий: инструментальная сталь SKD-11, а в самой большой модели — сплав D2. Обе эти марки представляют собой высокоуглеродистые и высокохромистые инструментальные стали, выбранные за их износостойкость при ударных нагрузках. Они обладают высокой твердостью и при повреждении скорее сколываются, чем гнутся — именно поэтому контроль загрязнения имеет не меньшее значение, чем само лезвие.
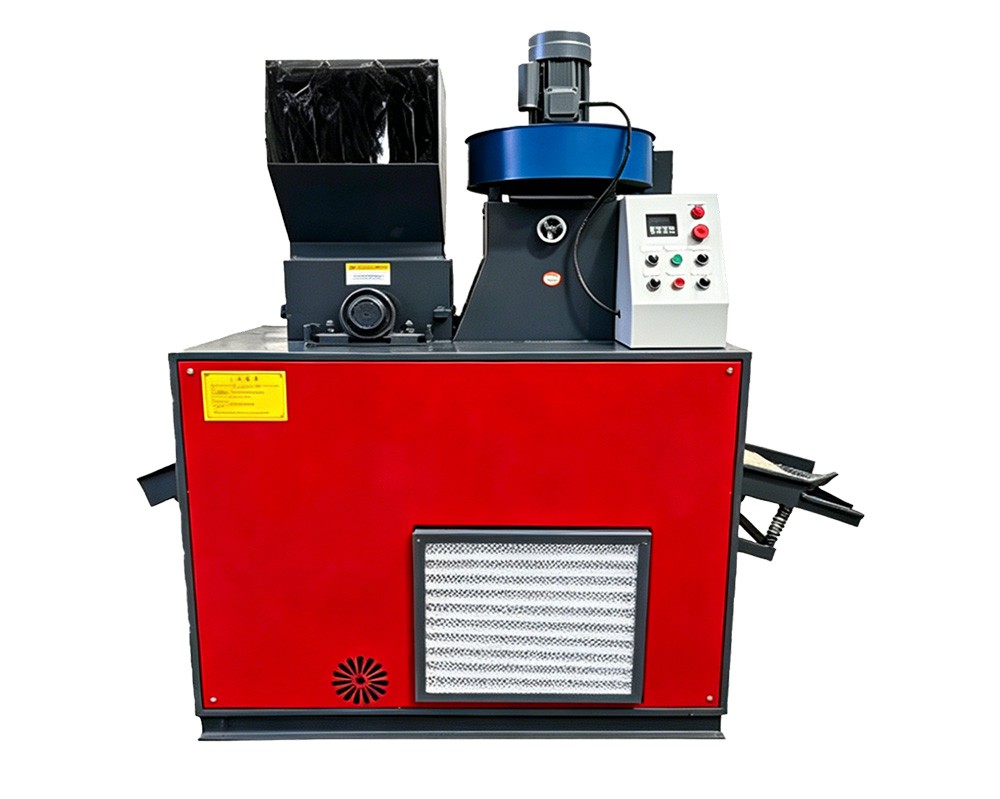
Количество и расположение лезвий определяют, насколько большую часть работы составляет калибровка.
Инструменты и запчасти, которые должны быть на рабочем столе
- Используйте подходящую головку и динамометрический ключ для креплений лезвий — уточняйте указанный момент затяжки в руководстве по эксплуатации и не полагайтесь на «ощущение затяжки».
- Щупы, соответствующие указанному зазору между лезвием и сеткой.
- Для установки лезний следует использовать латунный или с мягким покрытием пробойник; ни в коем случае нельзя бить стальным молотком непосредственно по режущей кромке.
- Инструменты для очистки: скребок, металлическая щетка, ткань, устойчивая к воздействию растворителей. Поверхности для установки лезвий должны быть чистыми и ровными.
- Заменить крепежные детали в соответствии с указаниями. Крепежные детали, затянутые до предела пластичности, повторно использовать запрещается.
- Индикатор часового типа или линейка для проверки состояния ротора и сита.
- Блокнот. При каждой замене записывайте наработку лезвий, состояние абразива и результаты измерения зазора.
Пошаговая замена
- Изолировать и подтвердить смерть как описано выше. Откройте люк камеры в соответствии с инструкцией.
- Перед разборкой очистите камеру. Материал, скопившийся вокруг ротора, скрывает повреждения и загрязняет гнезда лопастей при повторной сборке. Кроме того, из-за него крепежные элементы сложнее аккуратно извлечь.
- Сфотографируйте расположение лопастей. Ориентация лезвий и их чередование имеют большое значение. Проверка фотографии занимает десять секунд и позволяет избежать ошибки при сборке, которая может стоить целую смену.
- Отметьте положение лопастей и ориентацию ротора. Обратите внимание, какая лопасть с какого гнезда снята, особенно если вы планируете чередовать их, а не заменять.
- Ослабьте крепежные элементы, двигаясь крест-накрест, а не последовательно, чтобы не деформировать держатель лопастей.
- Снимите лопасти и осмотрите каждое гнездо. Обратите внимание на следы истирания, заусенцы, трещины и приваренный к поверхности седла материал. Лезвие не может плотно прилегать к поврежденному седлу, а плохое прилегание лезвия является основной причиной большинства жалоб на то, что «новые лезвия плохо режут».
- Осмотрите экран. Проверьте четкость апертуры, износ переднего края и наличие каких-либо деформаций. В случае износа замените — новый комплект лопастей с изношенным ситом не сможет стабильно производить гранулят размером 2–5 мм.
- Установите новые или переставленные лопасти. Установите каждый лопаток до упора, проверьте их ориентацию и чередование, а затем затяните с угловым моментом по перекрестной схеме до указанного значения в два этапа (сначала примерно на 60 %, затем на 100 %).
- Вручную проверните ротор как минимум на два полных оборота и перед восстановлением питания обратите внимание на наличие помех и проверьте их наличие.
Калибровка: главное — это зазор
Зазор между ножом и ситом определяет как максимальный размер частиц, так и эффективное время пребывания в камере измельчения. Если зазор слишком велик, материал проскальзывает, не успев быть измельченным, в результате чего образуются крупные частицы, в которых медь и пластик по-прежнему соединены — что впоследствии выглядит как сбой сепарации на последующих этапах. Если зазор слишком мал, возникает риск соприкосновения, которое приводит к одновременному износу сита и кромки ножа.
Проводите измерения в нескольких точках по периметру ротора, а не только в одной. При неравномерном износе ротора зазор будет различаться в разных угловых положениях, а измерение только в одной точке не позволит это обнаружить. Если отклонение превышает допуск, указанный в руководстве, необходимо проверить ротор или раму сита, поскольку никакая регулировка лопастей не сможет компенсировать это.
Последовательность калибровки:
- Установите ротор в исходное положение, указанное в руководстве.
- Измерьте зазор с помощью щупа в не менее чем четырёх точках по периметру экрана, расположенных под углом 90 градусов друг к другу.
- Записывайте каждое показание. Различия в показаниях в разных положениях являются диагностической информацией, а не помехой.
- Отрегулируйте в соответствии с техническими требованиями, а затем повторно произведите измерение после затяжки — при затяжке крепеж может слегка сместить держатель.
- Поверните ротор на два полных оборота и проверьте ещё раз. При обнаружении следов соприкосновения необходимо остановить ротор и выполнить повторную настройку.
- Перед закрытием камеры убедитесь, что экран правильно натянут и плотно прилегает.
Первоначальная проверка
Не возвращайте станок на производство только потому, что он запускается. Проведите краткую контролируемую проверку и убедитесь в следующих пяти моментах:
Проверить | Как это выглядит | Если это неверно |
|---|---|---|
Звук | Равномерный звук резания, без периодических стуков или скрежета | Немедленно остановитесь; возможно, имело место вмешательство или неправильная установка |
Размер гранул | Размер частиц в основном составляет 2–5 мм, крупных частиц мало | Еще раз проверьте зазор между лезвием и ситом, а также состояние сита |
Потребляемый ток | На уровне или ниже исходного значения до изменения при той же скорости подачи | Возможно, проблема связана с установкой сиденья или его выравниванием, либо с чрезмерно затянутым зазором |
Качество освобождения | Несколько частиц меди, к которым ещё прикреплена изоляция | Проверьте состояние кромки лезвия и зазор; убедитесь в правильном расположении |
Чистота продукта | На уровне или выше исходного значения до изменения после периода стабилизации | Еще раз проверьте настройки разделения — не изменяйте их, пока не будет подтверждено, что процесс освобождения прошел успешно |
Ошибки, которые чаще всего приводят к повторной замене лезвий
Ошибка | Последствие | Правильный подход |
|---|---|---|
Замена ножей без очистки седл | Лезвия выступают, режут неровно, быстро затупляются | Перед установкой очистите и осмотрите каждое сиденье |
Постепенное затягивание вокруг ротора | Искажение несущей, неравномерная сила зажима | Поперечный рисунок, двухступенчатый крутящий момент |
Повторное использование крепежных элементов типа «крутящий момент до предела текучести» | Снижение зажимного усилия, смещение лопасти и выход из строя | Заменить в соответствии с указаниями |
Измерение зазора в одной точке | Скрытый износ ротора или сита остается незамеченным | Не менее четырёх положений, расположенных с интервалом в 90 градусов |
Смешанное использование новых и изношенных лопастей на одном роторе | Неравномерная нагрузка при резании, низкая однородность гранулята | Заменить или произвести ротацию всего комплекта |
Регулировка сепаратора для компенсации плохого высвобождения | Скрывает неисправность и увеличивает потери в меди | Сначала исправьте параметр «освобождение»; настройки разделителя оставьте без изменений |
Работа с максимальной скоростью подачи с самого первого часа | Перегрев, появление разводов, сокращение срока службы лезвий | В течение первых нескольких часов постепенно увеличивайте дозу и следите за появлением размазывания |
Как продлить срок службы следующего набора
- Удалите твердые загрязнения на входе. Магнитный сепаратор, установленный перед гранулятором, — это наиболее рентабельное дополнение к оборудованию, которое можно установить при переработке жгутов, отходов электротехнического оборудования (WEEE) или кабелей, извлеченных при сносе зданий. Осколки на краях образуются из-за клемм и зажимов, а не из-за меди.
- Подавайте материал в пределах пропускной способности камеры. Нагрев — враг долговечности режущей кромки. Появление размазанных следов на лезвиях в конце смены означает, что скорость подачи была слишком высокой.
- Следите за тем, чтобы экран оставался в хорошем состоянии. Изношенное сито приводит к задержке и рециркуляции материала, что ускоряет износ лопастей.
- Учитывайте наработку лопастей по трем показателям: однородность гранул, амперы на тонну и доля частиц меди с прикреплённой изоляцией. Ориентируйтесь при определении интервала замены на эти данные, а не на календарь.
- Храните запасные комплекты надлежащим образом. Лезвия, хранящиеся навалом в ящике, зазубриваются друг о друга. Храните их в упаковке, смазанными маслом, на полке.
Часто задаваемые вопросы
Как долго служат ножи гранулятора для меди?
Универсального ответа нет, поскольку в этой сфере решающую роль играют степень загрязнения и режим подачи материала, а не количество часов работы. При использовании чистого бытового кабеля с правильной скоростью подачи один комплект может прослужить много месяцев. А при работе с жгутами и отходами электротехнического оборудования (WEEE), содержащими стальные зажимы и клеммы, тот же комплект может выйти из строя уже через несколько недель. Отслеживайте количество часов работы, а также степень чистоты и однородность гранулята, чтобы определить оптимальный для вас интервал замены.
Можно ли заточить лезвия вместо того, чтобы их заменять?
Лезвия из сталей SKD-11 и D2 могут быть перезаточены в квалифицированной инструментальной мастерской при условии, что будут восстановлены их геометрия и твердость, а режущая кромка не имеет сколов, не поддающихся восстановлению. Перезаточка изменяет эффективную высоту лезвия, поэтому после этого необходимо заново откалибровать зазор между лезвием и ситом, а комплект лезвий следует затачивать как согласованный набор, чтобы сохранить равномерность режущего круга.
Какой интервал мне следует установить?
Воспользуйтесь рисунком из руководства по эксплуатации вашего оборудования — он учитывает особенности ротора, сита и требуемый размер гранул. Наши грануляторы рассчитаны на гранулы размером 2–5 мм. Не следует определять зазор исходя из желаемого размера частиц: результат зависит как от размера ячейки сита, так и от зазора между ножами.
После замены машина звучит по-другому. Стоит ли мне беспокоиться?
Да. Равномерный звук резания — это нормально; периодические стуки, скрежет или ритмичные удары — нет. Остановите станок, повторно отключите его от сети и проверьте наличие помех, неправильную установку или неправильное натяжение сетки. Работа при наличии необычного шума приводит к одновременному выходу из строя набора ножей и сетки.
Нужно ли повторно настраивать воздухоотделитель после замены лопастей?
Не стоит начинать с этого. Сначала восстановите степень освобождения и проверьте размер гранул, а уже потом оценивайте эффективность сепарации. Многие операторы настраивают сепаратор, пытаясь компенсировать то, что на самом деле является проблемой освобождения, в результате чего потери меди перемещаются из продукта в пластиковые отходы, где их сложнее обнаружить.
Закажите лезвия и получите данные калибровки
Мы поставляем комплекты лезвий из сталей SKD-11 и D2, подобранные в соответствии с каждой моделью из линейки грануляторов, а также указываем значения зазора и момента затяжки, соответствующие вашей машине. Сообщите нам модель и серийный номер вашего оборудования, и мы подберем для вас подходящий комплект, а также укажем крепежные детали, которые следует заменить одновременно.
Пришлите нам описание вашего сырья, суточный объём и планируемую производительность, и наша команда инженеров предоставит вам рекомендацию по выбору модели, расчёт производительности и коммерческое предложение. Вы также можете заказать видеоэкскурсию в режиме реального времени по заводу Henan Jiacui Intelligent Equipment Co., Ltd. в Чжэнчжоу (провинция Хэнань, Китай) или запросить список объектов, на которых эксплуатируются установки, перерабатывающие аналогичные потоки кабелей или отходов.
Об авторе и производителе
Данная статья была подготовлена командой технических специалистов по продажам и инженеров компании Henan Jiacui Intelligent Equipment Co., Ltd. (торговое название JIACUI). Компания JIACUI, основанная в 2015 году в городе Чжэнчжоу, провинция Хэнань, Китай, занимается разработкой и производством оборудования для переработки твердых отходов и систем грануляции медной проволоки на заводе площадью 5 000 м², где работает более 100 сотрудников. Наше оборудование имеет сертификаты CE, ISO и CSA, в нем используются компоненты управления ABB и Siemens, изготовленные в соответствии с европейскими стандартами проектирования, и оно было поставлено более чем 400 заказчикам в свыше 100 стран. Были проведены аудиты завода компаниями SGS, BV и TÜV. Мы владеем 27 патентами, охватывающими технологии измельчения, грануляции и сепарации. Указанные в данной статье показатели производительности взяты из опубликованных технических характеристик моделей и результатов пуско-наладочных испытаний на реальных установках; фактические результаты зависят от состава кабеля, подготовки сырья и методов эксплуатации.
Предыдущий: Распространенные причины потерь при разделении пластика и меди и способы их устранения
Далее: Нет