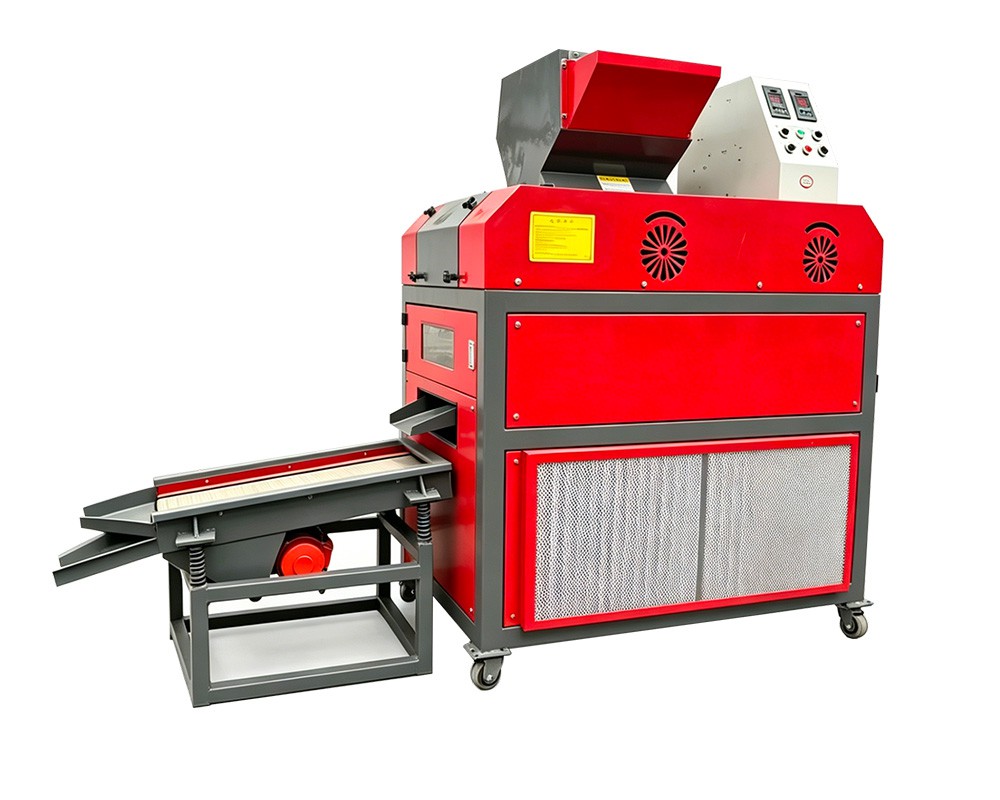
Распространенные причины потерь при разделении пластика и меди и способы их устранения
Распространенные причины потерь при разделении пластика и меди и способы их устранения
Опубликовано в разделе «Новости и аналитика» · «Техника и техническое обслуживание»
Автор: Henan Jiacui Intelligent Equipment Co., Ltd.
Потери при сепарации являются самым дорогостоящим видом неисправностей на заводе по переработке кабелей именно потому, что при этом ничего не ломается. Оборудование работает, ленты вращаются, конечный продукт выглядит как медь, и каждая тонна незаметно покидает территорию завода, при этом часть её стоимости остаётся в пластиковой фракции. Никто об этом не сообщает, поскольку не срабатывает сигнализация и не происходит простоев.
Эта статья представляет собой диагностическое руководство. Вначале в ней рассказывается, как правильно измерить потери — ведь большинство операторов действуют наугад, — затем рассматриваются семь причин, с которыми мы сталкиваемся на практике, а в заключение приводится пошаговая инструкция, которой можно воспользоваться, если пока неизвестно, какая именно причина лежит в основе проблемы.
Сначала оцените: насколько велик ущерб на самом деле?
Прежде чем что-либо регулировать, определите конкретное значение. Без него вы будете настраивать оборудование «на глаз», а внешний вид — плохой ориентир: медный изделие, которое выглядит чистым, может оказаться рядом с пластиковым отходом, содержащим несколько процентов меди.
Измерение проводится просто и занимает одну смену:
- Рассчитайте показатели за полную смену в режиме установившегося режима работы, а не за неполный час.
- Взвешивайте медные и пластиковые изделия по отдельности сразу после их выхода из линии.
- Возьмите репрезентативную пробу пластикового изделия — несколько проб, отобранных в течение смены, объедините их и разделите на четыре части — и отправьте на анализ на содержание меди.
- Рассчитайте баланс меди: количество меди в продукте плюс количество меди в пластиковых отходах должно равняться количеству введенной меди. Любой дефицит объясняется либо улавливанием пыли, либо наличием неизмеренного потока.
Содержание меди в пластиковом остатке, превышающее примерно 5 %, свидетельствует о том, что стоит рассмотреть возможность внедрения этапа полировки или изменения конфигурации. При содержании менее 2 % в смешанном бытовом кабеле вы приближаетесь к практическому пределу двухступенчатой сухой линии, и дальнейшие усилия, как правило, не окупятся.
Причина 1 — Тупые лезвия: потери, начинающиеся на входе
Симптом: чистота постепенно снижается в течение нескольких недель; гранулят становится менее однородным; потребление электроэнергии на тонну возрастает; в медной продукции присутствуют частицы, к которым по-прежнему прикреплена видимая изоляция.
Почему: Тупое лезвие не срезает, а разрывает. Разорванные частицы имеют удлиненную форму и часто содержат прилипший пластик, из-за чего в сепараторе они ведут себя отчасти как пластик. Никакие настройки сепаратора не позволят извлечь то, чего не удалось добиться на этапе отделения.
Диагноз: взять пробу гранулированной смеси до После сепарации распределите материал на поддоне и осмотрите его при увеличении 2–3×. Если к более чем нескольким процентам частиц меди по-прежнему прилип пластик, проблема заключается в этапах, предшествующих сепарации.
Исправление: Поверните или замените набор ножей. На наших компактных станках ротор оснащен 6 ножами из стали SKD-11; на модели RC-CWG660 — 14, а на модели RC-CWG800 — 16. Поскольку они изнашиваются как комплект, заменяйте или чередуйте их все вместе — смешанный набор с неравномерным состоянием кромок приводит к нестабильному качеству реза, что выглядит как дефект отделки.
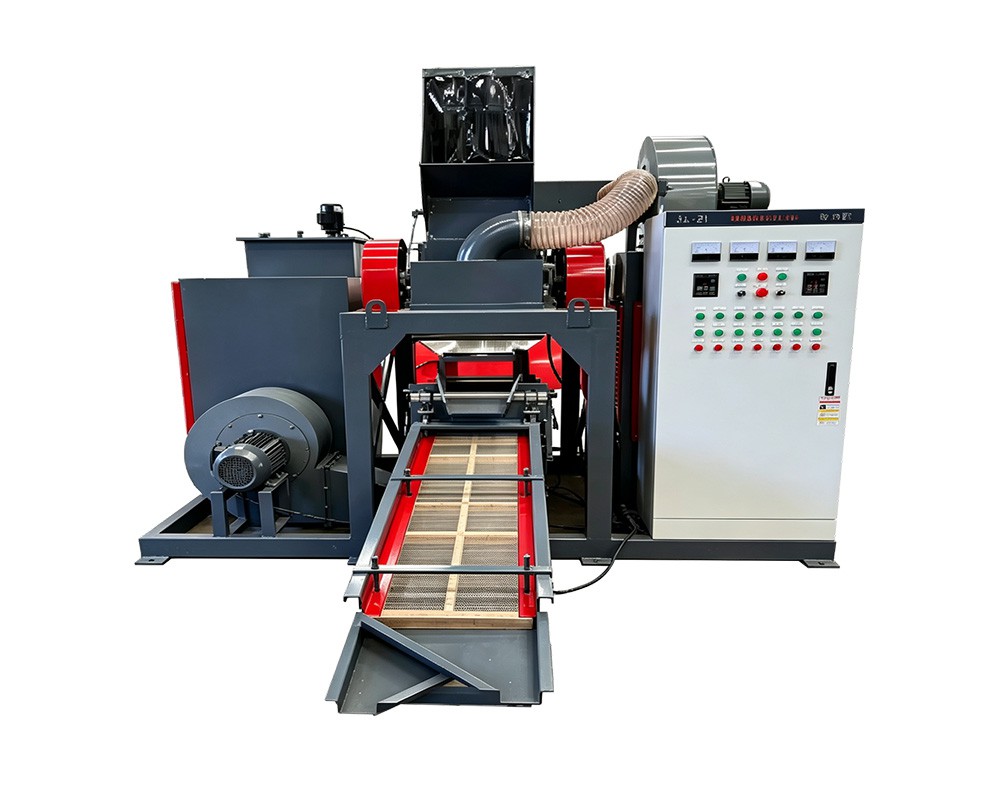
Потери при сепарации обычно начинаются на входе, в камере резки.
Причина 2 — Зазор между лопастью и экраном не соответствует техническим требованиям
Симптом: Распределение гранул по размерам смещается в сторону более крупных фракций; содержание пластика в медной продукции увеличивается без изменения состава исходного сырья.
Почему: Сито определяет максимальный размер частиц и, следовательно, время пребывания материала в камере. Если зазор между кончиками лопастей и ситом слишком велик, материал проходит через него, не будучи полностью измельченным, в результате чего образуются крупные частицы, в которых медь и пластик по-прежнему соединены между собой.
Исправление: Измерьте зазор в нескольких точках вокруг ротора и отрегулируйте его в соответствии с указанными производителем значениями. Также проверьте сетку на износ — сетка, утратившая четкость ячеек, ведет себя так же, как и неправильно выставленный зазор. Наши грануляторы рассчитаны на получение гранул размером 2–5 мм; если вы регулярно обнаруживаете более крупные частицы, в первую очередь следует проверить зазор или сито.
Причина 3 — Ослепление от экрана
Симптом: производительность снижается; фракция пластика становится более крупной; качество сепарации ухудшается в ходе смены и восстанавливается после очистки.
Почему: Изоляция, в частности от кабеля с клейкой лентой или резиновой изоляцией, оставляет следы и забивает отверстия. Как только экран забивается, расположенный ниже сепаратор получает поток, который так и не был должным образом отсортирован.
Исправление: очищайте экран по установленному графику, а не тогда, когда производительность падает; проверяйте натяжение; и устраняйте первопричину — температуру камеры. Если материал размазывается, а не режется, это означает, что скорость подачи превышает очистительную способность камеры. Снижение скорости подачи часто позволяет повысить почасовую производительность, поскольку исключает цикл забивания.
Причина 4 — Слишком высокая скорость воздушного потока (медь в пластике)
Симптом: Медный продукт получается очень чистым, но в пластиковом хвостовом остатке обнаруживается высокое содержание меди; выход на тонну исходного сырья снижается.
Почему: Это самая распространённая ошибка в диагностике в данной области. Оператор видит загрязнённое медное изделие и увеличивает скорость потока воздуха, чтобы очистить его. Это даёт результат — но одновременно мелкодисперсная медь выдувается вместе с пластиком. Ошибка не устранена, а просто перенесена на другой выход, где она остается незаметной, поскольку никто не проверяет пластик.
Исправление: отрегулировать воздухоотделитель в соответствии с всего массовый баланс, а не исходя из внешнего вида одного образца. Скорость воздушного потока следует устанавливать таким образом, чтобы медный продукт соответствовал техническим требованиям при минимальной скорости, обеспечивающей это соответствие. Опубликованные диапазоны эффективности воздушного разделения составляют примерно 95–97 % при смешанном сырье; остаточные потери сосредоточены в мелких фракциях, поэтому следующий этап имеет большое значение.
Причина 5 — Слишком низкая скорость воздушного потока (накопление пластика в медных трубах)
Симптом: В медном изделии обнаружены видимые вкрапления пластика; металлургический завод или торговая компания налагает штраф или понижает класс партии.
Почему: недостаточная высота подъема, чрезмерная глубина подачи на конвейерную деку или изменение угла наклона деки. Материал проходит по деке до того, как происходит его разделение.
Исправление: Сверьте угол наклона платформы и амплитуду вибрации с данными протокола ввода в эксплуатацию, затем постепенно увеличивайте скорость воздушного потока, на каждом этапе повторно измеряя оба показателя. Меняйте по одной переменной за раз — одновременная регулировка скорости воздушного потока и угла наклона делает результаты неинтерпретируемыми.
Причина 6 — Скорость подачи превышает производительность системы разделения
Симптом: Качество сепарации снижается в часы пиковой загрузки и восстанавливается при снижении скорости работы линии; результаты варьируются в зависимости от смены и оператора.
Почему: На каждом этапе сепарации существует пропускная способность, при которой глубина слоя материала превышает предельное значение, при котором возможна его стратификация. Как пневматические столы, так и электростатические ленты при перегрузке работают с пониженной производительностью, а не заклиниваются, поэтому оператор наблюдает ухудшение результатов без видимой причины.
Исправление: Установите номинальную скорость подачи для каждого типа материала и соблюдайте её, используя дозатор с весовым контролем или, как минимум, следуя постоянной процедуре загрузки бункера. Равномерная подача материала приносит больше пользы, чем большинство модернизаций систем управления, и при этом не требует никаких затрат.
Причина 7 — Влияние влажности на электростатические характеристики
Симптом: Электростатический этап работает хорошо в сухую погоду и плохо после дождя; эффективность варьируется от дня к дню, при этом ни материал, ни настройки не меняются.
Почему: Электростатическое разделение зависит от того, как долго диэлектрик удерживает заряд. Поверхностная влага создает путь утечки, в результате чего частицы ПВХ разряжаются быстрее, чем должны, и разница в проводимости, на которой основан сепаратор, уменьшается. Согласно опубликованным эксплуатационным рекомендациям, рабочий диапазон составляет примерно 30–50 % относительной влажности, при этом напряженность поля обычно находится в диапазоне 20–40 кВ.
Исправление: Перед настройкой оборудования проверьте условия окружающей среды. Просушите корм, если он выглядит влажным, не допускайте скопления открытой воды в помещении и рассмотрите возможность использования осушителей, если влажные сезоны совпадают с периодом использования вашего основного сырья. Затем на месте установите заданное значение для конкретного поля с учетом фактического сырья — значение, заданное при вводе в эксплуатацию, является отправной точкой, а не постоянной настройкой.
Алгоритм диагностики в случае, если причина неизвестна
Что вы наблюдаете | Наиболее вероятная причина | Сначала проверьте |
|---|---|---|
Медный изделие загрязнен, пластиковый хвост чист | Слишком низкая скорость воздуха или неполное высвобождение | Состояние ножей, затем угол наклона режущего механизма |
Медный продукт чистый, пластиковый хвост с высоким содержанием меди | Слишком высокая скорость воздушного потока или отсутствие полировки мелкой фракции | Постепенно удаляйте воздух; просеивайте хвост и проводите анализ мелкой фракции |
Оба выхода загрязнены | Забивание сита или перегрузка подачи | Состояние и натяжение полотна; скорость подачи в сравнении с номинальной производительностью |
Чистота пронизывает всю смену | Нагрев камеры, налипание на лопастях, забивание сита | Скорость подачи; проверить лезвия в конце смены |
Повседневные отклонения при использовании одного и того же материала | Влажность | График зависимости относительной влажности от результатов анализов за две недели |
Резкое скачкообразное изменение степени чистоты | Сколы на лезвии или повреждения сетки | Незамедлительно проверьте ротор и сито |
Как выглядит эта проблема в цифрах
Наглядный пример, демонстрирующий, почему эту работу стоит проводить. Линия, перерабатывающая 40 тонн смешанных кабелей в месяц с содержанием меди 45 %, дает 18 тонн меди. Если содержание меди в пластиковых отходах составляет 8 %, а доля пластика в объеме продукции — 55 % (около 22 тонн), то в этих отходах содержится примерно 1,76 тонны меди в месяц. Снижение этого показателя до 3 % позволяет извлечь около 1,1 тонны — что при любой реалистичной цене на гранулят значительно превышает стоимость набора ножей, сита и одного рабочего дня технического специалиста.
Именно поэтому потери при сепарации следует измерять ежемесячно, а не в ходе ежегодного аудита. Это не неисправность оборудования, которую достаточно устранить один раз; это переменная технологического процесса, которая подвержена дрейфу.
Часто задаваемые вопросы
Какой уровень потерь меди в пластиковой фракции считается нормальным?
В случае смешанного бытового и коммуникационного кабеля с правильно настроенной двухступенчатой сухой линией содержание меди в пластиковом хвостовике в пределах 2–4 % является нормальным рабочим диапазоном, а значение ниже 2 % приближается к практическому пределу. В случае тонкого, жгутового или смешанного электронного материала содержание меди обычно составляет 5–8 %, если линия не прошла электростатическую полировку. Содержание выше 5 % в простом бытовом кабеле является поводом для проведения расследования.
Почему показатель чистоты снизился после того, как я увеличил скорость?
Дело в том, что увеличение скорости воздушного потока очищает медный продукт, вымывая мелкую медь вместе с пластиком. Загрязнения были перемещены, а не удалены. Установите скорость воздушного потока на минимальном значении, обеспечивающем соответствие вашего медного продукта техническим требованиям, и проверьте это, проанализировав как пластиковый хвост, так и сам медный продукт.
Как часто следует заменять лезвия?
Универсального ответа нет. Замену или поворот следует производить исходя из результатов анализа: однородности гранул, потребления электроэнергии на тонну и доли частиц меди с прилипшей изоляцией в пробе, прошедшей предварительную сепарацию. Записывайте наработку лопастей в соотношении с этими тремя показателями, и через два-три цикла вы определите свой собственный оптимальный интервал.
Можно ли устранить потери при сепарации, купив электростатический сепаратор?
Только в том случае, если потери приходятся на мелкую фракцию. Если причиной являются затупленные лезвия, забитое сито или чрезмерная скорость воздушного потока, электростатический сепаратор просто «отполирует» поток, который и вовсе не должен был быть настолько загрязнённым, причём с дополнительными затратами. Сначала проведите диагностику: возьмите пробу гранулированной смеси перед сепарацией. Если медь там по-прежнему прилипает к пластику, проблема заключается в отделении, а не в сепарации.
Действительно ли влажность так важна?
Что касается электростатического разделения, то да — это самая значительная причина повседневных колебаний. Для воздушного разделения это имеет гораздо меньшее значение. Если ваши результаты зависят от погодных условий, то регулирование влажности и сушка сырья дадут больший эффект, чем любая настройка оборудования.
Определите причину своей утраты в результате разлуки
Если содержание меди в пластиковом хвостовом остатке превышает 5 %, пришлите нам результаты анализа, информацию о используемой модели и описание сырья. Мы вместе с вами пройдем диагностическую процедуру и сообщим, что требуется для устранения проблемы: замена лопастей, замена сита, изменение настроек или добавление дополнительного этапа сепарации — в порядке возрастания стоимости.
Пришлите нам описание вашего сырья, суточный объём и планируемую производительность, и наша команда инженеров предоставит вам рекомендацию по выбору модели, расчёт производительности и коммерческое предложение. Вы также можете заказать видеоэкскурсию в режиме реального времени по заводу Henan Jiacui Intelligent Equipment Co., Ltd. в Чжэнчжоу (провинция Хэнань, Китай) или запросить список объектов, на которых эксплуатируются установки, перерабатывающие аналогичные потоки кабелей или отходов.
Об авторе и производителе
Данная статья была подготовлена командой технических специалистов по продажам и инженеров компании Henan Jiacui Intelligent Equipment Co., Ltd. (торговое название JIACUI). Компания JIACUI, основанная в 2015 году в городе Чжэнчжоу, провинция Хэнань, Китай, занимается разработкой и производством оборудования для переработки твердых отходов и систем грануляции медной проволоки на заводе площадью 5 000 м², где работает более 100 сотрудников. Наше оборудование имеет сертификаты CE, ISO и CSA, в нем используются компоненты управления ABB и Siemens, изготовленные в соответствии с европейскими стандартами проектирования, и оно было поставлено более чем 400 заказчикам в свыше 100 стран. Были проведены аудиты завода компаниями SGS, BV и TÜV. Мы владеем 27 патентами, охватывающими технологии измельчения, грануляции и сепарации. Указанные в данной статье показатели производительности взяты из опубликованных технических характеристик моделей и результатов пуско-наладочных испытаний на реальных установках; фактические результаты зависят от состава кабеля, подготовки сырья и методов эксплуатации.