الأسباب الشائعة لحدوث خسارة في فصل البلاستيك عن النحاس وكيفية معالجتها
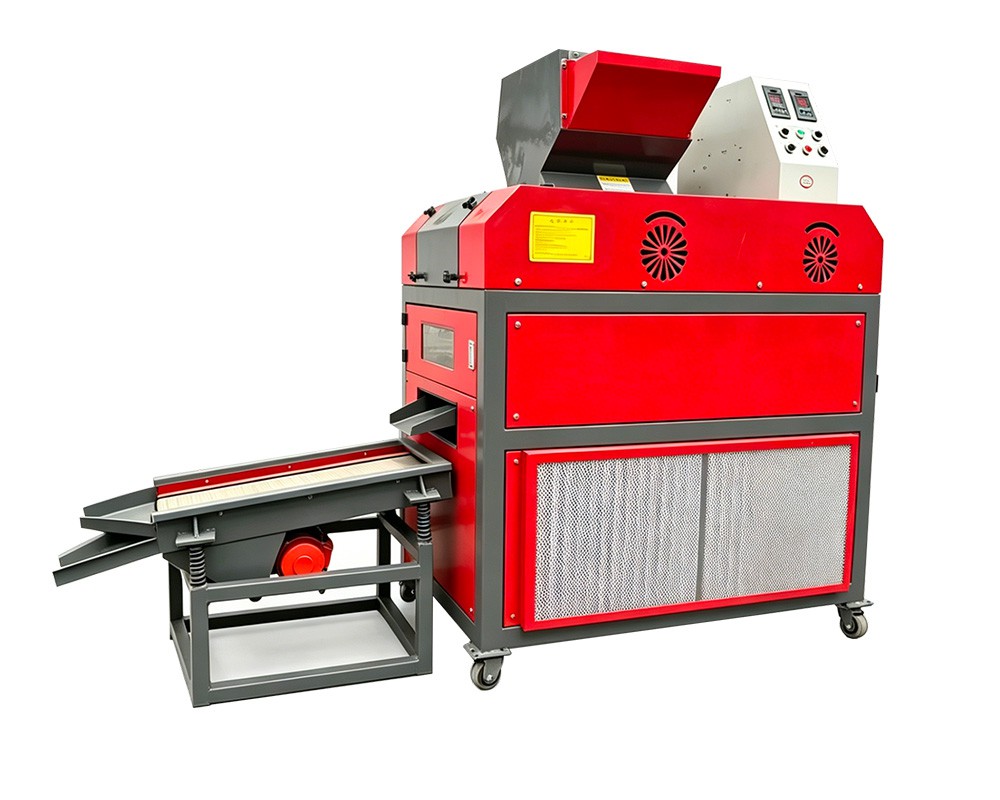
الأسباب الشائعة لحدوث خسارة في فصل البلاستيك عن النحاس وكيفية معالجتها
نُشر في «الأخبار والرؤى» · «التكنولوجيا والصيانة»
بقلم Henan Jiacui Intelligent Equipment Co., Ltd.
يُعد «فقدان الفصل» أكثر الأعطال تكلفةً في مصنع إعادة تدوير الكابلات، وذلك تحديدًا لأن لا شيء يتعطل. فالآلة تعمل، والأحزمة تدور، والمنتج النهائي يبدو وكأنه نحاس، وكل طن يغادر الساحة بهدوء مع وجود نسبة مئوية من قيمته داخل الجزء البلاستيكي. ولا يبلغ أحد عن ذلك، لأنه لا يوجد إنذار ولا توقف عن العمل.
هذه المقالة هي دليل تشخيصي. تبدأ بشرح كيفية قياس الخسارة بشكل صحيح — لأن معظم المشغلين يعتمدون على التخمين — ثم تتناول الأسباب السبعة التي نلاحظها ميدانيًّا، وتختتم بتسلسل يمكنك اتباعه عندما لا تعرف بعد أي سبب هو المطبق.
الخطوة الأولى: ما حجم الخسارة حقًّا؟
قبل ضبط أي شيء، حدد رقماً معيناً. فبدون ذلك، ستقوم بضبط الجهاز بناءً على المظهر، والمظهر أداة غير موثوقة: فقد يكون هناك منتج نحاسي يبدو نظيفاً، لكنه في الواقع موجود بجوار قطعة بلاستيكية تحتوي على نسبة مئوية معينة من النحاس.
القياس بسيط ولا يستغرق سوى نوبة عمل واحدة:
- قم بحساب متوسط المدخلات على مدار نوبة عمل كاملة في حالة الاستقرار. وليس على مدار ساعة جزئية.
- قم بوزن المنتج النحاسي والمنتج البلاستيكي كل على حدة فور خروجهما من خط الإنتاج.
- خذ عينة تمثيلية من المنتج البلاستيكي — عدة عينات متفرقة على مدار نوبة العمل، ثم اجمعها وقسمها إلى أرباع — وأرسلها لتحليل محتوى النحاس فيها.
- احسب توازن النحاس: يجب أن يساوي مجموع كمية النحاس الموجودة في المنتج وكمية النحاس الموجودة في بقايا البلاستيك كمية النحاس التي تم إدخالها. وأي نقص في الكمية يُعزى إما إلى الغبار الذي تم التقاطه أو إلى تيار لم يتم قياسه.
إن وجود بقايا بلاستيكية تحتوي على نسبة نحاس تزيد عن 5٪ تقريبًا يُعد مؤشرًا على أن مرحلة التلميع أو تغيير التكوين تستحق الدراسة. أما إذا كانت النسبة أقل من 2٪ تقريبًا في الكابلات المنزلية المختلطة، فهذا يعني أنك تقترب من الحد العملي لخط التجفيف ذي المرحلتين، وعادةً ما لا يكون بذل المزيد من الجهد مجديًّا.
السبب الأول — الشفرات غير الحادة: الخسارة التي تبدأ في المراحل الأولى
الأعراض: تنخفض درجة النقاء تدريجيًا على مدار أسابيع؛ وتصبح الحبيبات أقل تجانسًا؛ ويزداد استهلاك الكهرباء لكل طن؛ ويحتوي منتج النحاس على جزيئات لا تزال ملتصقة بها مادة عازلة مرئية.
لماذا: الشفرة غير الحادة لا تقص، بل تمزق. وتكون الجسيمات الممزقة ممدودة الشكل وغالبًا ما تحمل بقايا بلاستيكية ملتصقة بها، مما يجعلها تتصرف جزئيًا كالبلاستيك داخل جهاز الفصل. ولا توجد أي إعدادات لجهاز الفصل يمكنها استعادة ما لم يتم تحقيقه من خلال عملية الفصل.
التشخيص: أخذ عينة من المزيج الحبيبي قبل بعد الفصل، قم بوضعها على صينية وفحصها بتكبير 2–3×. إذا كانت نسبة جزيئات النحاس التي لا تزال ملتصقة بالبلاستيك تزيد عن بضعة في المائة، فإن المشكلة تكمن في مرحلة ما قبل عملية الفصل.
الحل: قم بتدوير أو استبدال مجموعة الشفرات. في آلاتنا المدمجة، يحمل الدوار 6 شفرات من نوع SKD-11؛ بينما يحمل الطراز RC-CWG660 14 شفرة، ويحمل الطراز RC-CWG800 16 شفرة. ونظرًا لأنها تتآكل كمجموعة واحدة، يجب استبدالها أو تدويرها جميعًا معًا — فالمجموعة المختلطة ذات الحواف غير المتساوية تؤدي إلى جودة قطع غير متسقة تبدو وكأنها عيب في الفصل.
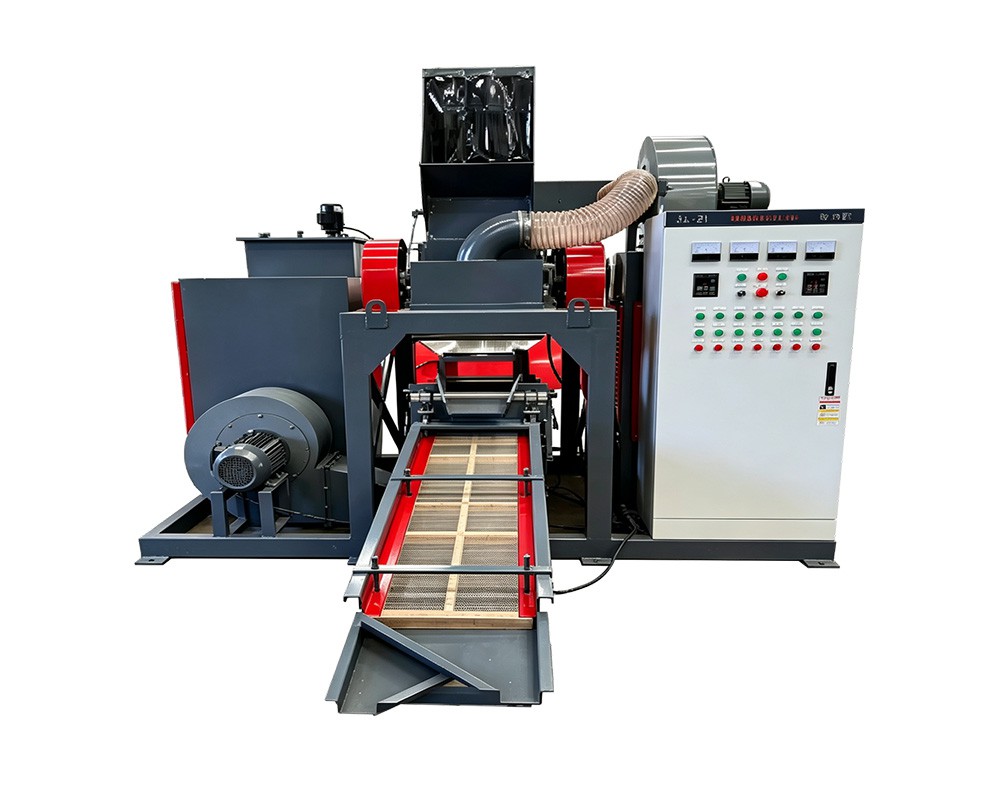
عادةً ما يبدأ فقدان الفصل في الجزء العلوي من الخط، أي في حجرة القطع.
السبب 2 — الفجوة بين الشفرة والشاشة خارج نطاق المواصفات
الأعراض: يتجه توزيع أحجام الحبيبات نحو الحبيبات الأكبر حجمًا؛ ويزداد محتوى البلاستيك في منتج النحاس دون حدوث أي تغيير في المواد الأولية.
لماذا: يحدد الغربال الحجم الأقصى للجسيمات، وبالتالي مدة البقاء داخل الحجرة. وإذا كانت الفجوة بين أطراف الشفرات والغربال كبيرة جدًّا، فإن المادة تمر قبل أن يتم قطعها بالكامل، مما ينتج عنه جسيمات خشنة لا يزال فيها النحاس والبلاستيك متصلين ببعضهما.
الحل: قم بقياس الفجوة في عدة نقاط حول الدوار وقم بتصحيحها لتتوافق مع القيمة المحددة من قبل الشركة المصنعة. تحقق أيضًا من عدم وجود تآكل في الغربال — فالغربال الذي فقد دقة فتحاته يتصرف بنفس طريقة الفجوة غير الصحيحة. صُممت آلات التحبيب الخاصة بنا لإنتاج حبيبات بحجم 2–5 مم؛ فإذا كنت تلاحظ بشكل متكرر وجود جسيمات أكبر حجمًا، فإن الفجوة أو الغربال هما أول ما يجب فحصه.
السبب الثالث — إبهار الشاشة
الأعراض: ينخفض معدل الإنتاج؛ وتصبح حبيبات البلاستيك أكثر خشونة؛ وتتدهور جودة الفصل خلال عملية التبديل، ثم تتحسن بعد التنظيف.
لماذا: يؤدي العزل، ولا سيما العزل الناتج عن الكابلات الملصقة بشريط لاصق أو المعزولة بالمطاط، إلى تلطيخ الفتحات وسدها. وبمجرد أن تتعرض الشبكة للتلوث، يتلقى جهاز الفصل الموجود في المرحلة التالية تيارًا لم يتم تصنيفه بشكل صحيح مطلقًا.
الحل: قم بتنظيف الشاشة وفقًا لجدول زمني محدد بدلاً من الانتظار حتى ينخفض معدل الإنتاج؛ وتحقق من شد الشبكة؛ وعالج السبب الجذري — درجة حرارة الحجرة. إذا كانت المادة تتلطخ بدلاً من أن تُقطع، فهذا يعني أن معدل التغذية يتجاوز قدرة الحجرة على إزالة المخلفات. وغالبًا ما يؤدي خفض معدل التغذية إلى زيادة الإنتاج في الساعة، لأنه يلغي دورة انسداد الشبكة.
السبب 4 — سرعة الهواء مضبوطة على قيمة عالية جدًّا (وجود النحاس في البلاستيك)
الأعراض: المنتج النحاسي نقي جدًّا، لكن العينة المأخوذة من الذيل البلاستيكي تُظهر نسبة عالية من النحاس؛ مما يؤدي إلى انخفاض العائد لكل طن من المواد الأولية.
لماذا: هذا هو الخطأ الأكثر شيوعًا في التشخيص في هذا المجال. يرى المشغل منتجًا نحاسيًّا متسخًا فيقوم بزيادة سرعة الهواء لتنظيفه. وينجح ذلك — ولكنه في الوقت نفسه يؤدي إلى طرد النحاس الناعم مع البلاستيك. لم يتم التخلص من الخطأ، بل تم نقله إلى المخرج الآخر، حيث يكون غير مرئي لأن لا أحد ينظر إلى البلاستيك.
الحل: اضبط فاصل الهواء مقابل الإجمالي التوازن الكتلي، وليس بناءً على مظهر عينة واحدة. يجب ضبط سرعة الهواء بحيث يستوفي المنتج النحاسي المواصفات عند أدنى سرعة تحقق ذلك. تتراوح نسب الكفاءة المنشورة لفصل الهواء بين 95 و97٪ تقريبًا عند استخدام تغذية مختلطة؛ وتتركز الخسارة المتبقية في الجسيمات الدقيقة، ولهذا السبب تكتسب المرحلة التالية أهمية.
السبب 5 — سرعة الهواء منخفضة جدًّا (وجود مادة بلاستيكية في الأنبوب النحاسي)
الأعراض: يحتوي المنتج النحاسي على مادة بلاستيكية مرئية؛ فتقوم المصهر أو الشركة التجارية بفرض غرامة أو تخفيض تصنيف الدفعة.
لماذا: عدم كفاية الرفع، أو عمق التغذية المفرط على سطح الناقل، أو انحراف زاوية سطح الناقل. فتتجاوز المواد سطح الناقل قبل أن يتم فصلها.
الحل: تحقق من زاوية المنصة وسعة الاهتزاز مقارنةً بسجل التشغيل، ثم قم بزيادة سرعة الهواء بزيادات طفيفة مع إعادة أخذ عينات من كلا المخرجات في كل خطوة. قم بتغيير متغير واحد في كل مرة — فالتعديل المتزامن للهواء والزاوية يجعل النتيجة غير قابلة للتفسير.
السبب السادس — تجاوز معدل التغذية قدرة الفصل
الأعراض: تنخفض جودة الفرز خلال أوقات الذروة في التغذية، وتعود إلى مستواها الطبيعي عندما يعمل الخط بسرعة أبطأ؛ وتختلف النتائج بين الورديات وبين المشغلين.
لماذا: تتميز كل مرحلة من مراحل الفصل بقدرة إنتاجية يتجاوز عندها عمق طبقتها السعة التي يمكنها طبقتها. فكل من الطاولات الهوائية والأحزمة الكهروستاتيكية تتدهور أداءها بهدوء بدلاً من التعطل، لذا يلاحظ المشغل نتائج أسوأ دون سبب واضح.
الحل: تحديد معدل تغذية محدد لكل نوع من المواد والالتزام به، وذلك باستخدام مغذي بالوزن أو على الأقل اتباع إجراء ثابت لتحميل القادوس. فالتغذية المنتظمة لها قيمة تفوق معظم تحديثات أنظمة التحكم، ولا تكلف شيئًا.
السبب 7 — تأثير الرطوبة على الأداء الكهروستاتيكي
الأعراض: تعمل المرحلة الكهروستاتيكية بشكل جيد في الطقس الجاف، بينما يكون أداؤها ضعيفًا بعد هطول المطر؛ ويتفاوت الأداء من يوم لآخر دون أي تغيير في المواد أو الإعدادات.
لماذا: يعتمد الفصل الكهروستاتيكي على المدة التي يحتفظ فيها العازل بالشحنة. توفر الرطوبة السطحية مسارًا للتسرب، لذا تتفريغ جزيئات PVC أسرع مما ينبغي، ويتقلص فرق الموصلية الذي يعتمد عليه جهاز الفصل. تحدد إرشادات التشغيل المنشورة النطاق القابل للتطبيق عند رطوبة نسبية تتراوح بين 30 و50٪ تقريبًا، مع شدة مجال كهربائي تتراوح عادةً بين 20 و40 كيلوفولت.
الحل: تحكم في البيئة المحيطة قبل ضبط الماكينة. جفف العلف إذا كان رطبًا بشكل واضح، وتجنب وجود مياه مكشوفة في الحظيرة، وفكر في استخدام أجهزة إزالة الرطوبة عندما تتزامن المواسم الرطبة مع أفضل أنواع المواد المتوفرة لديك. ثم أعد ضبط نقطة الضبط الميدانية في الموقع باستخدام المادة الفعلية — فقيمة التشغيل الأولي هي نقطة انطلاق، وليست إعدادًا دائمًا.
تسلسل التشخيص عندما لا تعرف السبب
ما تلاحظه | السبب الأرجح | تحقق أولاً |
|---|---|---|
الجزء النحاسي متسخ، والجزء البلاستيكي نظيف | سرعة الهواء منخفضة جدًّا، أو عملية التحرير غير مكتملة | حالة الشفرة، ثم زاوية سطح المقطوعة |
منتج نحاسي نظيف، ذيل بلاستيكي يحتوي على نسبة عالية من النحاس | سرعة الهواء مرتفعة جدًّا، أو عدم وجود عملية صقل للجزيئات الدقيقة | تخفيض الهواء على مراحل؛ غربلة الذيل وتحليل الجزء الناعم |
كلا المخرجين ملوثان | انغلاق الشاشة أو الحمل الزائد على وحدة التغذية | حالة الشاشة وشدها؛ معدل التغذية مقابل السعة المقدرة |
تتسرب النقاء عبر المناوبة | تسخين الحجرة، تلطخ الشفرات، انسداد الشاشة | سرعة التغذية؛ فحص الشفرات في نهاية الوردية |
التباين اليومي مع استخدام نفس المادة | الرطوبة | تسجيل الرطوبة النسبية مقابل نتائج الفحوصات على مدار أسبوعين |
تغير مفاجئ وجذري في درجة النقاء | شفرة متكسرة أو شاشة تالفة | افحص الدوار والشاشة على الفور |
كيف تبدو هذه الحلول بالأرقام
مثال توضيحي لإظهار سبب أهمية القيام بهذا العمل. خط إنتاج يعالج 40 طنًا شهريًا من الكابلات المختلطة التي تحتوي على 45% من النحاس، يحمل 18 طنًا من النحاس. إذا كانت نسبة النحاس في بقايا البلاستيك 8%، وكان البلاستيك يمثل 55% من الناتج (حوالي 22 طنًا)، فإن هذه البقايا تحتوي على ما يقارب 1.76 طن من النحاس شهريًا. وإذا تم تخفيض نسبة النفايات البلاستيكية إلى 3٪، فسيتم استرداد حوالي 1.1 طن — وهو ما يتجاوز، بأي سعر واقعي للحبيبات، تكلفة مجموعة الشفرات، والغربال، وأجر يوم عمل الفني.
ولهذا السبب، فإن خسارة الفصل تستحق قياسًا شهريًّا بدلاً من تدقيق سنوي. فهي ليست عطلًا في الآلة يمكن إصلاحه مرة واحدة؛ بل هي متغير في العملية يتعرض للانحراف.
الأسئلة الشائعة
ما هي الكمية الطبيعية لفقدان النحاس في الجزء البلاستيكي؟
في الكابلات المنزلية وكابلات الاتصالات المختلطة المزودة بخط جاف ثنائي المراحل مُعد جيدًا، يُعد وجود نسبة 2–4% من النحاس في الجزء البلاستيكي من الكابل نطاقًا طبيعيًّا للتشغيل، أما النسبة التي تقل عن 2% فهي قريبة من الحد العملي. أما في المواد الإلكترونية الدقيقة أو أسلاك التوصيل أو المواد الإلكترونية المختلطة، فإن النسبة الشائعة تتراوح بين 5–8% ما لم يكن الخط خاضعًا لعملية صقل كهروستاتيكي. أما النسبة التي تزيد عن 5% في الكابلات المنزلية البسيطة فهي مؤشر يستدعي التحقيق.
لماذا انخفضت درجة النقاء بعد أن زدت سرعة الهواء؟
لأن زيادة سرعة الهواء تؤدي إلى تنظيف المنتج النحاسي عن طريق دفع جزيئات النحاس الدقيقة للخارج مع البلاستيك. وقد تم نقل التلوث، ولم تتم إزالته. اضبط سرعة الهواء على أدنى قيمة تفي بمواصفات النحاس الخاصة بك، وتحقق من ذلك عن طريق تحليل بقايا البلاستيك وكذلك المنتج النحاسي.
كم مرة ينبغي استبدال الشفرات؟
لا توجد إجابة محددة زمنياً. قم بالاستبدال أو التناوب بناءً على الأدلة: تجانس الحبيبات، واستهلاك الكهرباء لكل طن، ونسبة جزيئات النحاس الملتصقة بالعازل في عينة ما قبل الفصل. قم بتسجيل ساعات تشغيل الشفرة مقابل هذه القياسات الثلاثة، وستتضح لك الفترة الزمنية المثلى الخاصة بك في غضون دورتين أو ثلاث دورات.
هل يمكنني معالجة مشكلة فقدان الفصل عن طريق شراء فاصل كهروستاتيكي؟
فقط إذا كانت الخسارة في الجزء الدقيق. أما إذا كان السبب هو شفرات غير حادة، أو غربال مسدود، أو سرعة هواء مفرطة، فإن المرحلة الكهروستاتيكية ستقوم ببساطة بتلميع تيار لم يكن من المفترض أن يكون بهذه الدرجة من الاتساخ، وذلك بتكلفة إضافية. قم بالتشخيص أولاً: خذ عينة من المزيج الحبيبي قبل الفصل. إذا كان النحاس لا يزال ملتصقاً بالبلاستيك هناك، فإن المشكلة تكمن في تحريره، وليس في الفصل.
هل الرطوبة مهمة إلى هذا الحد حقًّا؟
بالنسبة للفصل الكهروستاتيكي، نعم — فهو السبب الأكبر الوحيد للتباين اليومي. أما بالنسبة لفصل الهواء، فإن تأثيره أقل بكثير. وإذا كانت نتائجك تتأثر بالطقس، فإن التحكم في الرطوبة وتجفيف المواد الأولية سيكون لهما تأثير أكبر من أي تعديل يتم إجراؤه على الماكينة.
تشخيص حزنك على الانفصال
إذا أظهرت نتائج تحليل مخلفاتك البلاستيكية نسبة نحاس تزيد عن 5٪، فيرجى إرسال نتائج التحليل إلينا، مع ذكر الطراز الذي تستخدمه ووصف للمواد الداخلة. وسنقوم معك بمتابعة سلسلة الإجراءات التشخيصية، وسنخبرك ما إذا كان الحل يتطلب مجموعة شفرات، أو غربالًا، أو تغييرًا في الإعدادات، أو مرحلة فصل إضافية — وفقًا لترتيب التكلفة المذكور.
أرسل إلينا وصف المواد، والحمولة اليومية، والإنتاج المستهدف، وسيقوم فريقنا الهندسي بالرد عليك بتوصية بشأن الطراز المناسب، وحساب السعة، وعرض الأسعار. كما نرحب بك لحجز جولة فيديو مباشرة لمصنع Henan Jiacui Intelligent Equipment Co., Ltd. في مدينة تشنغتشو، بمقاطعة خنان، الصين، أو طلب قائمة مرجعية بالمنشآت التي تعمل بتدفقات كابلات أو نفايات مماثلة.
نبذة عن المؤلف والشركة المصنعة
أعد هذا المقال فريق المبيعات الفنية والهندسة التابع لـ Henan Jiacui Intelligent Equipment Co., Ltd. (اسم العلامة التجارية JIACUI). تأسست شركة JIACUI في عام 2015 في مدينة تشنغتشو، بمقاطعة خنان، الصين، وتقوم بتصميم وتصنيع معدات إعادة تدوير النفايات الصلبة وأنظمة تحبيب الأسلاك النحاسية في مصنع تبلغ مساحته 5,000 متر مربع ويعمل به أكثر من 100 موظف. تحمل معداتنا شهادات CE وISO وCSA، وتستخدم مكونات تحكم من ABB وSiemens مصنعة وفقًا لمعايير التصميم الأوروبية، وقد تم تسليمها إلى أكثر من 400 عميل في أكثر من 100 دولة. وقد تم إتمام عمليات تدقيق المصنع من قبل SGS وBV وTÜV. ونحن نحمل 27 براءة اختراع تغطي تقنيات التقطيع والتحبيب والفصل. وحيثما يورد هذا المقال أرقامًا تتعلق بالأداء، فإن هذه الأرقام مستمدة من المواصفات المنشورة لنماذجنا ومن اختبارات التشغيل التجريبي على منشآت حقيقية؛ وتعتمد النتائج الفعلية على تركيبة الكابلات، وإعداد المواد المدخلة، وممارسات التشغيل.