Causas comuns de perdas na separação de plástico e cobre e como resolvê-las
Causas comuns de perdas na separação de plástico e cobre e como resolvê-las
Publicado em Notícias e Análises · Tecnologia e Manutenção
Por Henan Jiacui Intelligent Equipment Co., Ltd.
A perda por separação é a falha mais onerosa em uma usina de reciclagem de cabos, justamente porque nada quebra. A máquina funciona, as correias giram, o produto final parece cobre, e cada tonelada sai silenciosamente do pátio com uma porcentagem de seu valor contida na fração plástica. Ninguém relata isso, pois não há alarme nem paralisação.
Este artigo é um guia de diagnóstico. Ele começa explicando como medir a perda corretamente — já que a maioria dos operadores está apenas dando palpites —, depois aborda as sete causas que encontramos na prática e termina com uma sequência que você pode seguir quando ainda não souber qual delas se aplica ao seu caso.
Primeiro, avalie: qual é, de fato, a dimensão da perda?
Antes de ajustar qualquer coisa, defina um valor. Sem ele, você ajustará a máquina com base na aparência, e a aparência é um critério pouco confiável: um produto de cobre que pareça limpo pode, na verdade, estar ao lado de uma peça de plástico que contenha vários por cento de cobre.
A medição é simples e leva um turno:
- Calcule o consumo durante um turno completo em regime de equilíbrio. Não considere apenas uma hora parcial.
- Pese o produto de cobre e o produto de plástico separadamente, à medida que forem saindo da linha de produção.
- Retire uma amostra representativa do produto plástico — várias amostras ao longo do turno, combinadas e divididas em quartos — e mande analisar o teor de cobre.
- Calcule o balanço do cobre: o cobre presente no produto mais o cobre presente na cauda de plástico devem ser iguais à quantidade de cobre introduzida. Qualquer défice pode ser resultado da captura de pó ou de uma corrente não medida.
Um resíduo plástico com teor de cobre superior a aproximadamente 5% é um indício de que vale a pena investigar a possibilidade de incluir uma etapa de polimento ou de alterar a configuração. Abaixo de cerca de 2% em cabos domésticos mistos, você está próximo do limite prático de uma linha a seco de duas etapas, e esforços adicionais geralmente não trarão retorno.
Causa 1 — Lâminas cegas: a perda que começa na parte inicial do processo
Sintoma: A pureza diminui gradualmente ao longo de semanas; o granulado fica menos uniforme; o consumo de eletricidade por tonelada aumenta; o produto de cobre contém partículas com isolamento visível ainda aderido.
Por que: Uma lâmina cega não corta, ela rasga. As partículas rasgadas são alongadas e, muitas vezes, apresentam resíduos de plástico aderidos, o que faz com que se comportem, em parte, como plástico no separador. Nenhuma configuração do separador consegue recuperar o que a separação inicial não conseguiu.
Diagnóstico: retirar uma amostra da mistura granulada antes Após a separação, espalhe o material em uma bandeja e examine-o com ampliação de 2 a 3×. Se mais do que alguns por cento das partículas de cobre ainda apresentarem resíduos de plástico, o problema está na etapa anterior à separação.
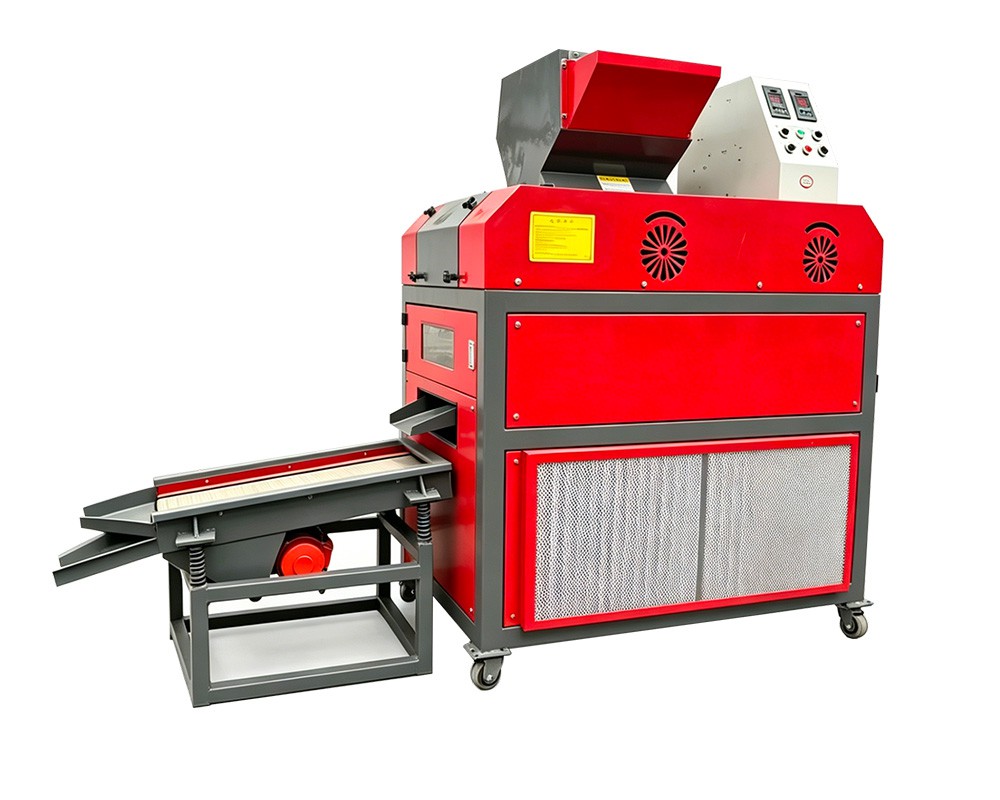
Correção: Gire ou substitua o conjunto de lâminas. Em nossas máquinas compactas, o rotor possui 6 lâminas SKD-11; o modelo RC-CWG660 possui 14 e o RC-CWG800, 16. Como elas se desgastam em conjunto, substitua ou alterne todas elas juntas — um conjunto misto com condição irregular das bordas produz uma qualidade de corte inconsistente que se assemelha a uma falha de separação.
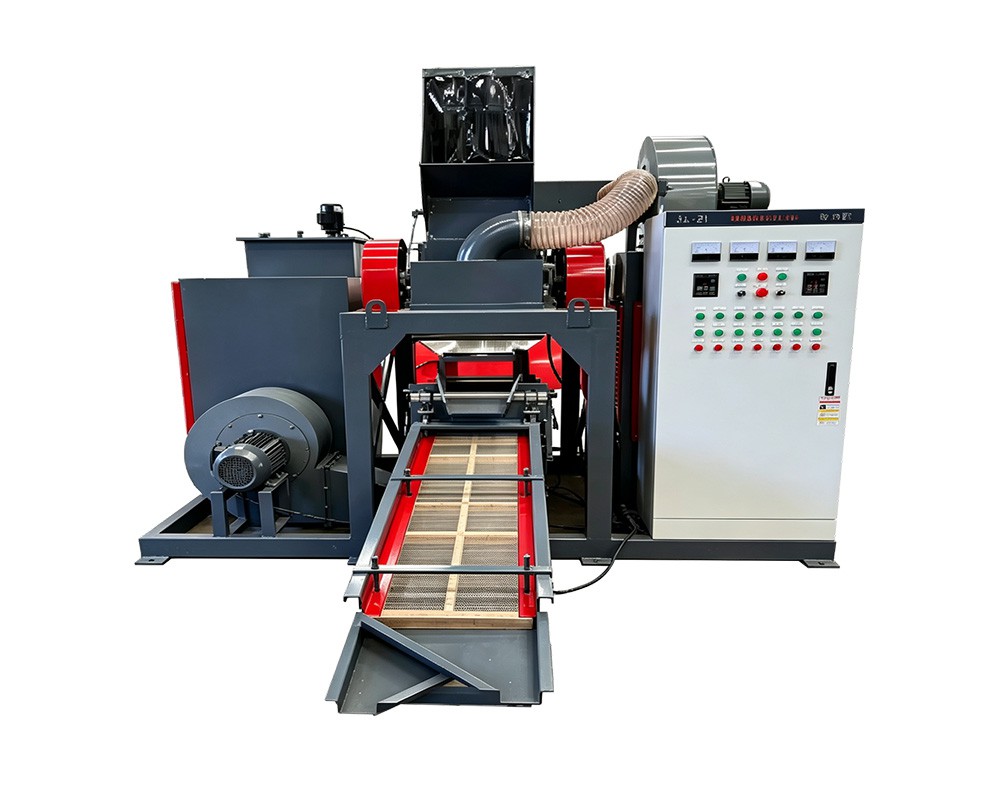
A perda por separação geralmente começa a montante, na câmara de corte.
Causa 2 — Distância entre a lâmina e a tela fora das especificações
Sintoma: A distribuição granulométrica torna-se mais grossa; o teor de plástico no produto de cobre aumenta sem que haja alteração na matéria-prima.
Por que: A tela determina o tamanho máximo das partículas e, portanto, o tempo de permanência na câmara. Se a distância entre as pontas das lâminas e a tela for muito grande, o material passa antes de ser totalmente cortado, produzindo partículas grossas nas quais o cobre e o plástico ainda estão unidos.
Correção: Meça a folga em vários pontos ao redor do rotor e ajuste-a de acordo com o valor indicado pelo fabricante. Verifique também se a tela está desgastada — uma tela que perdeu a definição das aberturas se comporta da mesma forma que uma folga incorreta. Nossos granuladores são projetados para produzir granulados de 2 a 5 mm; se você estiver observando rotineiramente partículas maiores, a folga ou a tela são os primeiros itens a serem verificados.
Causa 3 — Cegueira causada pela tela
Sintoma: a produtividade diminui; a fração plástica fica mais grossa; a qualidade da separação se deteriora durante a mudança e se recupera após uma limpeza.
Por que: O isolamento, especialmente de cabos com fita adesiva ou isolados com borracha, deixa resíduos e obstrui as aberturas. Quando a tela fica obstruída, o separador a jusante recebe um fluxo que nunca foi devidamente classificado.
Correção: limpe a tela em intervalos regulares, em vez de esperar que a produtividade caia; verifique a tensão; e resolva a causa raiz — a temperatura da câmara. Se o material estiver se espalhando em vez de ser cortado, a velocidade de alimentação está excedendo a capacidade de limpeza da câmara. Reduzir a velocidade de alimentação geralmente aumenta a produção por hora, pois elimina o ciclo de entupimento.
Causa 4 — Velocidade do ar ajustada em um valor muito alto (cobre no plástico)
Sintoma: O produto de cobre está muito puro, mas o resíduo plástico apresenta altos teores de cobre; o rendimento por tonelada de matéria-prima diminui.
Por que: Esse é o erro de diagnóstico mais comum na área. Um operador vê um produto de cobre sujo e aumenta a velocidade do ar para limpá-lo. Isso funciona — e, ao mesmo tempo, expele o cobre fino junto com o plástico. O erro não foi eliminado; ele foi transferido para a outra saída, onde fica invisível porque ninguém examina o plástico.
Correção: ajuste o separador de ar em relação ao total balanço de massa, e não com base na aparência de uma única amostra. Defina a velocidade do ar de modo que o produto de cobre atenda às especificações na velocidade mais baixa possível que permita alcançar esse resultado. As faixas de eficiência publicadas para a separação de ar situam-se em cerca de 95–97% com alimentação mista; a perda residual concentra-se nas partículas finas, e é por isso que a etapa seguinte é importante.
Causa 5 — Velocidade do ar muito baixa (presença de plástico no tubo de cobre)
Sintoma: O produto de cobre contém plástico visível; a fundição ou o comerciante aplica uma multa ou rebaixa a classificação do lote.
Por que: elevação insuficiente, profundidade excessiva de alimentação na esteira ou ângulo da esteira que se deslocou. O material atravessa a esteira antes que a separação tenha ocorrido.
Correção: Verifique o ângulo da plataforma e a amplitude da vibração em relação ao registro de comissionamento e, em seguida, aumente a velocidade do ar em pequenos incrementos, enquanto coleta novas amostras de ambos os parâmetros a cada etapa. Altere uma variável por vez — ajustar o ar e o ângulo simultaneamente torna o resultado impossível de interpretar.
Causa 6 — Velocidade de alimentação superior à capacidade de separação
Sintoma: A qualidade da separação diminui durante o pico de alimentação e se recupera quando a linha opera em velocidade mais baixa; os resultados variam entre os turnos e entre os operadores.
Por que: Cada estágio de separação possui uma capacidade de processamento na qual a profundidade de sua camada excede o que ela é capaz de estratificar. Tanto as mesas de ar quanto as esteiras eletrostáticas apresentam um desempenho reduzido de forma silenciosa, em vez de emperrarem; assim, o operador percebe resultados piores sem uma causa óbvia.
Correção: Estabeleça uma taxa de alimentação nominal para cada tipo de material e mantenha-a, utilizando um alimentador por pesagem ou, no mínimo, uma rotina consistente de carregamento da tremonha. Uma alimentação uniforme vale mais do que a maioria das atualizações de controle e não custa nada.
Causa 7 — A umidade prejudica o desempenho eletrostático
Sintoma: O estágio eletrostático funciona bem em tempo seco e mal após a chuva; o desempenho varia de um dia para outro, sem que haja alteração no material ou nas configurações.
Por que: A separação eletrostática depende do tempo que um isolante retém a carga. A umidade da superfície cria um caminho de fuga, de modo que as partículas de PVC se descarregam mais rapidamente do que deveriam e a diferença de condutividade da qual o separador depende diminui. As orientações operacionais publicadas estabelecem a faixa viável em aproximadamente 30–50% de umidade relativa, com intensidades de campo tipicamente na faixa de 20–40 kV.
Correção: Controle o ambiente antes de ajustar a máquina. Seque a ração caso esteja visivelmente úmida, evite a presença de água aberta no galpão e considere a desumidificação nos períodos em que as estações úmidas coincidirem com o uso do seu melhor material. Em seguida, restabeleça o ponto de ajuste de campo no local com o material real — o valor de comissionamento é um ponto de partida, não uma configuração permanente.
Uma sequência de diagnóstico para quando você não sabe a causa
O que você observa | Causa mais provável | Verifique primeiro |
|---|---|---|
O produto de cobre está sujo, a ponta de plástico está limpa | Velocidade do ar muito baixa ou liberação incompleta | Condição da lâmina e, em seguida, ângulo do deck |
Produto de cobre limpo, ponta de plástico com alto teor de cobre | Velocidade do ar muito alta ou ausência de polimento da fração fina | Reduzir o ar em etapas; peneirar o resíduo e analisar a fração fina |
Ambas as saídas estavam contaminadas | Obstrução da tela ou sobrecarga de alimentação | Condição e tensão da tela; taxa de alimentação em relação à capacidade nominal |
A pureza flui ao longo do turno | Aquecimento da câmara, acúmulo de resíduos na lâmina, obstrução da tela | Velocidade de avanço; inspecionar as lâminas ao final do turno |
Variação no dia a dia com o mesmo material | Umidade | Registre a umidade relativa do ar em função dos resultados dos ensaios durante duas semanas |
Mudança brusca e acentuada na pureza | Lâmina lascada ou tela danificada | Inspecione o rotor e a tela imediatamente |
Como fica uma manipulação em números
Um exemplo ilustrativo, para mostrar por que vale a pena realizar esse trabalho. Uma linha que processa 40 toneladas por mês de cabos mistos com 45% de teor de cobre contém 18 toneladas de cobre. Se o resíduo plástico tiver 8% de cobre e o plástico representar 55% da produção (cerca de 22 toneladas), esse resíduo contém aproximadamente 1,76 toneladas de cobre por mês. Reduzir esse teor para 3% permite recuperar cerca de 1,1 tonelada — o que, a qualquer preço realista do granulado, supera em muito o custo de um conjunto de lâminas, uma peneira e um dia de trabalho de um técnico.
É por isso que a perda por separação merece uma medição mensal, em vez de uma auditoria anual. Não se trata de uma falha na máquina que precise ser corrigida uma única vez; trata-se de uma variável do processo que sofre desvios.
Perguntas frequentes
Qual é o nível normal de perda de cobre na fração plástica?
Em cabos mistos para uso doméstico e de comunicação com uma linha seca de dois estágios bem ajustada, 2 a 4% de cobre na ponta de plástico constituem uma faixa normal de funcionamento, e valores abaixo de 2% estão próximos do limite prático. Em materiais finos, de chicote elétrico ou eletrônicos mistos, 5 a 8% é comum, a menos que a linha tenha polimento eletrostático. Valores acima de 5% em cabos domésticos simples são um indício de que é necessário investigar.
Por que a pureza diminuiu depois que aumentei a velocidade do ar?
Isso porque o aumento da velocidade do ar limpa o produto de cobre ao empurrar partículas finas de cobre para fora junto com o plástico. A contaminação foi deslocada, não removida. Defina a velocidade do ar no valor mais baixo que atenda às especificações do seu cobre e verifique por meio de análise tanto do resíduo plástico quanto do produto de cobre.
Com que frequência as lâminas devem ser substituídas?
Não existe uma resposta padrão. Faça a substituição ou a rotação com base em dados concretos: uniformidade da granulação, consumo de energia por tonelada e porcentagem de partículas de cobre com isolamento aderido em uma amostra de pré-separação. Registre as horas de uso da lâmina em relação a essas três medições e seu próprio intervalo ideal ficará claro em dois ou três ciclos.
Posso resolver o problema de perda de separação comprando um separador eletrostático?
Somente se a sua perda estiver na fração fina. Se a causa for lâminas cegas, uma tela obstruída ou velocidade excessiva do ar, um estágio eletrostático simplesmente polirá um fluxo que nunca deveria ter ficado tão sujo, com um custo adicional. Faça o diagnóstico primeiro: colete uma amostra da mistura granulada antes da separação. Se o cobre ainda estiver ligado ao plástico nessa amostra, o problema é a liberação, não a separação.
A umidade realmente faz tanta diferença assim?
No que diz respeito à separação eletrostática, sim — essa é a principal causa de variação no dia a dia. Já na separação por ar, isso tem muito menos importância. Se seus resultados variam de acordo com o clima, o controle da umidade e a secagem da matéria-prima terão um impacto maior do que qualquer ajuste na máquina.
Diagnostique sua perda por separação
Se a sua “cauda” de plástico apresentar um teor de cobre superior a 5%, envie-nos o resultado da análise, o modelo que você está utilizando e uma descrição da matéria-prima. Vamos acompanhar você na sequência de diagnóstico e informar se a solução envolve um conjunto de lâminas, uma tela, uma alteração de configuração ou um estágio adicional de separação — nessa ordem de custo.
Envie-nos a descrição do seu material, a tonelagem diária e a produção alvo, e nossa equipe de engenharia entrará em contato com uma recomendação de modelo, um cálculo de capacidade e um orçamento. Você também pode agendar uma visita virtual ao vivo pela fábrica Henan Jiacui Intelligent Equipment Co., Ltd. em Zhengzhou, Henan, China, ou solicitar uma lista de referência de instalações que operam com fluxos de cabos ou resíduos semelhantes.
Sobre o autor e o fabricante
Este artigo foi elaborado pela equipe técnica de vendas e engenharia da Henan Jiacui Intelligent Equipment Co., Ltd. (nome da marca JIACUI). Fundada em 2015 em Zhengzhou, na província de Henan, na China, a JIACUI projeta e fabrica equipamentos de reciclagem de resíduos sólidos e sistemas de granulação de fios de cobre em uma fábrica de 5.000 m² com mais de 100 funcionários. Nossos equipamentos possuem certificação CE, ISO e CSA, utilizam componentes de controle da ABB e da Siemens fabricados de acordo com os padrões europeus de projeto e já foram entregues a mais de 400 clientes em mais de 100 países. Foram realizadas auditorias de fábrica pela SGS, BV e TÜV. Possuímos 27 patentes que abrangem tecnologias de trituração, granulação e separação. Quando este artigo cita números de desempenho, esses dados provêm das especificações dos modelos publicadas por nós e de testes de comissionamento em instalações reais; os resultados reais dependem da composição do cabo, da preparação da matéria-prima e das práticas operacionais.