Causas habituales de las pérdidas por separación entre plástico y cobre y cómo solucionarlas
Causas habituales de las pérdidas por separación entre plástico y cobre y cómo solucionarlas
Publicado en Noticias y análisis · Tecnología y mantenimiento
Por Henan Jiacui Intelligent Equipment Co., Ltd.
La pérdida por separación es el fallo más costoso en una planta de reciclaje de cables, precisamente porque no se rompe nada. La máquina funciona, las cintas transportadoras giran, el producto final parece cobre y cada tonelada sale silenciosamente del recinto con un porcentaje de su valor oculto en la fracción de plástico. Nadie lo denuncia, porque no hay ninguna alarma ni tiempo de inactividad.
Este artículo es una guía de diagnóstico. Comienza explicando cómo medir correctamente la pérdida —ya que la mayoría de los operadores se basan en conjeturas—, a continuación repasa las siete causas que encontramos sobre el terreno y termina con una secuencia que puedes seguir cuando aún no sepas cuál de ellas es la causa.
Lo primero es evaluar: ¿cuál es, en realidad, la magnitud de la pérdida?
Antes de ajustar nada, establece una cifra. Sin ella, ajustarás la máquina basándote en las apariencias, y las apariencias son un mal indicador: un producto de cobre que parece limpio puede estar junto a una pieza de plástico que contenga un porcentaje considerable de cobre.
La medición es sencilla y se realiza en un turno:
- Calcula el consumo durante un turno completo en condiciones de funcionamiento estable. No se tiene en cuenta una hora parcial.
- Pesa por separado el producto de cobre y el de plástico a medida que salen de la línea de producción.
- Toma una muestra representativa del producto de plástico —varias muestras tomadas a lo largo del turno, combinadas y divididas en cuatro partes— y haz que se analice para determinar su contenido en cobre.
- Calcula el balance del cobre: el cobre presente en el producto más el cobre presente en el residuo plástico deben equivaler al cobre introducido. Cualquier déficit se debe a la captura de polvo o a una corriente no medida.
Un residuo plástico con un contenido de cobre superior al 5 % aproximadamente indica que merece la pena estudiar la posibilidad de introducir una etapa de pulido o un cambio en la configuración. Por debajo del 2 % aproximadamente en cables domésticos mixtos, se está cerca del límite práctico de una línea en seco de dos etapas y, por lo general, seguir invirtiendo esfuerzo no resultará rentable.
Causa n.º 1 — Cuchillas desafiladas: la pérdida que comienza en la parte superior del proceso
Síntoma: La pureza disminuye gradualmente a lo largo de varias semanas; el granulado se vuelve menos uniforme; el consumo de electricidad por tonelada aumenta; el cobre producido contiene partículas a las que aún se adhiere un aislamiento visible.
¿Por qué?: Una cuchilla desafilada no corta, sino que desgarra. Las partículas desgarradas tienen forma alargada y suelen llevar restos de plástico adheridos, lo que hace que, en el separador, se comporten en parte como si fueran plástico. Ningún ajuste del separador puede recuperar lo que la separación inicial no logró.
Diagnóstico: toma una muestra de la mezcla granulada antes Tras la separación, extiéndelo sobre una bandeja y examínalo con un aumento de 2 a 3 veces. Si más de un pequeño porcentaje de las partículas de cobre siguen teniendo restos de plástico adheridos, el problema se encuentra en una fase anterior a la separación.
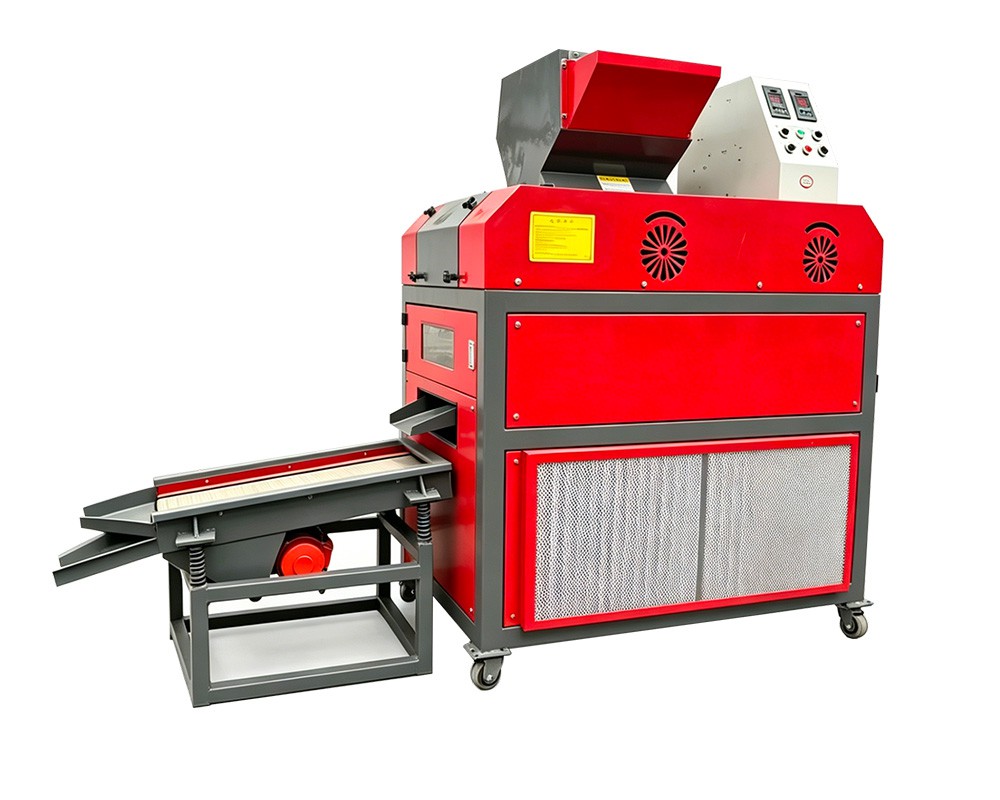
Solución: Gire o sustituya el juego de cuchillas. En nuestras máquinas compactas, el rotor lleva 6 cuchillas SKD-11; el modelo RC-CWG660 lleva 14 y el RC-CWG800, 16. Dado que se desgastan como un conjunto, sustitúyalas o rótelas todas a la vez: un conjunto mixto con el filo en condiciones desiguales produce una calidad de corte irregular que parece un defecto de separación.
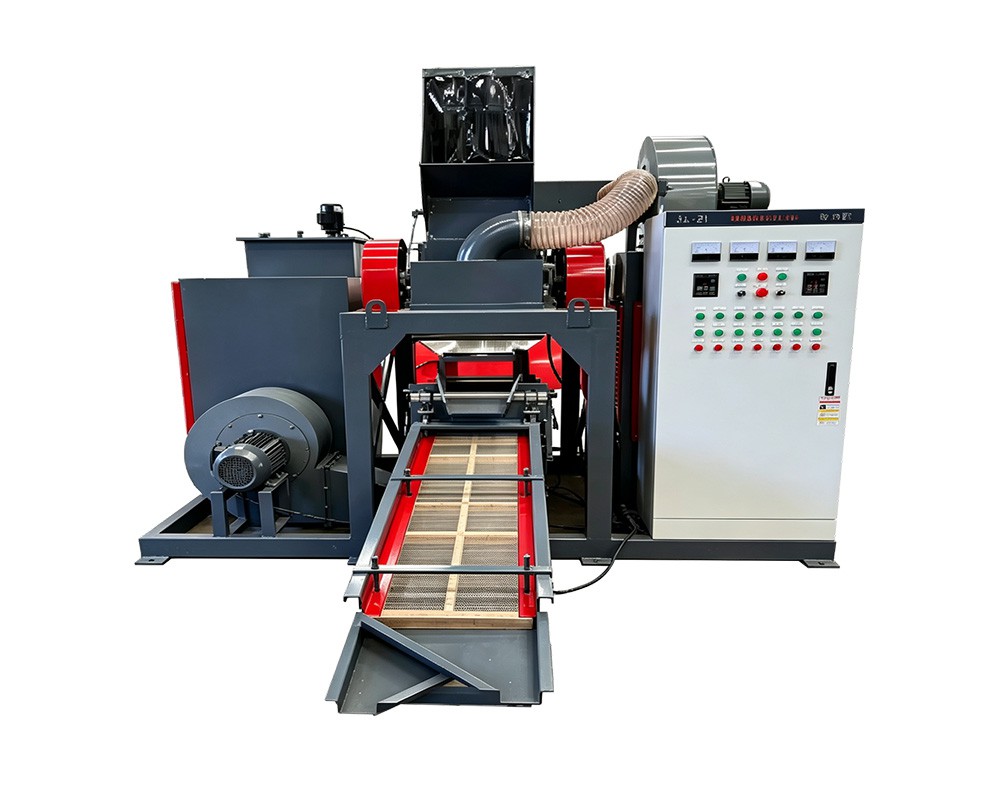
La pérdida por separación suele comenzar aguas arriba, en la cámara de corte.
Causa 2 — Distancia entre la pala y la rejilla fuera de las especificaciones
Síntoma: La distribución granulométrica tiende a ser más gruesa; el contenido de plástico en el producto de cobre aumenta sin que se produzca ningún cambio en la materia prima.
¿Por qué?: La rejilla determina el tamaño máximo de las partículas y, por lo tanto, el tiempo de permanencia en la cámara. Si la distancia entre las puntas de las cuchillas y la rejilla es demasiado grande, el material pasa antes de estar completamente cortado, lo que da lugar a partículas gruesas en las que el cobre y el plástico siguen unidos.
Solución: Mide la holgura en varios puntos alrededor del rotor y ajústala según las especificaciones del fabricante. Comprueba también si la rejilla está desgastada: una rejilla que haya perdido la definición de sus aberturas se comporta igual que una holgura incorrecta. Nuestras trituradoras están diseñadas para producir un granulado de 2 a 5 mm; si observa habitualmente partículas más grandes, lo primero que debe comprobar es la separación o la rejilla.
Causa n.º 3: deslumbramiento por la pantalla
Síntoma: El rendimiento disminuye; la fracción de plástico se vuelve más gruesa; la calidad de la separación se deteriora durante el cambio y se recupera tras una limpieza.
¿Por qué?: El aislamiento, sobre todo el de los cables con cinta adhesiva o con aislamiento de caucho, ensucia y obstruye las aberturas. Una vez que la rejilla se obstruye, el separador situado más adelante recibe un flujo que nunca se ha clasificado correctamente.
Solución: Limpia la pantalla según un calendario establecido, en lugar de hacerlo cuando disminuye el rendimiento; comprueba la tensión; y aborda la causa principal: la temperatura de la cámara. Si el material se extiende en lugar de cortarse, la velocidad de avance supera la capacidad de limpieza de la cámara. Reducir la velocidad de avance suele aumentar la producción por hora, ya que elimina el ciclo de atascamiento.
Causa 4 — Velocidad del aire ajustada a un valor demasiado alto (cobre en el plástico)
Síntoma: El producto de cobre está muy limpio, pero los residuos plásticos presentan un alto contenido en cobre; el rendimiento por tonelada de materia prima disminuye.
¿Por qué?: Este es el error de diagnóstico más habitual en este ámbito. Un operario ve un producto de cobre sucio y aumenta la velocidad del aire para limpiarlo. Lo consigue, pero al mismo tiempo expulsa el cobre fino junto con el plástico. El error no se ha eliminado, sino que se ha trasladado a la otra salida, donde pasa desapercibido porque nadie revisa el plástico.
Solución: ajustar el separador de aire en función del total balance de masa, y no basándose únicamente en el aspecto de una muestra. Ajuste la velocidad del aire de modo que el producto de cobre cumpla con las especificaciones a la velocidad más baja que permita alcanzarlas. Los rangos de eficiencia publicados para la separación de aire se sitúan aproximadamente entre el 95 % y el 97 % con una alimentación mixta; la pérdida residual se concentra en las partículas finas, por lo que la siguiente etapa es fundamental.
Causa 5 — Velocidad del aire demasiado baja (plástico en el cobre)
Síntoma: El producto de cobre contiene plástico visible; la fundición o el comerciante aplica una penalización o rebaja la categoría del lote.
¿Por qué?: elevación insuficiente, profundidad de alimentación excesiva en la mesa o un ángulo de la mesa que se ha desviado. El material atraviesa la mesa antes de que se haya producido la separación.
Solución: Comprueba el ángulo de la plataforma y la amplitud de la vibración comparándolos con el registro de puesta en servicio; a continuación, aumenta la velocidad del aire en pequeños incrementos mientras vuelves a medir ambos parámetros en cada paso. Cambia una variable cada vez: ajustar el aire y el ángulo a la vez hace que el resultado sea imposible de interpretar.
Causa 6 — Velocidad de avance superior a la capacidad de separación
Síntoma: La calidad de la separación disminuye durante los picos de alimentación y se recupera cuando la línea funciona a menor velocidad; los resultados varían entre turnos y entre operarios.
¿Por qué?: Cada etapa de separación tiene un caudal a partir del cual la profundidad de su lecho supera la capacidad de estratificación. Tanto las mesas de aire como las cintas electrostáticas se deterioran de forma silenciosa en lugar de atascarse, por lo que el operador observa peores resultados sin que haya una causa evidente.
Solución: Establece una velocidad de alimentación nominal para cada tipo de material y manténla, utilizando un dosificador por peso o, como mínimo, una rutina constante de carga de la tolva. Una alimentación uniforme aporta más beneficios que la mayoría de las mejoras en los sistemas de control, y no cuesta nada.
Causa 7 — La humedad afecta negativamente al rendimiento electrostático
Síntoma: El sistema electrostático funciona bien cuando hace tiempo seco y mal después de llover; el rendimiento varía de un día para otro sin que se produzcan cambios en el material ni en los ajustes.
¿Por qué?: La separación electrostática depende del tiempo que un aislante retiene la carga. La humedad superficial proporciona una vía de fuga, por lo que las partículas de PVC se descargan más rápido de lo que deberían y la diferencia de conductividad en la que se basa el separador se reduce. Las directrices de funcionamiento publicadas sitúan el rango operativo entre aproximadamente un 30 % y un 50 % de humedad relativa, con intensidades de campo que suelen oscilar entre los 20 y los 40 kV.
Solución: Comprueba las condiciones ambientales antes de ajustar la máquina. Seca el pienso si está visiblemente húmedo, evita que haya agua estancada en el cobertizo y plantéate utilizar un deshumidificador cuando las estaciones húmedas coincidan con tu mejor materia prima. A continuación, vuelve a establecer el punto de consigna de campo in situ con la materia prima real: el valor de puesta en marcha es un punto de partida, no un ajuste permanente.
Una secuencia de diagnóstico cuando se desconoce la causa
Lo que observas | Causa más probable | Compruébalo primero |
|---|---|---|
El producto de cobre está sucio, mientras que la parte trasera de plástico está limpia | Velocidad del aire demasiado baja o liberación incompleta | Estado de la cuchilla y, a continuación, ángulo de la plataforma |
Producto de cobre limpio, cola de plástico con alto contenido en cobre | Velocidad del aire demasiado alta o falta de pulido de la fracción fina | Reducir el aire por etapas; cribar la cola y analizar la fracción fina |
Ambas salidas estaban contaminadas | Obstrucción de la criba o sobrecarga de alimentación | Estado y tensión de la malla; velocidad de alimentación en relación con la capacidad nominal |
La pureza se desliza a lo largo del turno | Calentamiento de la cámara, adherencia de la pala, obstrucción de la rejilla | Velocidad de avance; revisar las cuchillas al final del turno |
Variación diaria con el mismo material | Humedad | Registra la humedad relativa en función de los resultados de los análisis durante dos semanas |
Cambio brusco y repentino en la pureza | Hoja astillada o pantalla dañada | Revisa el rotor y la rejilla de inmediato |
Cómo se traduce todo esto en cifras
Un ejemplo ilustrativo para mostrar por qué merece la pena realizar este trabajo. Una línea que procesa 40 toneladas al mes de cable mixto con un contenido de cobre del 45 % contiene 18 toneladas de cobre. Si los residuos plásticos tienen un contenido de cobre del 8 % y el plástico representa el 55 % de la producción (unas 22 toneladas), esos residuos contienen aproximadamente 1,76 toneladas de cobre al mes. Si se reduce ese porcentaje al 3 %, se recuperan unas 1,1 toneladas, lo que, a cualquier precio realista del granulado, supera con creces el coste de un juego de cuchillas, una criba y un día de trabajo de un técnico.
Por eso es importante medir la pérdida por separación mensualmente, en lugar de realizar una auditoría anual. No se trata de un fallo de la máquina que se pueda solucionar de una vez por todas, sino de una variable del proceso que sufre desviaciones.
Preguntas frecuentes
¿Qué nivel de pérdida de cobre en la fracción plástica se considera normal?
En cables mixtos domésticos y de comunicaciones con una línea seca bien configurada en dos etapas, un contenido de cobre del 2-4 % en la cola de plástico se considera un rango de funcionamiento normal, y por debajo del 2 % se acerca al límite práctico. En materiales finos, de mazo de cables o electrónicos mixtos, es habitual un contenido del 5-8 %, a menos que la línea haya sido sometida a pulido electrostático. Un porcentaje superior al 5 % en un cable doméstico sencillo es motivo para investigar.
¿Por qué ha bajado la pureza después de aumentar la velocidad del aire?
Esto se debe a que, al aumentar la velocidad del aire, se limpia el producto de cobre empujando las partículas finas de cobre junto con el plástico. La contaminación se ha desplazado, pero no se ha eliminado. Ajuste la velocidad del aire al valor más bajo que cumpla con sus especificaciones para el cobre y compruébelo analizando tanto el residuo de plástico como el producto de cobre.
¿Con qué frecuencia hay que cambiar las cuchillas?
No hay una respuesta fija. Realiza el cambio o la rotación basándote en los datos: uniformidad del granulado, consumo eléctrico por tonelada y porcentaje de partículas de cobre con aislamiento adherido en una muestra previa a la separación. Anota las horas de funcionamiento de las palas en función de esas tres mediciones y, en dos o tres ciclos, descubrirás cuál es tu intervalo óptimo.
¿Puedo solucionar la pérdida de separación comprando un separador electrostático?
Solo si la pérdida se produce en la fracción fina. Si la causa son unas cuchillas desafiladas, una rejilla obstruida o una velocidad del aire excesiva, una etapa electrostática se limitará a pulir un flujo que nunca debería haber estado tan sucio, con el consiguiente coste adicional. Diagnostica primero: toma una muestra de la mezcla granulada antes de la separación. Si el cobre sigue adherido al plástico en ese punto, el problema es la liberación, no la separación.
¿De verdad es tan importante la humedad?
En cuanto a la separación electrostática, sí: es la principal causa de la variación diaria. En cuanto a la separación por aire, tiene mucha menos importancia. Si tus resultados dependen de las condiciones meteorológicas, el control de la humedad y el secado de la materia prima serán más eficaces que cualquier ajuste de la máquina.
Diagnostica tu pérdida por separación
Si el contenido de cobre en tu cola plástica supera el 5 %, envíanos los resultados del análisis, el modelo que estás utilizando y una descripción de la materia prima. Repasaremos contigo la secuencia de diagnóstico y te indicaremos si la solución consiste en un juego de cuchillas, una criba, un cambio de configuración o una etapa de separación adicional —en ese orden de coste—.
Envíanos la descripción de tu material, el tonelaje diario y la producción prevista, y nuestro equipo de ingeniería te responderá con una recomendación de modelo, un cálculo de capacidad y un presupuesto. También puede reservar una visita guiada en directo por vídeo a la fábrica Henan Jiacui Intelligent Equipment Co., Ltd. de Zhengzhou, Henan (China), o solicitar una lista de referencias de instalaciones que procesan flujos de cable o residuos similares.
Acerca del autor y del fabricante
Este artículo ha sido elaborado por el equipo técnico de ventas e ingeniería de Henan Jiacui Intelligent Equipment Co., Ltd. (nombre de marca JIACUI). Fundada en 2015 en Zhengzhou, provincia de Henan (China), JIACUI diseña y fabrica equipos de reciclaje de residuos sólidos y sistemas de granulación de alambre de cobre en una fábrica de 5.000 m² que cuenta con más de 100 empleados. Nuestros equipos cuentan con las certificaciones CE, ISO y CSA, utilizan componentes de control de ABB y Siemens fabricados según las normas de diseño europeas y se han suministrado a más de 400 clientes en más de 100 países. Se han llevado a cabo auditorías de fábrica con SGS, BV y TÜV. Contamos con 27 patentes que abarcan tecnologías de trituración, granulación y separación. Cuando en este artículo se citan cifras de rendimiento, dichas cifras proceden de las especificaciones publicadas de nuestros modelos y de pruebas de puesta en marcha en instalaciones reales; los resultados reales dependen de la composición del cable, la preparación de la materia prima y las prácticas operativas.