Линия по переработке и гранулированию пластика: превращение бытового и промышленного пластика в товарный вторичный пластик
Линия по переработке и гранулированию пластика: превращение бытового и промышленного пластика в товарный вторичный пластик
Опубликовано в разделе «Новости и аналитика» · «Решения в области переработки отходов»
Автор: Henan Jiacui Intelligent Equipment Co., Ltd.
Переработка пластмасс — это, прежде всего, проблема измельчения. Независимо от того, что служит исходным сырьем — бутылки, бывшие в употреблении, промышленные отходы в виде комков, пленка в рулонах, трубы, ящики или автомобильные бамперы, — материал необходимо измельчить до однородных частиц, прежде чем его можно будет промыть, сортировать, высушить и гранулировать. Если размер частиц будет выбран неправильно, это негативно скажется на всех последующих этапах переработки.
В данной статье основное внимание уделяется начальному этапу производственной линии — первичное измельчение и вторичная грануляция — именно в этой сфере мы поставляем оборудование, и именно здесь происходит большинство ошибок при выборе.
Общие черты линии
Полная линия механической переработки пластмасс работает примерно следующим образом:
- Первичное измельчение — крупногабаритные отходы измельчаются до размера 40–100 мм на низкоскоростном двухвальном измельчителе.
- Предварительная промывка / удаление металлических частиц — магнитное и вихретоковое сепарирование для защиты последующего оборудования.
- Вторичная грануляция — одновальный измельчитель с грохотом измельчает материал до калиброванного размера 10–20 мм для промывки.
- Промывка и сепарация — промывка с трением, сепарация методом «погружение-всплывание» для отделения полиолефинов от ПЭТ и ПВХ, ополаскивание.
- Сушка — центробежная и термическая сушка до уровня влажности, допустимого для гранулирования.
- Гранулирование — экструзия, фильтрация (сменный фильтр для расплава), резка нитей или с формовой головки, охлаждение и упаковка в мешки.
Выбор толщины лезвия в зависимости от формы полимера
Самым важным параметром при выборе измельчителя пластика является толщина ножей, поскольку от нее зависят как размер частиц на выходе, так и устойчивость оборудования к загрязнениям. В отрасли принято выделять следующие группы толщины ножей:
Толщина лезвия | Типичная ширина выходного сигнала | Подходящие материалы |
|---|---|---|
10–20 мм | 10–20 мм | Полиэтиленовая пленка, тканые мешки, бумага, химическое волокно |
20–30 мм | 20–30 мм | Твердые пластиковые бутылки, мелкие отходы электронной техники, резиновая лента |
40–50 мм | 40–50 мм | Деревянные поддоны, смешанные бытовые отходы, толстостенные трубы и отходы очистки |
60–75 мм | 60–75 мм | Утильные кузова автомобилей, корпуса двигателей, тяжелая сталь |
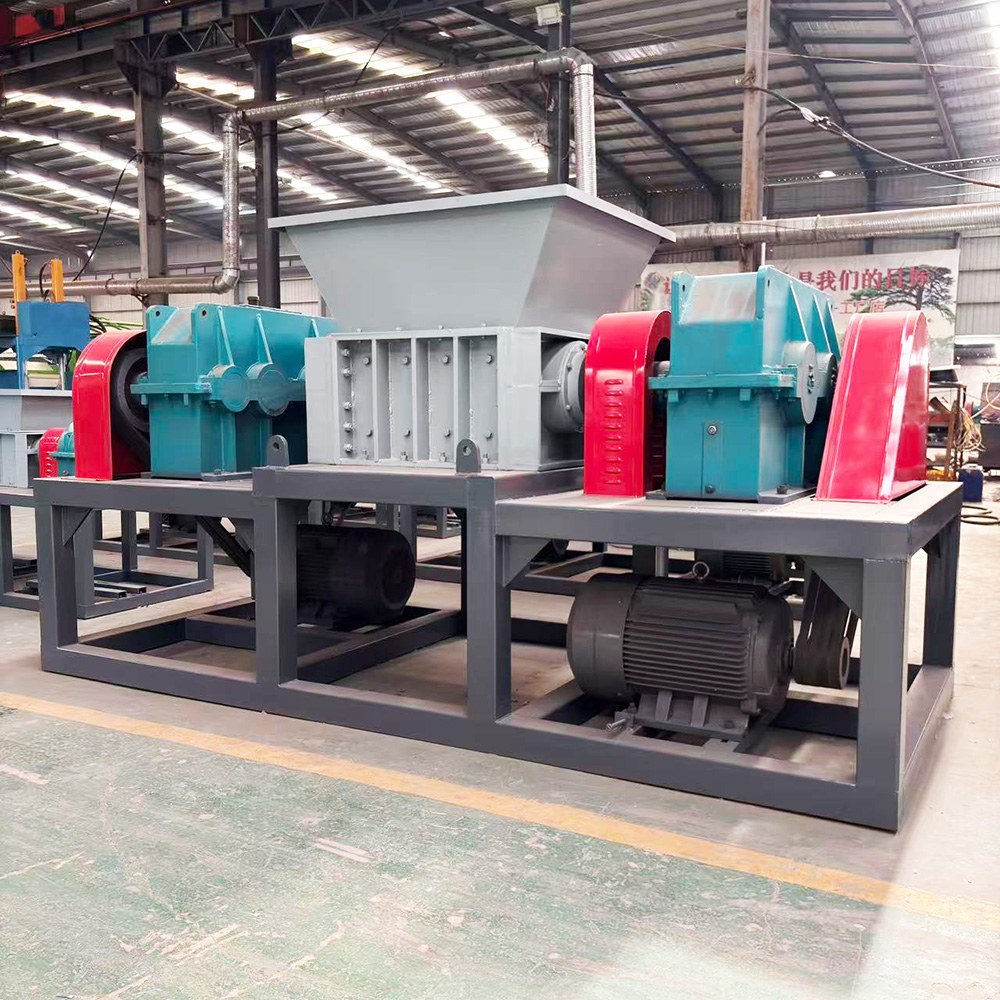
Наша линейка двухвальных моделей полностью охватывает этот диапазон. Модель 400 оснащен лопастями диаметром 19 мм, а также Модель 600 шириной 20 мм — подходят как для плёнки, так и для тонкостенной тары и лёгкой упаковки. Данные Модель 800 (Ø316) использует 30-миллиметровые лезвия, Модель 800 (Ø400) и Модель 1000 (Ø400) использовать 40–50 мм, а Модель 1500 диаметр 50 мм при Ø550 — предназначен для самых тяжелых смесей промышленных пластиков и отходов.
Модель | Палата | Диаметр лезвия | Толщина лезвия. | Мощность двигателя |
|---|---|---|---|---|
Модель 400 | 400 × 430 мм | Ø216 мм | 19 мм | 7,5 кВт × 2 |
Модель 600 | 600 × 430 мм | Ø216 мм | 20 мм | 15 кВт × 2 |
Модель 800 (Ø316) | 800 × 630 мм | Ø316 мм | 30 мм | 22 кВт × 2 |
Модель 800 (Ø400) | 800 × 800 мм | Ø400 мм | 40 мм | 30 кВт × 2 |
Модель 1000 (Ø316) | 1 000 × 630 мм | Ø316 мм | 30 мм | 30 кВт × 2 |
Модель 1000 (Ø400) | 1 000 × 800 мм | Ø400 мм | 50 мм | 37 кВт × 2 |
Модель 1200 | 1 200 × 800 мм | Ø400 мм | 50 мм | 45 кВт × 2 |
Модель 1500 | 1 500 × 1 050 мм | Ø550 мм | 50 мм | 75 кВт × 2 |
Пленка и гибкая упаковка: сложный случай
Работа с тонкой пленкой действительно сложна. Она обматывается вокруг валов, сопротивляется зацепам крючков и имеет очень низкую насыпную плотность, поэтому оборудование, рассчитанное на вес, может не справляться с объемом. Помогут три меры:
- Более тонкие лезвия (10–20 мм) с большим количеством крючков на валу, что обеспечивает большее количество режущих точек за один оборот.
- Очистка пальцев / гребней в режущей камере, чтобы предотвратить намотку материала на вал и застревание его между ножами.
- Контролируемое кормление — подающее устройство с толкателем или роликом, которое обеспечивает постоянную подачу пленки к ротору, не давая ей «плавать».
Жесткие пластмассы: бутылки, ящики, трубы
Жесткие материалы более податливы. ПЭТ-бутылки, ящики из ПНД, корпуса аккумуляторов из ПП и трубы из ПВХ разрезаются ровно, и ограничивающим фактором чаще всего выступает пропускная способность, а не сам процесс резки. Практические моменты, требующие внимания, — это загрязнения (песок в ящиках, соприкасающихся с землей, металлические вставки в автомобильных деталях) и нагрев. Сухое измельчение жёсткого пластика быстро вызывает тепло от трения; если режущая камера перегревается, полимер размягчается и размазывается по ножам вместо того, чтобы резаться, что проявляется в виде роста тока двигателя и снижения производительности.
Промывка, сепарация и сушка
Переработанный материал, выходящий из вторичного гранулятора, по-прежнему содержит этикетки, клей, остатки продукта и загрязнения. Фрикционные промывочные диски удаляют поверхностные загрязнения; а резервуар с погружной и плавающей частью затем проводится сепарация по плотности, благодаря чему полиолефины (ПП, ПЭ, плавающие в воде) отделяются от ПЭТ и ПВХ (тонущих). Правильное проведение этой сепарации имеет важное коммерческое значение — попадание ПВХ в поток ПЭТ ухудшает качество расплава и может привести к браку партии.
Далее следует сушка, поскольку большинство экструдеров для гранулирования не допускают значительного содержания влаги. Центробежная сушка удаляет основную часть воды, а термическая сушка — оставшуюся. Требования к содержанию влаги определяются этапом экструзии и часто становятся источником проблем, когда промывочная линия и гранулятор закупаются у разных поставщиков без согласованных технических требований.
Гранулирование: фильтрация — ключевой фактор, определяющий конкурентное преимущество
В процессе экструзии высушенные хлопья преобразуются в гранулы. Ключевым компонентом является фильтрация через талую жидкость — устройство для смены сита, удаляющее остаточные примеси перед матрицей. Вторичное сырье содержит бумагу, алюминий, резину и сшитый полимер, которые не плавятся; без надлежащей фильтрации эти вещества проявляются в виде дефектов в гранулах и приводят к браку всей партии.
Преобладают два метода резки: гранулирование нитей, где экструдированные нити охлаждаются в водяной бане и разрезаются, и штамповая (горячая) резка, где расплав разрезается на матрице и охлаждается в воде или на воздухе. Резка в виде нитей позволяет с большей степенью толерантности работать с изменяемым расходом сырья; резка на поверхности матрицы обеспечивает более однородную форму гранул и подходит для высокопроизводительных линий с постоянным подаваемым сырьем.
Подбор станка под материал: краткое руководство
Материал | Рекомендуемый первичный измельчитель | Толщина лезвия |
|---|---|---|
Пленка из LDPE / LLDPE, стретч-пленка | Модель 400 или 600 | 19–20 мм |
Тканые полипропиленовые мешки, биг-бэги | Модель 600 | 20 мм |
ПЭТ-бутылки, контейнеры из ПЭНД | Модель 600 или 800 (Ø316) | 20–30 мм |
Ящики из полипропилена, корпуса для аккумуляторов, бочки | Модель 800 (Ø316) | 30 мм |
Труба из ПВХ / ПНД с толстыми стенками | Модель 800 или 1000 (Ø400) | 40–50 мм |
Осадок, комки, смешанные промышленные отходы | Модель 1200 или 1500 | 50 мм |
Часто задаваемые вопросы
Что лучше использовать для измельчения пластика: двухвальный или одновальный измельчитель?
Они выполняют разные функции, и на большинстве линий используются обе машины. Двухвальная машина является первичным редуктором — низкооборотистая, с высоким крутящим моментом, устойчивая к крупногабаритным и загрязнённым исходным материалам, с размером на выходе примерно 40–100 мм. Одновальная машина с ситом является вторичным гранулятором, производящим калиброванный материал размером 10–20 мм, который стабильно проходит промывку и экструзию.
Насколько мелким может быть конечный продукт?
Размер выходного материала из двухвального измельчителя определяется в первую очередь толщиной ножей и геометрией крючков; как правило, минимальный размер составляет около 10 мм. Если вам требуется более мелкий материал, используйте гранулятор с ситовым сепаратором, установленный после измельчителя, вместо того чтобы пытаться получить его с помощью первичного измельчителя.
Почему производительность моего измельчителя снижается, а потребление тока увеличивается?
Чаще всего причиной является перегрев. Если режущая камера перегревается, полимер размягчается и размазывается, а не срезается, в результате чего ток увеличивается, а производительность снижается. Сначала проверьте остроту лезвий, затем скорость подачи, а затем систему охлаждения. Тупые лезвия вызывают те же симптомы, поскольку они раздавливают материал, а не режут его.
Можно ли обрабатывать влажный или невымытый материал?
С технической точки зрения — да: двухвальные измельчители хорошо справляются с влажным сырьем. Однако промывку обычно проводят после измельчения, а не до него, поскольку в процессе измельчения выделяются примеси, которые затем удаляются при промывке. Сначала проводить измельчение — это и дешевле, и эффективнее.
Следующий шаг
Сообщите нам тип полимера, его физическую форму (пленка, твёрдые отходы, отходы экструзии, трубы), требуемую производительность, а также укажите, направляется ли выходной материал на промывку или сразу на экструзию. На основании этой информации мы сможем подобрать модель первичного измельчителя, толщину ножей и конфигурацию привода. Свяжитесь с нами, чтобы получить предложение по линии по переработке пластика.