Linha de reciclagem e peletização de plástico: transformando plástico pós-consumo e industrial em material triturado comercializável
Linha de reciclagem e peletização de plástico: transformando plástico pós-consumo e industrial em material triturado comercializável
Publicado em Notícias e Perspectivas · Soluções de Reciclagem
Por Henan Jiacui Intelligent Equipment Co., Ltd.
A reciclagem de plástico é, antes de mais nada, um problema de redução de tamanho. Seja o material de entrada garrafas pós-consumo, resíduos de purga industrial, filmes em rolos, tubos, caixotes ou para-choques automotivos, o material precisa ser reduzido a partículas uniformes antes de poder ser lavado, separado, seco e peletizado. Se a redução de tamanho for mal feita, todas as etapas posteriores são prejudicadas.
Este artigo se concentra na parte inicial da linha — trituração primária e granulação secundária — que é onde fornecemos equipamentos e onde ocorre a maioria dos erros de escolha.
A Linha em Contorno
Uma linha completa de reciclagem mecânica de plástico funciona, grosso modo, da seguinte maneira:
- Trituração primária — itens volumosos reduzidos a 40–100 mm em um triturador de eixo duplo de baixa velocidade.
- Pré-lavagem / remoção de metais — separação magnética e por correntes de Foucault para proteger os equipamentos a jusante.
- Granulação secundária — um triturador de eixo único com peneira reduz o material a um tamanho calibrado de 10 a 20 mm para lavagem.
- Lavagem e separação — lavagem por atrito, separação por afundamento e flutuação para separar as poliolefinas do PET e do PVC, enxágue.
- Secagem — secagem centrífuga e térmica até níveis de umidade que a peletização possa tolerar.
- Peletização — extrusão, filtragem (trocador de tela para material fundido), corte em fios ou na face da matriz, resfriamento e ensacamento.
Seleção da espessura da lâmina de acordo com a forma do polímero
A decisão mais importante em relação a um triturador de plástico é a espessura da lâmina, pois ela determina tanto o tamanho das partículas resultantes quanto a tolerância da máquina à contaminação. A prática do setor classifica isso, de maneira geral, da seguinte forma:
Espessura da lâmina | Largura típica de saída | Materiais adequados |
|---|---|---|
10–20 mm | 10–20 mm | Filme plástico, sacolas de tecido, papel, fibra química |
20–30 mm | 20–30 mm | Garrafas de plástico rígido, pequenos resíduos eletrônicos, tira de borracha |
40–50 mm | 40–50 mm | Paletes de madeira, resíduos municipais mistos, tubos de parede espessa e resíduos de purga |
60–75 mm | 60–75 mm | Carrocerias de carros sucateados, carcaças de motores, aço pesado |
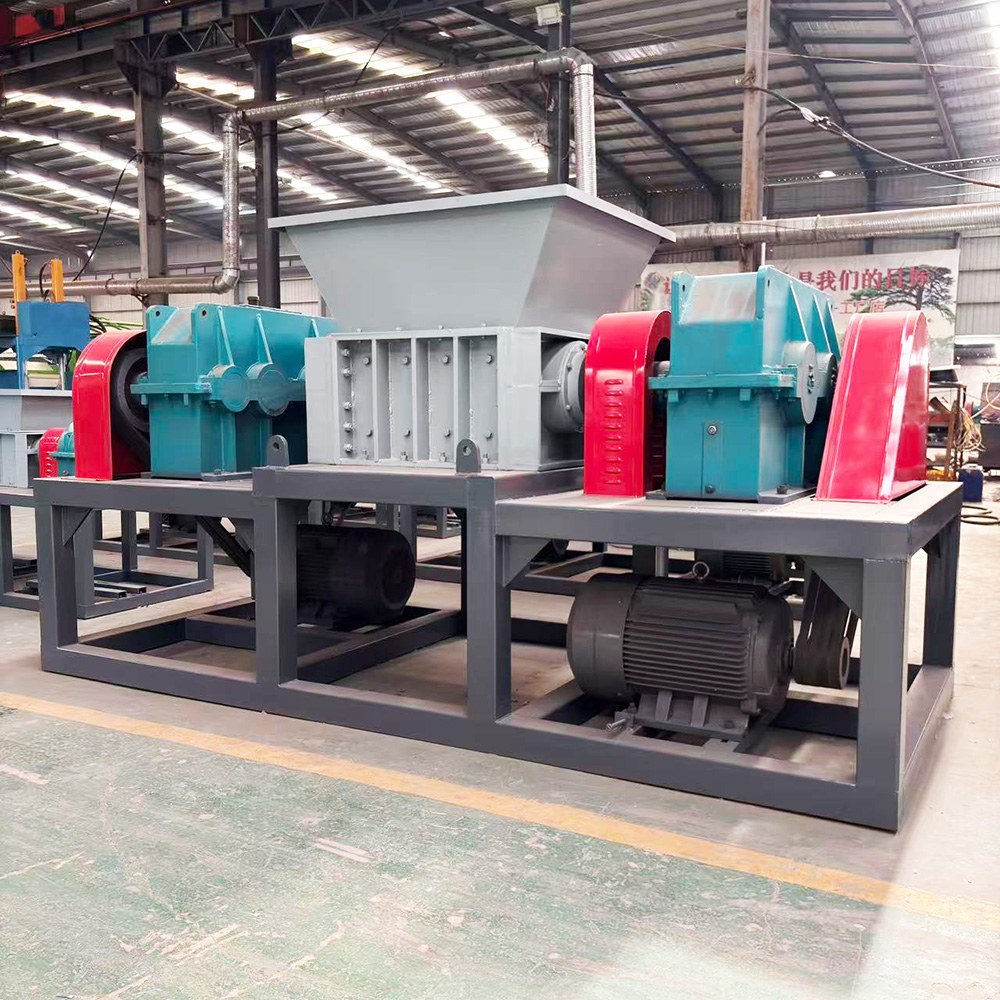
Nossa linha de eixos duplos abrange diretamente esse espectro. A Modelo 400 utiliza lâminas de 19 mm e o Modelo 600 tem 20 mm de espessura — ambos adequados para filmes, recipientes de parede fina e embalagens leves. O Modelo 800 (Ø316) utiliza lâminas de 30 mm, o Modelo 800 (Ø400) e Modelo 1000 (Ø400) use 40–50 mm, e o Modelo 1500 tem 50 mm de diâmetro em Ø550 — indicado para os plásticos industriais mistos mais pesados e resíduos de purga.
Modelo | Câmara | Diâmetro da lâmina | Espessura da lâmina. | Potência do motor |
|---|---|---|---|---|
Modelo 400 | 400 × 430 mm | Ø 216 mm | 19 mm | 7,5 kW × 2 |
Modelo 600 | 600 × 430 mm | Ø 216 mm | 20 mm | 15 kW × 2 |
Modelo 800 (Ø316) | 800 × 630 mm | Ø 316 mm | 30 mm | 22 kW × 2 |
Modelo 800 (Ø400) | 800 × 800 mm | Ø400 mm | 40 mm | 30 kW × 2 |
Modelo 1000 (Ø316) | 1.000 × 630 mm | Ø 316 mm | 30 mm | 30 kW × 2 |
Modelo 1000 (Ø400) | 1.000 × 800 mm | Ø400 mm | 50 mm | 37 kW × 2 |
Modelo 1200 | 1.200 × 800 mm | Ø400 mm | 50 mm | 45 kW × 2 |
Modelo 1500 | 1.500 × 1.050 mm | Ø 550 mm | 50 mm | 75 kW × 2 |
Filmes e embalagens flexíveis: o caso difícil
O filme fino é realmente complicado. Ele se enrola nos eixos, resiste à ação de mordida dos ganchos e tem densidade aparente muito baixa; por isso, uma máquina dimensionada com base no peso pode não ter capacidade suficiente para lidar com o volume. Três medidas ajudam:
- Lâminas mais finas (10–20 mm) com mais ganchos por eixo, proporcionando mais pontos de corte por volta.
- Limpeza dos dedos / pentes na câmara de corte, para evitar que o material se enrole no eixo e se acumule entre as lâminas.
- Alimentação controlada — um alimentador de êmbolo ou de rolo que mantém o filme sempre alinhado ao rotor, em vez de deixá-lo flutuar.
Plásticos rígidos: garrafas, caixas, tubos
Os materiais rígidos são mais fáceis de processar. Garrafas de PET, caixas de HDPE, caixas de bateria de PP e tubos de PVC são todos cortados de forma limpa, e o fator limitante usual é a produtividade, e não a ação de corte. As precauções práticas dizem respeito à contaminação — areia em caixas que entram em contato com o solo, inserções metálicas em peças automotivas — e ao calor. A trituração a seco de plástico rígido gera calor por atrito rapidamente; se a câmara de corte ficar superaquecida, o polímero amolece e se espalha nas lâminas em vez de ser cortado, o que se manifesta como aumento da corrente do motor e queda na produtividade.
Lavagem, separação e secagem
O material triturado que sai do granulador secundário ainda contém etiquetas, adesivo, resíduos de produto e sujeira. As lavadoras por atrito removem a contaminação superficial; uma tanque de afundamento e flutuação Em seguida, a separação é feita por densidade, e é assim que as poliolefinas (PP, PE, que flutuam na água) são separadas do PET e do PVC (que afundam). Fazer essa separação corretamente é importante do ponto de vista comercial — a contaminação por PVC em um fluxo de PET degrada a massa fundida e pode comprometer um lote.
Em seguida, ocorre a secagem, pois a maioria das extrusoras de peletização não tolera umidade significativa. A secagem centrífuga remove a água em grande parte; a secagem térmica cuida do restante. A especificação de umidade é definida pela etapa de extrusão e é uma fonte comum de problemas quando a linha de lavagem e a peletizadora são adquiridas de fornecedores diferentes, sem uma especificação comum.
Peletização: a filtragem é o diferencial
A extrusão transforma os flocos secos em pellets. O componente essencial é filtração por fusão — um trocador de tela que remove contaminantes residuais antes da matriz. A matéria-prima pós-consumo contém papel, alumínio, borracha e polímero reticulado, que não derretem; sem uma filtragem adequada, esses materiais aparecem como defeitos no pellet e levam à rejeição de todo o lote.
Dois métodos de corte se destacam: peletização em fios, onde os fios extrudados são resfriados em um banho de água e cortados, e corte com matriz (a quente), onde o material fundido é cortado na matriz e resfriado em água ou ar. O corte em fio é mais tolerante a variações na alimentação; o corte na face da matriz proporciona uma forma mais uniforme aos pellets e é adequado para linhas de alta produtividade com alimentação consistente.
Como escolher a máquina adequada para o material: uma referência rápida
Material | Triturador primário recomendado | Espessura da lâmina |
|---|---|---|
Filme de LDPE/LLDPE, filme extensível | Modelo 400 ou 600 | 19–20 mm |
Sacos de PP trançados, big bags | Modelo 600 | 20 mm |
Garrafas de PET, recipientes de HDPE | Modelo 600 ou 800 (Ø316) | 20–30 mm |
Caixas de PP, caixas para baterias, tambores | Modelo 800 (Ø316) | 30 mm |
Tubo de PVC/HDPE de parede espessa | Modelo 800 ou 1000 (Ø400) | 40–50 mm |
Resíduos de purga, aglomerados, resíduos industriais mistos | Modelo 1200 ou 1500 | 50 mm |
Perguntas frequentes
Devo usar um triturador de eixo duplo ou de eixo único para plástico?
Elas desempenham funções diferentes e a maioria das linhas utiliza ambas. Uma máquina de eixo duplo é o redutor primário — baixa velocidade, alto torque, tolerante a matérias-primas volumosas e contaminadas, com saída de aproximadamente 40–100 mm. Uma máquina de eixo único com peneira é o granulador secundário, produzindo um produto calibrado de 10–20 mm que é lavado e extrudado de maneira consistente.
Qual é o nível de precisão que a saída pode atingir?
O tamanho do material resultante de um triturador de eixo duplo é determinado principalmente pela espessura das lâminas e pela geometria dos ganchos, chegando normalmente a cerca de 10 mm na extremidade mais fina da faixa. Se você precisar de um material mais fino, utilize um granulador com classificação por peneira a jusante, em vez de tentar forçar essa classificação no triturador primário.
Por que meu triturador está perdendo rendimento e consumindo mais corrente?
A causa mais comum é o calor. Se a câmara de corte ficar muito quente, o polímero amolece e se espalha em vez de ser cortado, o que faz com que a corrente aumente e a produção diminua. Verifique primeiro o fio da lâmina, depois a velocidade de alimentação e, por fim, o resfriamento. Lâminas cegas produzem o mesmo sintoma ao esmagar o material em vez de cortá-lo.
Posso processar material molhado ou sujo?
Do ponto de vista mecânico, sim — os trituradores de eixo duplo toleram bem o material úmido. Mas a lavagem geralmente é realizada após a trituração, e não antes, pois a redução do tamanho libera a contaminação que a lavagem, então, remove. Triturar primeiro é mais barato e mais eficaz.
Próximo passo
Informe-nos o tipo de polímero, a forma física (filme, rígido, resíduos de extrusão, tubo), a produtividade desejada e se o produto final segue para a lavagem ou diretamente para a extrusão. Com essas informações, poderemos especificar o modelo do triturador primário, a espessura das lâminas e a configuração do acionamento. Entre em contato conosco para receber uma proposta de linha de reciclagem de plástico.