صيانة آلة طحن الأسلاك النحاسية: الفحوصات اليومية، وضبط عملية الفصل، واستكشاف أسباب انخفاض درجة النقاء
صيانة آلة طحن الأسلاك النحاسية: الفحوصات اليومية، وضبط عملية الفصل، واستكشاف أسباب انخفاض درجة النقاء
نُشر في «الأخبار والرؤى» · «التكنولوجيا والصيانة»
بقلم Henan Jiacui Intelligent Equipment Co., Ltd.
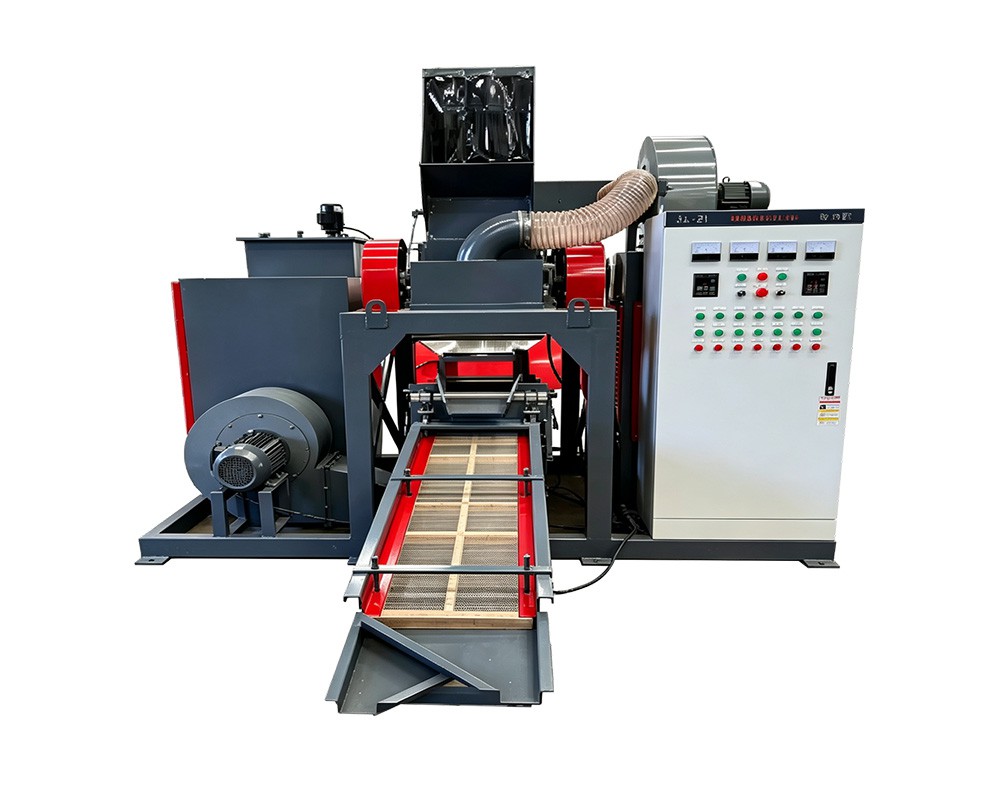
آلة تحبيب الأسلاك النحاسية هي آلة فصل بقدر ما هي آلة قطع، وهذا ما يجعل صيانتها تختلف عن صيانة آلة التقطيع. فالآلة التقطيع التي تكون ضبطها غير دقيق قليلاً لا تزال تنتج ناتجاً مقبولاً تقريباً. أما آلة التحبيب التي يكون ضبطها غير دقيق قليلاً، فتفقد النحاس بهدوء في تيار البلاستيك، ولا تكتشف ذلك إلا من خلال كشف الحساب وليس من خلال الماكينة نفسها.
يتناول هذا المقال الإجراءات التي تضمن توافق المخرجات مع المواصفات، وكيفية ضبط دائرة الفصل، وكيفية تشخيص العرضين المهمين التاليين: النحاس الموجود في البلاستيك و البلاستيك الموجود في النحاس.
كيف تعمل الآلة في الواقع
إن فهم الآلية يجعل عملية استكشاف الأعطال وإصلاحها واضحة. ثلاث مراحل، بالترتيب:
- التحبيب. دوار مزود بـ SKD-11 تقوم الشفرات بقص الكابل مقابل سكين ثابت، مما يؤدي إلى تقطيعه إلى جزيئات يبلغ حجمها ما بين 2 و5 ملم تقريبًا. والهدف من ذلك هو الفصل — أي الفصل المادي بين النحاس والبوليمر.
- الفصل بالجاذبية. يعمل تدفق الهواء الصاعد المُعاير على تجسيد طبقة الجسيمات. في حين أن النحاس، الذي تبلغ كثافته حوالي 8.9 غ/سم³، يتساقط؛ فإن البوليمر، الذي تبلغ كثافته حوالي 1.2–1.4 غ/سم³، يُحمل بعيدًا بواسطة تيار الهواء.
- الفحص. تقوم الغربال الاهتزازي بتنقية كلا التيارين، وإزالة الجسيمات المختلطة. وهناك خيار فاصل كهروستاتيكي تضيف مرحلة تشطيب نهائية للأسلاك الدقيقة والمطلية بالمينا.
تعود أصل كل مشكلة تتعلق بالنقاء إلى إحدى تلك المراحل الثلاث. وهذا هو الإطار العام لقسم «حل المشكلات» الوارد أدناه.
الطراز | السعة | الطاقة الإجمالية | الشفرات | نقاء النحاس |
|---|---|---|---|---|
RC300 | 100–120 كجم/ساعة | 11,65 كيلوواط | 6 قطع من SKD-11 | ≥99.5% |
RC-CWG660 | 600–650 كجم/ساعة | 40,24 كيلوواط | 14 قطعة من SKD-11 | ≥99.5% (99.8%+ باستخدام التقنية الكهروستاتيكية) |
RC-CWG1000 | 900–1,000 كجم/ساعة | 77.48 كيلوواط | 18 قطعة من SKD-11 | ≥99.5% (99.8%+ باستخدام التقنية الكهروستاتيكية) |
الفحوصات اليومية
- حالة الشفرة — فحص بصري. تحقق من عدم وجود أي تشققات أو حواف مستديرة قبل بدء التشغيل الأول في اليوم.
- حالة الشاشة. افحص الغربال الاهتزازي للتأكد من عدم وجود أي تلف أو انسداد أو تثبيت غير محكم. فالغربال الممزق يسمح بمرور المواد ذات الحجم الزائد مباشرةً.
- جمع الغبار. أفرغ نقاط التجميع وتأكد من أن مروحة الغبار تعمل. مروحة الغبار هي جزء من دائرة الفصل، وليست ملحقًا للتنظيف.
- مسار تدفق الهواء. تأكد من خلو مسار الهواء الفاصل من أي عوائق ومن أن المروحة ذات التردد المتغير تستجيب بشكل صحيح للتعديل.
- فحص المنتجات النهائية. افحص كلا التيارين. يجب أن يكون النحاس لامعًا ونظيفًا؛ أما البلاستيك فيجب أن يكون خاليًا بشكل واضح من الجسيمات المعدنية. يستغرق هذا الأمر عشر ثوانٍ ويكشف عن معظم المشكلات في اليوم الذي تظهر فيه.
الفحوصات الدورية
العنصر | الفاصل الزمني | الإجراء |
|---|---|---|
شحذ الشفرة / استبدالها | كما يتضح من علامات التآكل | الحفاظ على الشكل الهندسي الأصلي للحواف؛ استبدالها كمجموعات |
فجوة الشفرة وفراغ السكين الثابتة | عند كل عملية تغيير للشفرة | ضبط وفقًا للمواصفات |
فحص الشاشة | أسبوعي | تحقق من وجود أي تآكل أو تمزق أو انسداد |
معايرة تدفق الهواء في الفاصل | عندما يتغير نوع المادة | إعادة الضبط وفقًا للحجم والكثافة الفعليين للجسيمات |
فحص الحزام ونظام الدفع | شهريًّا | الشد، المحاذاة، التآكل |
التوصيلات الكهربائية | شهريًّا | إحكام التوصيل، درجة حرارة المحرك، استهلاك التيار |
التنظيف الكامل لدائرة الفصل | شهريًّا أو عند حدوث تغيير في المواد | إزالة الجسيمات الدقيقة المتراكمة والغبار |
العناية بشفرات SKD-11
SKD-11 هو فولاذ أدوات عالي الكربون وعالي الكروم، وقد تم اختياره لقدرته على الحفاظ على حافة القطع خلال فترات طويلة من التغذية الكاشطة. النحاس في حد ذاته مادة لينة، لكن مركبات البولي فينيل كلوريد (PVC) والمواد المالئة والتلوث المعدني الموجود في الكابلات المعاد تدويرها ليست كذلك. النقاط المهمة:
- يُستبدل أو يُشحذ كمجموعة واحدة. يؤدي خلط الشفرات البالية بالجديدة إلى اختلال توازن الدوار، مما ينتج عنه تباين في حجم الجسيمات، وهو ما يؤدي بدوره إلى تدهور كفاءة الفصل.
- احرص على الحفاظ على الفراغ الصحيح بين السكين السفلي والماكينة. يؤدي الفراغ المفرط إلى حدوث تمزق بدلاً من القص، مما ينتج عنه جسيمات دقيقة وجزيئات غير منفصلة.
- احذر من الحرارة. وكما هو الحال مع أي غرفة قطع، يؤدي ارتفاع درجة الحرارة إلى تليين المادة وتلطيخها بدلاً من قطعها — وهو ما يتجلى في ارتفاع التيار وزيادة خشونة الناتج وانخفاض درجة تحريره.
- قم بإزالة المعدن أولاً. ستؤدي الدروع الفولاذية والأسلاك الفولاذية والموصلات إلى إتلاف الشفرات بسرعة. يجب تقطيع المواد مسبقًا وفصلها مغناطيسيًّا قبل وصولها إلى آلة التقطيع، وليس بعدها.
ضبط جهاز الفصل بالجاذبية
هذا هو الإعداد الذي يؤثر بشكل مباشر على درجة النقاء، وهو يختلف باختلاف نوع المادة. يجب أن يتناسب تدفق الهواء مع حجم الجسيمات وكثافتها التي يتم معالجتها فعليًّا — فالأسلاك الرفيعة تتصرف بشكل مختلف تمامًا عن كابلات الطاقة الثقيلة.
- تدفق الهواء ضعيف جدًّا: لا يتم فصل البوليمر الخفيف ويتم توجيهه إلى مسار النحاس. العرض: وجود شوائب بلاستيكية في النحاس.
- تدفق هواء زائد: يتم نقل جزيئات النحاس الدقيقة مع البلاستيك. الأعراض: وجود النحاس في تيار البلاستيك، ومحتوى معدني مرئي في ما يُفترض أن يكون نفايات بوليمرية.
- تغذية غير منتظمة: تؤدي موجات الضغط المفاجئة إلى تحميل الغرفة فوق طاقتها، مما ينتج عنه جسيمات لم يتم تحريرها بالكامل ولا يمكن لأي إعداد لتدفق الهواء فصلها. الحل يكمن في وحدة التغذية، وليس في جهاز الفصل.
عند تغيير نوع الكابل، قم بإعادة الضبط. فهذا هو السبب الأكثر شيوعًا لانخفاض درجة النقاء دون سبب واضح — حيث كانت الآلة مضبوطة بشكل صحيح على المادة السابقة.
استكشاف الأخطاء وإصلاحها
الأعراض | السبب المحتمل | الإجراءات التصحيحية |
|---|---|---|
جزيئات النحاس المرئية في تدفق البلاستيك | تدفق الهواء مرتفع جدًّا؛ أو أن الشفرات غير حادة مما يؤدي إلى تكوّن جسيمات دقيقة | قلل من تدفق الهواء؛ افحص الشفرات وقم بشحذها أو استبدالها |
البلاستيك في تدفق النحاس | تدفق الهواء منخفض جدًّا؛ أو ضعف عملية فصل الخيوط عن الشفرات غير الحادة | زيادة تدفق الهواء؛ فحص حالة الشفرة وفراغ السكين الثابت |
تناقص النقاء تدريجيًا على مدار أسابيع | التآكل التدريجي للشفرة | افحص الشفرات؛ قم بشحذها أو استبدال المجموعة |
حجم المخرجات يصبح أقل دقة / أقل حرية | الفجوة بين الشفرة والسطح كبيرة جدًّا، أو السكين الثابتة متآكلة | إعادة ضبط الفجوة؛ فحص السكين الثابتة |
ارتفاع تيار المحرك عند تغذية ثابتة | الشفرات غير الحادة تسحق بدلاً من أن تقطع | شحذ الشفرات أو استبدالها |
تزايد الغرامات والغبار | الطحن الزائد الناتج عن الإفراط في التغذية أو تآكل الغربال | خفض سرعة التغذية؛ فحص الشاشة |
انخفاض مفاجئ في درجة النقاء بعد تغيير المادة | لم تتم إعادة ضبط الفاصل ليتناسب مع المادة الجديدة | إعادة معايرة تدفق الهواء وفقًا لحجم الجسيمات وكثافتها الجديدة |
أسباب تفضيل التلميع الكهروستاتيكي
إذا كان الخام الذي يتم معالجته يحتوي على أسلاك ذات خيوط دقيقة، أو أسلاك رفيعة جدًّا، أو أسلاك مغناطيسية مطلية بالمينا، فإن الفصل بالجاذبية وحده سيترك دائمًا جزءًا متبقيًّا مختلطًا — حيث إن الجسيمات صغيرة جدًّا ومتقاربة جدًّا من حيث الكثافة الفعالة بحيث يتعذر على تدفق الهواء فصلها بشكل موثوق. يعمل الفاصل الكهروستاتيكي على فصلها بناءً على مبدأ فيزيائي مختلف (الموصلية بدلاً من الكثافة)، ولهذا السبب تؤدي إضافة جهاز من هذا النوع إلى رفع نسبة النقاء من ≥99.5% إلى 99.8%+.
الحسابات الاقتصادية واضحة وبسيطة: إذا كنت تقوم بمعالجة أسلاك رفيعة بكميات كبيرة، فإن النحاس المستخرج يكفي عادةً لتغطية تكلفة جهاز الفصل. أما إذا كانت المواد الواردة عبارة عن كابلات كهربائية ثقيلة، فإن الفصل بالجاذبية وحده يكفي عادةً، ولا داعي لإضافة مرحلة إضافية.
الأسئلة الشائعة
كم مرة يجب أن أقوم بشحذ شفرات آلة التقطيع؟
دع الحالة هي التي تحدد ذلك، لا التقويم. افحص الكابل بصريًّا كل يوم وقم بشحذه أو استبداله عندما تلاحظ تآكل الحواف أو تكسرها، أو عندما تبدأ جودة المخرجات — مثل انبعاث الجسيمات أو درجة النقاء — في التدهور. كما أن الكابلات الكاشطة أو الملوثة تقصر الفترة الفاصلة بين عمليات الصيانة بشكل كبير.
لماذا انخفضت درجة نقاء النحاس لدي؟
قم بفحص المراحل بالترتيب: الشفرات أولاً (الشفرات غير الحادة لا تقوم بفصل المواد)، ثم تدفق الهواء في الفاصل (إذا كان مرتفعاً جداً، فإن النحاس ينتقل إلى البلاستيك، وإذا كان منخفضاً جداً، فإن البلاستيك يبقى عالقاً في النحاس)، ثم حالة الغربال، ثم اتساق المواد الواردة. إذا تزامن الانخفاض مع تغيير نوع الكابل، فقم بإعادة ضبط تدفق الهواء قبل أي شيء آخر.
هل أحتاج إلى فاصل كهروستاتيكي؟
يعتمد ذلك على نوع المواد الواردة. بالنسبة لكابلات الطاقة الثقيلة، عادةً ما تصل نسبة الفصل بالجاذبية وحدها إلى 99.5% أو أكثر، ومن الصعب تبرير إضافة مرحلة إضافية. أما بالنسبة للأسلاك المجدولة الدقيقة، أو الأسلاك الرفيعة جدًّا، أو الأسلاك المغناطيسية المطلية بالمينا، فإن الاستثمار في هذه المرحلة يستحق العناء عادةً — فهي الطريقة الوحيدة الموثوقة للوصول إلى نسبة 99.8% أو أكثر في هذه المواد.
هل يمكنني معالجة الكابلات المصفحة؟
لا يمكن ذلك دون معالجة مسبقة. فالدروع الفولاذية والأسلاك الفولاذية تتسبب في تلف شفرات SKD-11 وتلوث الناتج النحاسي. لذا، يجب تركيب آلة تمزيق ذات عمودين قبل آلة التكوير، وإزالة المواد الحديدية مغناطيسيًّا قبل مرحلة التكوير.
هل تحتاج إلى شفرات احتياطية أو دعم فني؟
Jiacui توفر مجموعات شفرات SKD-11 الأصلية، والغرابيل، والأحزمة، ومكونات أجهزة الفصل لطرازات RC300 وRC-CWG660 وRC-CWG1000. إذا كان الناتج الخاص بك قد انحرف عن المواصفات، فاتصل بنا مع ذكر طراز الجهاز ونوع الكابل وصورة لكل من تيارَي الناتج — ففي معظم الحالات يمكننا تحديد السبب بسرعة.