Пример из практики: линия по переработке кабелей производительностью 2 т/ч, отправленная в Европу
Пример из практики: линия по переработке кабелей производительностью 2 т/ч, отправленная в Европу
Опубликовано в разделе «Новости и аналитика» · Пример из практики
Автор: Henan Jiacui Intelligent Equipment Co., Ltd.
Обзор
Пункт | Подробнее |
|---|---|
Проект | 2 т/ч (2 000 кг/ч) — комплексная линия по переработке кабелей |
Пункт назначения | Северная Европа (страна-член ЕС) |
Клиент | Средний и крупный оператор по переработке отходов электро- и электронного оборудования (WEEE) и металлолома |
Пропускная способность ядра | 2 000 кг/ч смешанных кабельных отходов |
Чистота меди (выходная) | ≥99,5 % по стандарту / 99,8 % и более на тонкой проволоке |
Настройка | Двухконвейерная сухая грануляция + предварительное измельчение + пылеулавливание |
Статус | Отправлено и введено в эксплуатацию |
Когда к нам обратилась европейская компания, занимающаяся переработкой отходов, с запросом на переработку 2 тонны смешанных отходов кабеля в час, разговор ни в коем случае не должен был касаться какой-то одной машины. Ни один из автономных грануляторов в нашем ассортименте не достигает производительности 2 000 кг/ч — и это сделано специально. Оптимальным решением для европейских предприятий с большими объемами производства является полноценный двухлинейный завод по переработке отходов по технологии сухого процесса.
Это история о том, как мы разработали, построили и сдали в эксплуатацию этот завод.
Задача клиента
Заказчик эксплуатирует лицензированный завод по переработке отходов электрического и электронного оборудования (WEEE) и металлов в Северной Европе, где перерабатываются отслужившие свой срок электроприборы, автомобильные жгуты, коммуникационные кабели и бытовая электропроводка. Производительность их существующей линии, состоящей из одного станка, достигла предельного уровня, и на это повлияли три фактора:
Объем. Длина входящего кабеля увеличилась до ~16–20 тонн за 8-часовую смену — что значительно превышает возможности одного гранулятора, способного надежно справиться с такой нагрузкой.
Чистота. Их покупатель меди предъявил следующие требования: чистота ≥99,5 %, при этом тонкая волоконная проволока и эмалированная проволока продвигаются в направлении 99,8 % и более. Любое отклонение от этого означало прямую скидку на цену на выходе с завода.
Соблюдение требований. Как объект, имеющий разрешение ЕС, завод обязан соблюдать Директива об отходах электрического и электронного оборудования (Директива 2012/19/ЕС, с поправками, внесенными Директивой (ЕС) 2024/884), в соответствии с которым все очистные сооружения должны иметь официальную лицензию и должны соблюдать минимальные целевые показатели утилизации — при этом целевые показатели сбора постепенно повышаются до 65 % образующихся отходов электрического и электронного оборудования (ОЭЭО). Кроме того, на неё накладываются местные ограничения в отношении шум и выбросы твердых частиц, что побуждает покупателей выбирать системы с закрытой пылеулавливающей системой и звукоизоляцией.
Методы сжигания и влажной сепарации оказались непригодными. Задание было ясным: удвоить производительность без образования сточных вод и без снижения степени очистки.
Решение: двухлинейная установка вокруг RC-CWG1000
Чтобы обеспечить производительность 2 т/ч с запасом прочности, мы определили следующие параметры: две параллельные технологические линии, каждая из которых посвящена Гранулятор для медной проволоки RC-CWG1000 (900–1 000 кг/ч). Двигаясь вместе, эти две линии обеспечивают 1 800–2 000 кг/ч — а благодаря резервированию остановка обслуживания на одной линии не приводит к остановке производства.
Схема системы
[ Подающий конвейер ]

 ↓

[ Двухвальный измельчитель — первичная предварительная нарезка ]

 ↓

[ Магнитный сепаратор — удаление стальных и бронированных фракций ]

        ↓

   ┌────┴────┐

[ Линия A RC-CWG1000 ]   [ Линия B RC-CWG1000 ]   ← два параллельных гранулятора

    дробилка → гравитационная сортировка → вибрационный грохот, производительность каждого 900–1 000 кг/ч

   └────┬────┘   └────┬────┘

        ↓

[ Пылеулавливатель с импульсной промывкой — общий / зонный ]

 ↓

[ Медь в гранулах │ Переработанный пластик — отдельные выходы ]
Основные компоненты
Входной участок: двухвальный измельчитель (модель 400, с двойным приводом)
Редукторы JZQ250 × 2, 4 кВт × 2 (всего 8 кВт), 20 лопастей (Φ160 мм)
Разрезает длинные кабели, громоздкие жгуты и бронированные провода на удобные отрезки
Почему это важно: Подача кабеля во всей длине непосредственно в гранулятор приводит к его намоту на ротор и его заклиниванию. Предварительная резка стабилизирует производительность последующих участков линии и продлевает срок службы лопастей SKD-11 до 600–1 200 часов на один цикл повторного измельчения
Первичная сепарация: два гранулятора RC-CWG1000
Параметр | Каждая строка | В совокупности |
|---|---|---|
Производительность | 900–1 000 кг/ч | 1 800–2 000 кг/ч |
Основная дробилка | 55 кВт | 110 кВт |
Лезвия | 18 × SKD-11 | 36 × SKD-11 |
Система подачи воздуха | Вентилятор VF мощностью 4 кВт × 2 + пылеотводный вентилятор мощностью 4 кВт × 2 | Полная двухконтурная система |
Гравитационный сепаратор | 6 кВт | 12 кВт |
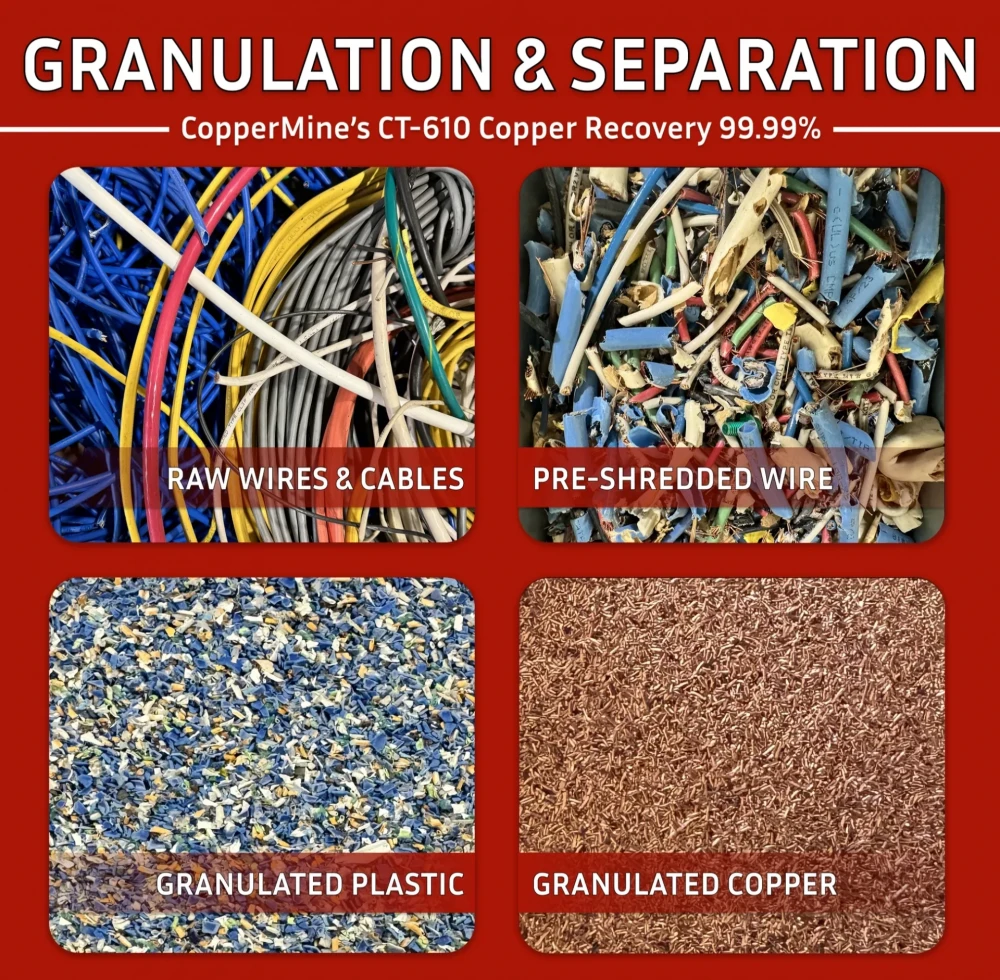
На каждой линии осуществляется полный процесс сухой обработки: дробление → гравитационное сепарирование с помощью воздушного потока → доочистка на вибрационном грохоте → опционально — электростатическая очистка, удерживая Чистота меди ≥99,5 % (99,8 % и более на тонкой проволоке с использованием электростатического этапа).
Пылеудаление: зонированный импульсно-струйный рукавный фильтр
Обеспечивает улавливание мелких частиц непосредственно у источника на обеих линиях; замкнутый контур, удерживающий частицы в пределах рабочего пространства предельные значения концентрации твердых частиц в воздухе и ≤85 дБ(А) в зоне нахождения оператора — причем последнее является одним из основных требований ЕС Директива о машиностроении (2006/42/ЕС) и Директива по шуму 2000/14/EC .
Управление: централизованное, с использованием ПЛК и частотно-регулируемого привода (VFD)
Один оператор в смену контролирует работу обеих линий с помощью ПЛК типа Siemens/Schneider с интерфейсом HMI; частотно-регулируемые приводы автоматически настраивают скорость вращения ротора и расход воздуха в зависимости от диаметра проволоки (0,2–30 мм), что позволяет снизить энергопотребление по сравнению с конструкциями с фиксированной скоростью.
Проектирование с учетом европейских требований
Производственная линия, предназначенная для рынков ЕС, — это не просто набор оборудования, это документированная, сертифицированная система. С самого начала мы разрабатывали этот проект с учётом минимальных нормативных требований.
Маркировка CE и применимые директивы
Вся линия была построена для транспортировки Маркировка CE, при этом в технической документации должны быть указаны:
Директива о машиностроении 2006/42/ЕС — защита зон резания, средства предотвращения замятия, аварийные выключатели, устойчивость
Директива ЕС 2014/30/ЕС по электромагнитной совместимости — электрические системы
Директива по низковольтному оборудованию 2014/35/E